Comment les dépoussiéreurs à manches à jet pulsé assurent un fonctionnement continu dans des environnements industriels exigeants
MAISON / NOUVELLES / Actualités de l'industrie / Comment les dépoussiéreurs à manches à jet pulsé assurent un fonctionnement continu dans des environnements industriels exigeants
Comment les dépoussiéreurs à manches à jet pulsé assurent un fonctionnement continu dans des environnements industriels exigeants
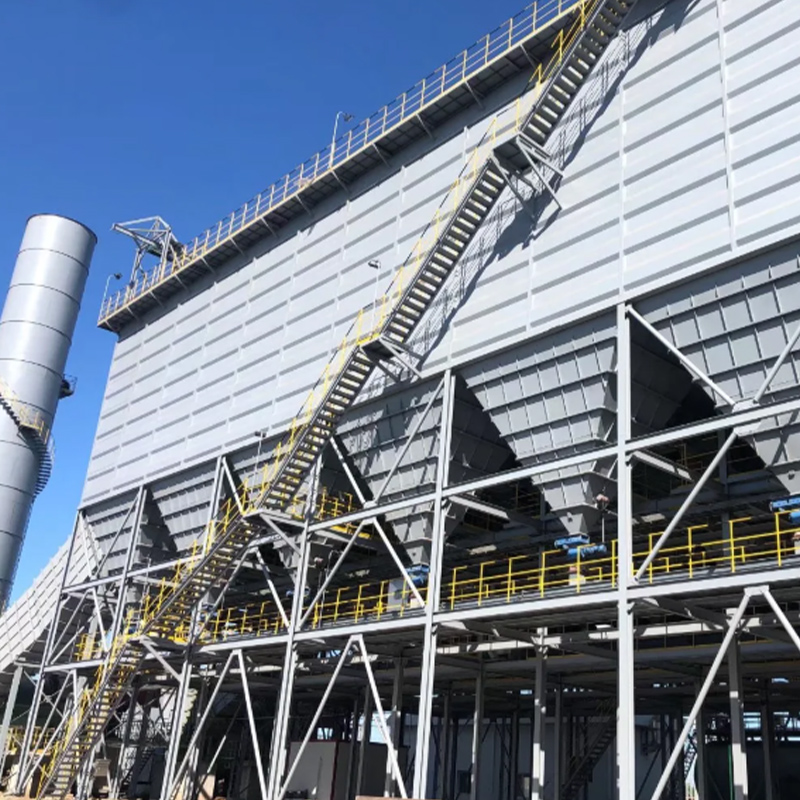
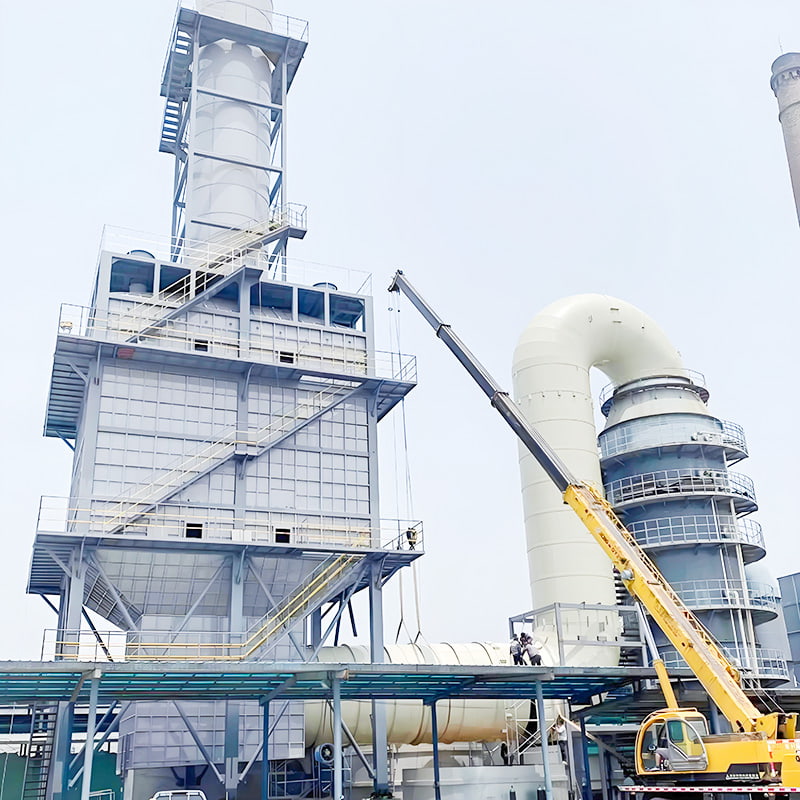
Les systèmes de dépoussiérage industriels jouent un rôle essentiel dans le maintien de la qualité de l’air et le respect des réglementations environnementales dans tous les secteurs manufacturiers. Parmi les technologies disponibles, les dépoussiéreurs à manches à jet pulsé sont devenus la solution privilégiée pour les applications à haut volume et à service continu dans les aciéries, les fours à ciment et les centrales électriques au charbon. Contrairement aux méthodes de collecte intermittentes, ces systèmes permettent une production ininterrompue tout en capturant les particules fines avec des taux d'efficacité supérieurs à 99,9 %. Ce guide explore les principes d'ingénierie, les spécifications techniques et les applications réelles qui rendent la technologie à jet pulsé indispensable aux opérations industrielles modernes.
Qu’est-ce qu’un dépoussiéreur à manches Pulse Jet ?
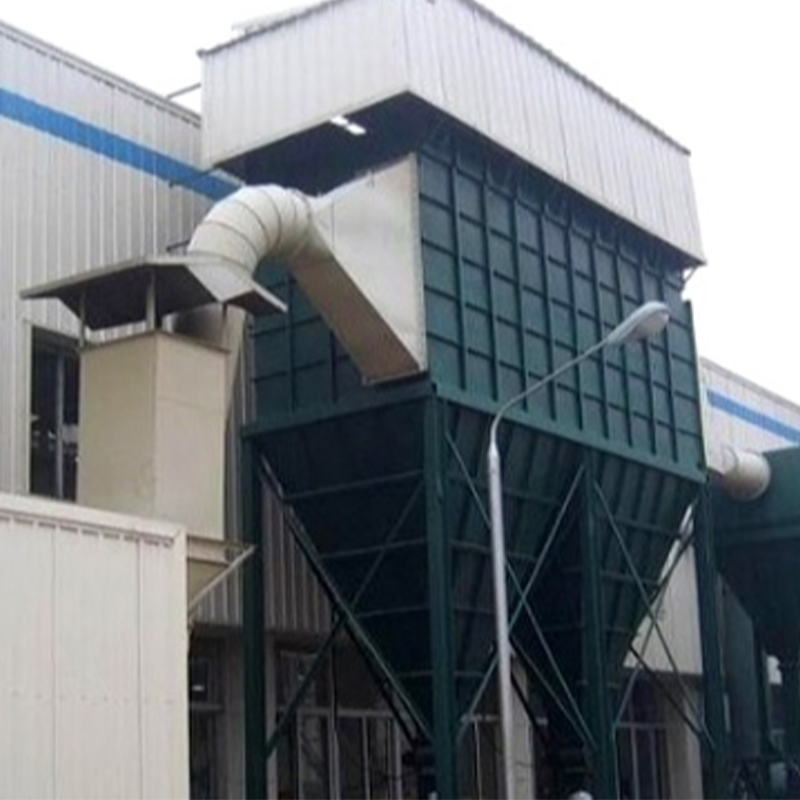
A dépoussiéreur à manches à jet pulsé est un dispositif de filtration mécanique qui sépare les particules des gaz d'échappement à travers un milieu filtrant continu, généralement des sacs en tissu tissé. Le système fonctionne selon le principe de collecte à sec, ce qui signifie qu'aucun liquide n'est impliqué dans le processus de séparation, ce qui le rend adapté à la plupart des applications industrielles.
Composants de base
Le dépoussiéreur comprend plusieurs éléments essentiels qui fonctionnent de concert :
Point de raccordement du conduit d'entrée où le gaz chargé de poussière pénètre dans le système
Chambre de dépoussiérage contenant des sacs filtrants suspendus verticalement
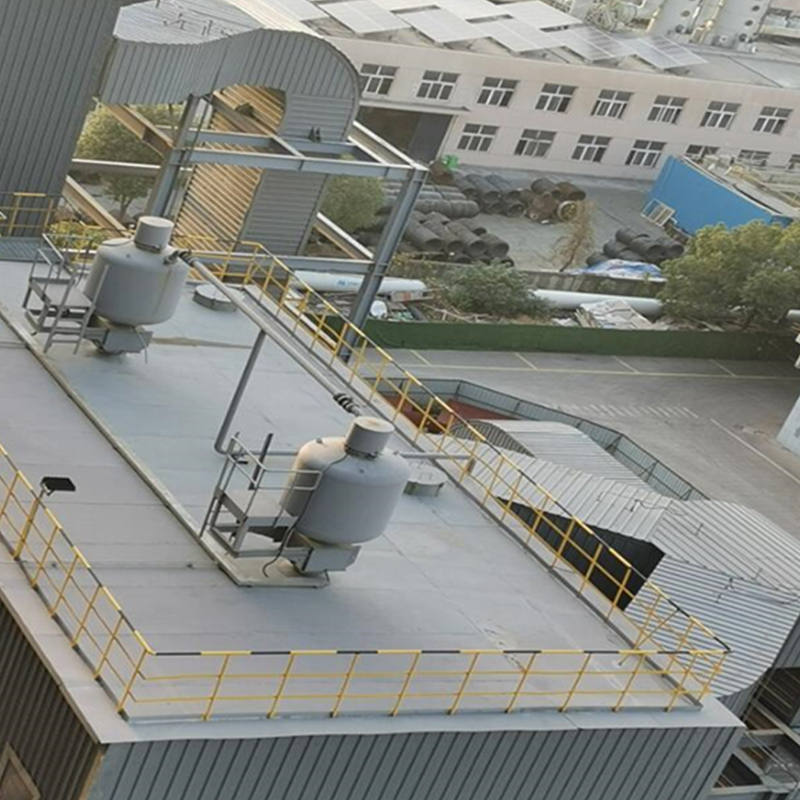
Mécanisme de valve à jet pulsé qui injecte de l'air comprimé pour le nettoyage des sacs
Plénum d'air propre où le gaz filtré s'accumule avant d'être évacué
Ensemble trémie à la base pour l'accumulation de poussière déposée
Mécanisme de décharge pour une élimination continue des cendres
Pulse Jet par rapport aux autres technologies de dépoussiérage
Le terme « jet pulsé » fait référence à la méthodologie de nettoyage, distinguant cette conception des dépoussiéreurs à manches à air inversé ou de type agitateur. Dans les systèmes à air inversé, le flux de gaz inverse la direction pour déloger la poussière collectée, un processus passif qui nécessite une interruption de la production. Les mécanismes shaker utilisent des vibrations mécaniques pour libérer les particules du média filtrant. La technologie à jet pulsé utilise des jets rapides d'air comprimé, permettant un nettoyage simultané et une filtration continue des sacs opérationnels restants. Cette approche hybride offre une disponibilité supérieure et une efficacité de capture des particules.
Comment fonctionnent les mécanismes de nettoyage à jet pulsé
Comprendre la séquence opérationnelle est essentiel pour spécifier et entretenir un système à jet pulsé. Le cycle de nettoyage se déroule en continu sans arrêter la production, ce qui constitue le principal avantage par rapport aux technologies alternatives.
Le cycle de fonctionnement en trois étapes
Paramètres de fonctionnement clés
Plusieurs paramètres critiques déterminent les performances et la longévité du système :
Rapport air/tissu (ACR) : Varie généralement entre 3 et 15 pieds cubes par minute par pied carré de média filtrant, selon le type de poussière et l'efficacité requise.
Vitesse de filtration : Généralement 3 à 8 pieds par minute pour la plupart des applications industrielles ; des vitesses plus élevées augmentent la chute de pression et la consommation d'énergie
Différentiel de pression : Le Filtre à manches déclenche le nettoyage lorsque la pression différentielle atteint 4 à 6 pouces de colonne d'eau, indiquant une formation importante de gâteau
Durée d'impulsion : L'injection d'air comprimé dure 0,05 à 0,15 seconde par événement d'impulsion
Intervalle d'impulsion : Le temps entre les impulsions consécutives varie de quelques secondes à quelques minutes en fonction du taux de génération de poussière
Temps de récupération du système : Environ 5 à 10 secondes après le nettoyage par impulsion avant que le système ne revienne à une filtration stable
Spécifications techniques et paramètres de conception
La spécification précise d'un système de dépoussiérage nécessite une compréhension approfondie des conditions de fonctionnement, des caractéristiques de la poussière et des objectifs de performance. Le tableau suivant présente les paramètres techniques standardisés utilisés dans les processus de sélection industrielle :
Catégorie de paramètre
Plage/valeur typique
Unité
Notes d'application
Diamètre du navire
2,0 - 5,5
mètres
Augmente avec la surface totale de filtration requise
Hauteur du navire
4,0 - 10,0
mètres
S'adapte à la longueur du sac et à la profondeur de la trémie
Nombre de sacs
100 - 2000
morceaux
Directement proportionnel à la surface de filtration
Diamètre du sac filtrant
127 - 152
mm
Tailles standards ; personnalisé disponible
Longueur du sac filtrant
3,0 - 7,0
mètres
Lié à l'espace d'installation
Matériau du filtre primaire
PPS/PTFE/P84
tissu
Choisi en fonction des exigences de température de fonctionnement
Température de fonctionnement maximale
120 - 260
degrés Celsius
Dépend entièrement du choix du matériau filtrant
Pression de conception (intérieure)
-2,5 à 0,5
kPa (jauge)
La pression négative assure la sécurité ; empêche la surpression du sac
Vitesse de filtration à l'entrée
3 - 8
m/min
Une vitesse plus faible prolonge la durée de vie du filtre mais augmente la taille du récipient
Chute de pression (sacs propres)
20 - 40
mmH2O
Base de référence ; augmente progressivement à mesure que la poussière s'accumule
Chute de pression (gâteau complet)
80 - 150
mmH2O
Déclenche un cycle de nettoyage par impulsion
Concentration de poussière à l'entrée
jusqu'à 300
g/m3
Des charges plus élevées réduisent l’intervalle entre les événements de nettoyage
Objectif d’émission des points de vente
moins de 50
mg/m3
Varie selon la réglementation régionale ; les systèmes modernes atteignent 10-20
Pression d'alimentation en air comprimé
80 - 100
PSI
Réglementé ; une pression excessive endommage prématurément les sacs
Consommation d'air (par impulsion)
2 - 8
mètres cubes
Balance avec nombre de sacs et intensité du pouls
Puissance du moteur (entraînement du ventilateur)
15 - 200
kW
Directement lié au débit volumétrique et à la pression
Durée de vie estimée du filtre
3 - 5
années
Dépend du type de poussière, de la température et de l'entretien
Taux de décharge de la trémie
0,5 - 5,0
tonnes/heure
Nécessite une vanne rotative ou un dimensionnement du convoyeur à vis
Normes de matériaux et de construction
L'intégrité structurelle dépend du choix des matériaux pour la coque du navire et les composants internes. La plupart des dépoussiéreurs à manches utilisent une construction en acier au carbone conforme aux spécifications ASTM A-36, offrant une rentabilité et une résistance adéquate pour les applications à pression négative. Pour les environnements corrosifs, des mises à niveau en acier inoxydable sont disponibles. Les composants structurels internes, y compris les plaques tubulaires et les systèmes de suspension de sacs, doivent résister aux vibrations continues et aux cycles de température. Tous les joints soudés nécessitent une inspection certifiée pour éviter les fuites d'air, ce qui a un impact direct sur l'efficacité de la collecte et les exigences en matière de puissance du ventilateur.
Applications et solutions spécifiques à l'industrie
La technologie des dépoussiéreurs à jet pulsé dessert divers secteurs industriels, chacun présentant des caractéristiques de poussière, des profils de température et des exigences réglementaires uniques. Comprendre les adaptations spécifiques aux applications garantit une sélection et des performances optimales du système.
Installations de fabrication d'acier
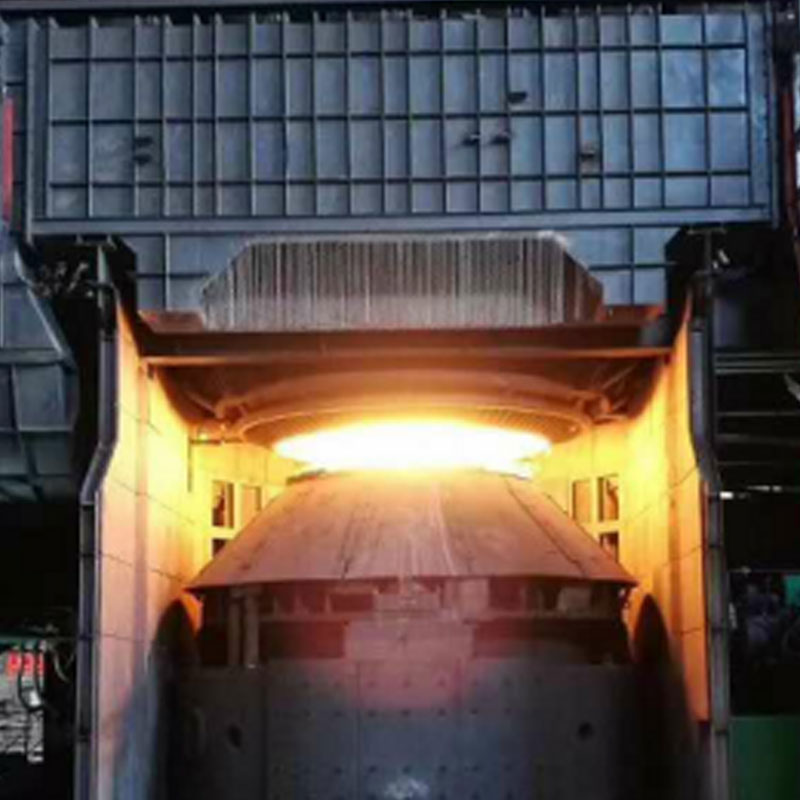
La production d’acier génère des gaz d’échappement riches en particules provenant de plusieurs étapes du processus. Les fours à arc électrique (EAF) produisent des fumées à haute température contenant de l'oxyde de fer et des particules de carbone. Les systèmes de dépoussiérage pour les aciéries nécessitent une conception mécanique robuste pour gérer la composition agressive de la poussière et les fluctuations de température. Les sacs filtrants doivent résister à des températures proches de 260 degrés Celsius, ce qui nécessite des matériaux de qualité supérieure comme le polyimide (P84) ou des membranes recouvertes de PTFE. Intégrés à des ventilateurs à tirage induit, ces systèmes captent plus de 99,5 % des émissions des fours, contribuant ainsi directement au respect de la qualité de l'air dans les zones industrielles.
Production de ciment et de matériaux de construction
Les fours à ciment fonctionnent à des températures extrêmement élevées, évacuant de fines poussières de calcaire et des particules de clinker. Les étages de préchauffage et de refroidissement du four génèrent des particules ultrafines particulièrement difficiles à capturer. Les systèmes de filtres à manches conçus pour les cimenteries intègrent des médias filtrants spécialisés capables de résister à une exposition continue à des gaz d'échappement à 200 degrés Celsius. La nature relativement sèche de la poussière de ciment (faible teneur en humidité) rend le nettoyage par jet pulsé très efficace, car les particules se détachent facilement des sacs filtrants sans problèmes d'adhérence. Les systèmes de décharge à vanne rotative gèrent efficacement la densité élevée de poussière, atteignant des taux de collecte essentiels pour les normes d'émissions des cimenteries modernes.
Production d'électricité au charbon
Les dépoussiéreurs à manches des centrales électriques gèrent d'énormes volumes d'échappement provenant des systèmes de chaudières, traitant souvent de 300 000 à 500 000 mètres cubes de gaz par heure. La combustion du charbon produit des cendres volantes, des particules fines et cohésives qui défient les systèmes de filtration. Ces installations utilisent des cuves de grand diamètre comportant 1 000 sacs filtrants disposés en plusieurs compartiments. Chaque compartiment peut être isolé pour la maintenance sans arrêter l'ensemble de l'unité, ce qui est essentiel pour la production continue d'énergie. Des rapports air/chiffon élevés (10-12 CFM/pi2) et des modèles de nettoyage par étapes optimisent l'efficacité tout en maintenant un différentiel de pression raisonnable. Les cendres volantes récupérées sont souvent vendues pour des applications de granulats de béton, créant ainsi une valeur économique grâce au processus de collecte.
Travail du bois et transformation agricole
Les applications à basse température dans les scieries et la transformation des céréales bénéficient d'un média filtrant en polyester standard évalué à 120 degrés Celsius. Les caractéristiques relativement uniformes et constantes de la poussière dans ces industries permettent des stratégies de contrôle simplifiées. Des dépoussiéreurs plus petits (50 à 300 sacs) desservent des lignes de production individuelles, avec évacuation intégrée des poussières dans des wagons de collecte ou des silos de stockage. Ces systèmes sont simples à installer et à entretenir, ce qui les rend économiquement intéressants pour les installations de petite et moyenne taille.
Fabrication chimique et pharmaceutique
La génération de poussières chimiques fines nécessite une manipulation spécialisée pour éviter la contamination du produit et la contamination croisée entre les lots. Les systèmes de dépoussiérage à manches à usage pharmaceutique intègrent des systèmes d'étanchéité à l'air améliorés et de décharge scellée, souvent dotés de capacités de récupération de produit. Certaines applications pharmaceutiques nécessitent une enceinte absolue du processus de dépoussiérage pour empêcher l'émission de particules dangereuses dans l'environnement de l'installation.
Installation et intégration du système
Un système complet de dépoussiérage à manches comprend plusieurs composants interconnectés. Comprendre la disposition fonctionnelle garantit une spécification et une installation appropriées.
Présentation de l'architecture du système
Considérations critiques sur le système
Le dépoussiéreur fonctionne sous pression négative par rapport aux conditions ambiantes, garantissant que le gaz circule vers l'intérieur et empêchant les poussières fugitives de s'échapper. Un ventilateur à tirage induit positionné en aval du dépoussiéreur maintient ce différentiel, créant généralement une pression négative de 250 à 500 pascals (1 à 2 pouces de colonne d'eau). Le ventilateur doit être dimensionné à la fois pour le débit de filtration de base et pour le volume d'air supplémentaire lors des événements de nettoyage par impulsion, ce qui augmente temporairement la résistance du système.
Une conception appropriée du conduit d’entrée empêche le contournement de la poussière et une mauvaise répartition du débit. Les vitesses d'entrée ne doivent pas dépasser 15 mètres par seconde pour minimiser l'érosion et les turbulences. Pour les gaz d'échappement à haute température, les conduits d'entrée peuvent nécessiter une isolation ou des sections refroidies à l'eau si la température du gaz dépasse la limite de conception du média filtrant.
La trémie située sous le dépoussiéreur collecte la poussière déposée et nécessite un équipement de décharge pour éliminer en permanence les matériaux accumulés. Les vannes de décharge rotatives constituent la norme de l'industrie, permettant une libération contrôlée de la poussière sans fuite d'air dans le dépoussiéreur. Les convoyeurs à vis ou les élévateurs à godets transfèrent la poussière vers des systèmes d'élimination ou de récupération. La conception de la trémie doit tenir compte du taux de sédimentation de la poussière et de la capacité de décharge maximale, évitant ainsi les conditions de débordement lors d'événements à forte génération de poussière.
L’alimentation en air comprimé du système pulsé nécessite un compresseur d’air dédié et un réservoir récepteur. La pression d'alimentation est généralement régulée entre 80 et 100 PSI, avec des sécheurs et des filtres pour éliminer l'huile et l'humidité qui autrement endommageraient les électrovannes à impulsions. La consommation d'air comprimé pendant les événements de nettoyage est importante, ce qui nécessite un dimensionnement du compresseur pour s'adapter à des événements de nettoyage simultanés sans perte de pression.
Maintenance, dépannage et excellence opérationnelle
Les performances à long terme d'un système de dépoussiérage dépendent essentiellement d'une maintenance proactive et d'un diagnostic rapide des problèmes. Comprendre les modes de défaillance courants et les actions correctives garantit une efficacité de collecte soutenue et une durée de vie prolongée des équipements.
Calendrier d'entretien courant
Hebdomadaire : Surveiller les manomètres d'entrée et de sortie ; inspecter le niveau de la trémie et le fonctionnement de l'équipement de déchargement ; vérifier les clics audibles de la valve d'impulsion pendant les cycles de nettoyage normaux
Mensuel : Vérifiez la pression et le volume de l'alimentation en air comprimé ; inspecter les conduits d’entrée et de sortie pour détecter toute fuite d’air ; vérifier que le déchargement de la trémie élimine complètement la poussière
Trimestriel : Inspectez les sacs filtrants pour détecter tout dommage visible ou formation anormale de gâteau ; tester les électrovannes à impulsions ; évaluer l'intérieur de la trémie pour déceler une accumulation de débris ou un pontage
Annuellement : Effectuer une inspection visuelle complète de l'extérieur du navire et de la plaque tubulaire interne ; vérifiez que toutes les connexions boulonnées restent serrées ; effectuer un test de pression sur la coque du dépoussiéreur ; remplacer les cartouches du dessiccateur d'air dans le système d'air comprimé
Gestion du cycle de vie des sacs filtrants
Les sacs filtrants représentent le composant le plus fréquemment remplacé dans un système de filtre à manches. Les sacs en polyester durent généralement 3 à 5 ans ; les matériaux haut de gamme comme le revêtement PTFE ou le P84 prolongent la durée de vie jusqu'à 5 à 8 ans. Une défaillance prématurée du sac se manifeste par une augmentation de la différence de pression, de la poussière visible dans les gaz d'échappement ou de véritables déchirures découvertes lors de l'inspection visuelle. Les causes courantes de défaillance comprennent les dommages thermiques (exposition à des températures dépassant les limites du matériau), les dommages mécaniques (poussière abrasive ou pression d'impulsion excessive) ou les attaques chimiques (composition de poussière incompatible). Un programme complet de remplacement de sacs échelonne généralement les remplacements entre les compartiments pour maintenir la disponibilité du système.
Gestion différentielle de pression
La différence de pression entre l’entrée et la sortie est le paramètre de diagnostic le plus informatif. Un dépoussiéreur à manches typique fonctionne avec une colonne d'eau de 40 à 80 mm (0,05 à 0,1 PSI) dans des conditions propres. Le différentiel augmente linéairement à mesure que le gâteau de poussière s'accumule, atteignant 120-150 mm H2O lorsque le nettoyage est déclenché. Un différentiel excessif (au-dessus de 200 mm H2O) indique soit un nettoyage par impulsion inadéquat, un colmatage du filtre ou une concentration excessive de poussière à l'entrée. Un différentiel insuffisant (inférieur à 20 mm H2O) suggère une dérivation d'air à travers des sacs endommagés ou une vitesse d'entrée inadéquate.
Optimisation du système d'air comprimé
La consommation d’air pendant le nettoyage par impulsions représente un coût opérationnel important. Un événement d'impulsion typique consomme 2 à 5 mètres cubes d'air pour 100 sacs. La surpressurisation (au-dessus de 100 PSI) augmente la consommation d'air et accélère l'usure du sac ; une sous-pression (inférieure à 70 PSI) entraîne un retrait inadéquat du gâteau et une augmentation de la pression différentielle. Une inspection régulière des performances de l'électrovanne garantit une ouverture et une fermeture rapides, évitant ainsi le gaspillage d'air pendant les événements d'impulsion. L'entretien du sécheur d'air est essentiel : l'humidité présente dans l'alimentation en air comprimé favorise la corrosion des solénoïdes des vannes d'impulsion et réduit l'efficacité des impulsions.
Considérations relatives à la sélection, aux spécifications et au partenariat
Le choix d'un système de dépoussiéreur à manches nécessite une évaluation complète des paramètres opérationnels, de l'environnement réglementaire et des capacités du fournisseur. Les projets réussis commencent par des spécifications détaillées de l’équipement élaborées grâce à une évaluation technique collaborative.
Entrées de spécifications critiques
Avant d’engager des fournisseurs potentiels, clarifiez les paramètres suivants :
Débit volumétrique de gaz nécessitant un traitement (mesuré en mètres cubes par heure ou en pieds cubes par minute)
Distribution granulométrique et composition chimique des poussières à collecter
Température du gaz d'entrée, humidité et potentiel de condensation ou de fluctuations de température
Débit d’émission en sortie maximal admissible absolu (généralement spécifié en mg/m3)
Infrastructure du bâtiment existante, y compris la hauteur libre disponible, le service électrique et l'alimentation en air comprimé
Réglementations environnementales locales régissant la qualité de l'air, les limites de bruit et les exigences d'élimination
Contraintes budgétaires du projet et durée de vie opérationnelle prévue (généralement 10 à 15 ans pour le navire)
Cadre d'évaluation des fournisseurs
Les fabricants de filtres à manches qualifiés démontrent :
Certification selon les normes internationales pertinentes (ISO 9001, ISO 14001 ou systèmes de gestion de la qualité équivalents)
Expertise en ingénierie attestée par la documentation technique, les connaissances en science des matériaux et la flexibilité de conception pour les applications non standard
Capacité de fabrication, y compris la certification en soudage, la construction d'appareils sous pression et les systèmes de contrôle qualité
Infrastructure de support après-vente comprenant la disponibilité des pièces de rechange, la documentation technique et la formation à la maintenance
Références de secteurs industriels similaires et volonté de faciliter la communication directe avec les clients existants
Services d'intégration de systèmes
Alors que l'unité centrale du dépoussiéreur constitue l'objectif principal, des services complets d'intégration de systèmes rationalisent l'installation et la mise en service :
Assistance technique pour le dimensionnement des conduits d'entrée/sortie et l'optimisation du routage
Sourcing et spécification de composants complémentaires (ventilateurs, équipements de refoulement, systèmes d'air comprimé)
Ingénierie sur le terrain pendant l'installation pour vérifier le bon assemblage et les tests de performances
Formation des opérateurs couvrant le fonctionnement normal, les procédures de maintenance et les techniques de dépannage
Consultation technique continue pour l'optimisation des processus et l'amélioration des performances à long terme
Foire aux questions
Q1 : Quel différentiel de pression indique que les sacs filtrants doivent être nettoyés ?
Les systèmes à jet pulsé standard déclenchent automatiquement le nettoyage lorsque la différence de pression atteint 4 à 6 pouces de colonne d'eau (environ 100 à 150 mm H2O). Ce différentiel indique une accumulation suffisante de gâteau de poussière pour justifier le nettoyage. Les contrôleurs modernes permettent d'ajuster ce point de consigne en fonction de l'expérience opérationnelle. Un différentiel inférieur à 3 pouces suggère une filtration ou une dérivation d’air inadéquate ; Un différentiel supérieur à 8 pouces indique un colmatage potentiel du filtre ou une concentration excessive de poussière à l'entrée.
Q2 : À quelle fréquence les sacs filtrants doivent-ils être remplacés ?
La durée de vie du sac filtrant dépend de la composition de la poussière, de la température de fonctionnement et de la qualité de l'entretien. Les sacs en polyester durent généralement 3 à 5 ans ; Les matériaux de qualité supérieure à revêtement PTFE ou P84 peuvent s'étendre jusqu'à 5 à 8 ans. Certaines installations industrielles mettent en œuvre un remplacement annuel sur les applications à forte utilisation afin d'éviter des pannes inattendues. Les dommages visibles (déchirures, trous ou zones de fines taches) garantissent un remplacement immédiat, quel que soit l'âge. Un inventaire de pièces de rechange complet permet des remplacements planifiés sans retards de production.
Q3 : Un système de dépoussiérage à manches peut-il fonctionner à des vitesses de filtration plus élevées pour réduire la taille de l'équipement ?
Même si des vitesses de filtration plus élevées (supérieures à 8 m/min ou 25 pieds/min) réduisent la surface de filtre requise et le diamètre de la cuve, les compromis sont importants. Une vitesse accrue augmente la chute de pression, ce qui nécessite des ventilateurs d'extraction plus grands et une consommation d'énergie plus élevée. Une vitesse plus élevée favorise une formation plus rapide du gâteau et un nettoyage par impulsions plus fréquent, consommant davantage d'air comprimé. Plus important encore, une vitesse élevée peut dépasser la résistance maximale à la traction du tissu, entraînant des dommages prématurés au sac. Les meilleures pratiques de l'industrie maintiennent une vitesse de filtration comprise entre 3 et 8 m/min pour la plupart des applications, équilibrant ainsi la taille de l'équipement et l'efficacité opérationnelle.
Q4 : Quelle est la consommation typique d’air comprimé pour un événement de nettoyage de dépoussiéreur à manches ?
La consommation d’air dépend directement du nombre de sacs et de l’intensité des impulsions. Une estimation prudente est de 0,5 à 1,0 mètres cubes d'air par sac et par impulsion à une pression d'alimentation de 90 PSI. Un système de 200 sacs avec des événements de nettoyage se produisant toutes les 3 à 4 minutes consomme environ 100 à 200 mètres cubes par heure de temps de fonctionnement. Ce calcul guide le dimensionnement du compresseur et du réservoir d’air. Les installations comportant plusieurs processus générant de la poussière fonctionnant simultanément peuvent nécessiter une capacité de compresseur de 10 à 15 kW ou plus pour maintenir une pression d'alimentation adéquate pendant les événements de nettoyage simultanés.
Q5 : Comment la composition de la poussière affecte-t-elle la conception du dépoussiéreur à manches et la sélection des matériaux filtrants ?
Les caractéristiques de la poussière influencent fondamentalement le choix du filtre et les performances du système. Les poussières abrasives (telles que le sable ou les oxydes métalliques) favorisent l'usure mécanique du tissu filtrant ; les poussières plus molles comme le ciment ou la farine peuvent adhérer aux tissus si l'humidité est élevée, nécessitant des revêtements de filtre antistatiques ou résistants à l'humidité. Les applications à haute température (supérieures à 150°C) nécessitent des matériaux filtrants de qualité supérieure comme le PTFE ou le P84, qui coûtent plus cher mais garantissent un fonctionnement fiable à long terme. Les poussières collantes ou hygroscopiques (celles qui absorbent l’humidité) peuvent nécessiter de l’air d’entrée chauffé pour maintenir une faible humidité relative. À l’inverse, les poussières corrosives peuvent nécessiter des matériaux de sac filtrant améliorés ou des revêtements internes de la cuve. Une analyse complète de la poussière avant la conception du système évite des modifications coûteuses après l'installation.
Q6 : Quel entretien est requis pour la vanne d’impulsion et le système solénoïde ?
Les électrovannes à impulsions sont relativement robustes mais nécessitent de l'air comprimé propre et sec pour fonctionner de manière fiable. L'alimentation en air comprimé doit comprendre des sécheurs à haute efficacité et des filtres à particules pour éliminer l'humidité et les vapeurs d'huile. Les électrovannes doivent être inspectées visuellement tous les trimestres pour détecter la corrosion ou les débris ; le remplacement annuel des bobines de solénoïde est prudent pour les applications à usage intensif. Les connexions de plomberie doivent être vérifiées pour l'étanchéité et les fuites d'air, car même de petites fuites nuisent à la qualité du pouls. Certaines installations mettent en œuvre une redondance des électrovannes, avec commutation automatique vers des solénoïdes de secours en cas de panne de l'électrovanne primaire, garantissant ainsi un fonctionnement continu pendant la maintenance du système d'impulsions.
Q7 : Les systèmes de dépoussiérage à manches existants peuvent-ils être équipés d'une technologie ou de commandes d'impulsions améliorées ?
Oui, de nombreux systèmes de filtres à manches plus anciens peuvent être mis à niveau avec des systèmes de vannes à impulsion et des contrôleurs électroniques modernes. La faisabilité de la modernisation dépend de l'état structurel du navire et de la conception de la trémie. Les contrôleurs d'impulsions proportionnels modernes offrent une efficacité énergétique améliorée en optimisant automatiquement la synchronisation et l'intensité des impulsions en fonction de mesures de pression en temps réel. Les systèmes de surveillance numérique permettent des diagnostics à distance et une planification de maintenance prédictive. Les coûts de modernisation varient généralement entre 20 et 40 % de l'acquisition d'un nouveau système, offrant un retour sur investissement attractif grâce à une fiabilité améliorée et une consommation d'énergie réduite.
Q8 : Comment les réglementations concernant les émissions de particules affectent-elles les spécifications des dépoussiéreurs à manches ?
Les réglementations environnementales dans la plupart des régions industrialisées imposent des concentrations de particules en sortie inférieures à 50 mg/m3, avec des normes plus strictes (10-20 mg/m3) de plus en plus courantes. Ces limites d'émission influencent directement le choix des médias filtrants : seuls les tissus haut de gamme atteignent les niveaux d'émission les plus bas. De plus, certaines réglementations précisent des exigences en matière de surveillance, nécessitant des systèmes de surveillance continue des émissions (CEMS) qui fournissent des données en temps réel sur la concentration de poussières à la sortie. Les spécifications de conception doivent intégrer des marges de sécurité, garantissant la conformité même si les sacs filtrants vieillissent et que leur efficacité diminue progressivement. La non-conformité entraîne des sanctions financières substantielles et une fermeture potentielle des installations, ce qui rend les approches de conception conservatrices économiquement justifiées.
Q9 : Quelle est la période de récupération prévue pour les investissements en efficacité énergétique dans la modernisation des dépoussiéreurs à manches ?
L'énergie représente un coût d'exploitation important pour les systèmes à manches filtrantes, la consommation électrique des ventilateurs dépassant souvent 20 à 40 kW pour les grandes installations. Les améliorations d'efficacité, telles qu'une géométrie de filtre optimisée, des commandes d'impulsions améliorées ou une zone de filtre plus grande, réduisent la pression différentielle de fonctionnement, réduisant ainsi la consommation électrique du ventilateur de 15 à 30 %. L'optimisation de l'air comprimé grâce à une efficacité améliorée de la vanne d'impulsion peut réduire la consommation d'air de 20 à 40 pour cent. Dans les installations avec des coûts de services publics élevés ou des heures de fonctionnement prolongées, ces mesures d'efficacité sont rentabilisées en 2 à 5 ans, les années suivantes permettant de réaliser de pures économies opérationnelles.
Q10 : Quelle formation et quelle documentation doivent être fournies avec une nouvelle installation de dépoussiéreur à manches ?
Une formation complète des opérateurs garantit une mise en service appropriée du système, la conformité de la maintenance et un diagnostic rapide des problèmes. La documentation essentielle comprend : des spécifications détaillées de l'équipement et des courbes de performances, des schémas de tuyauterie et électriques, des calendriers de maintenance et des listes de pièces de rechange, des guides de dépannage corrélant les symptômes observés aux causes profondes et les informations de contact de l'assistance technique. Des démonstrations vidéo des procédures de maintenance, en particulier le remplacement du sac filtrant et le fonctionnement de la vanne de décharge de la trémie, accélèrent le développement des capacités des opérateurs. Une formation de recyclage annuelle garantit la rétention des connaissances et intègre les enseignements tirés d'installations similaires dans le monde entier.


 English
 Français
 عربى
 简体中文