Comment les épurateurs de désulfuration des gaz de combustion humides contrôlent les émissions industrielles de SO₂ : technologie, efficacité et sélection
MAISON / NOUVELLES / Actualités de l'industrie / Comment les épurateurs de désulfuration des gaz de combustion humides contrôlent les émissions industrielles de SO₂ : technologie, efficacité et sélection
Comment les épurateurs de désulfuration des gaz de combustion humides contrôlent les émissions industrielles de SO₂ : technologie, efficacité et sélection
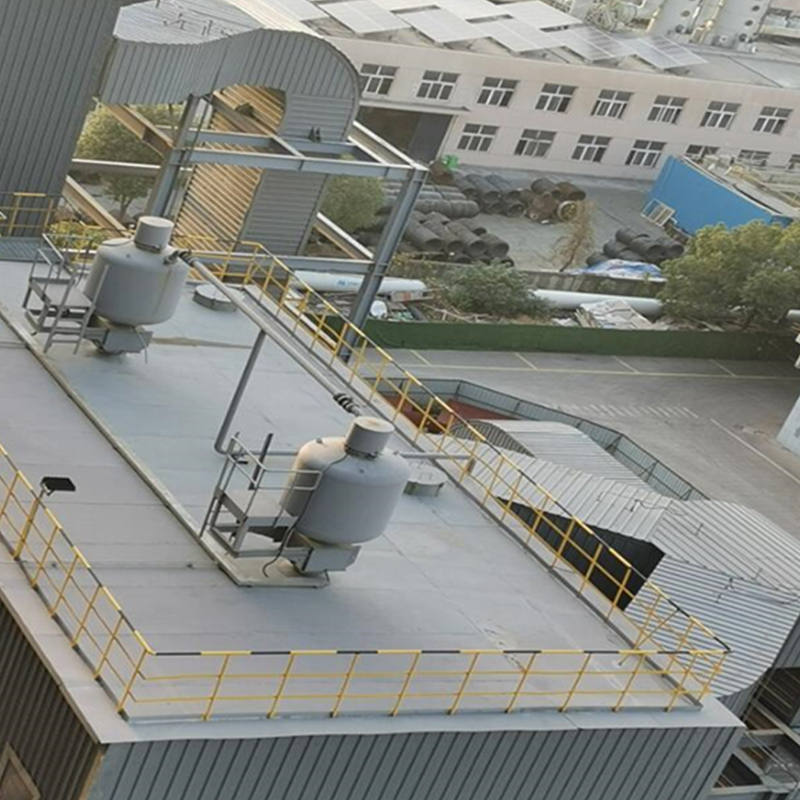
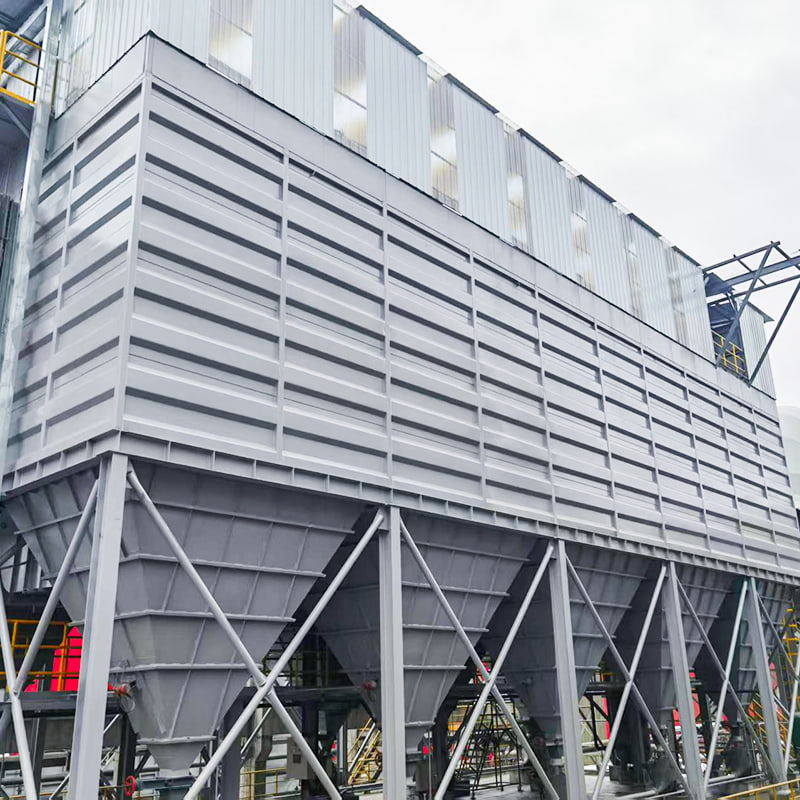
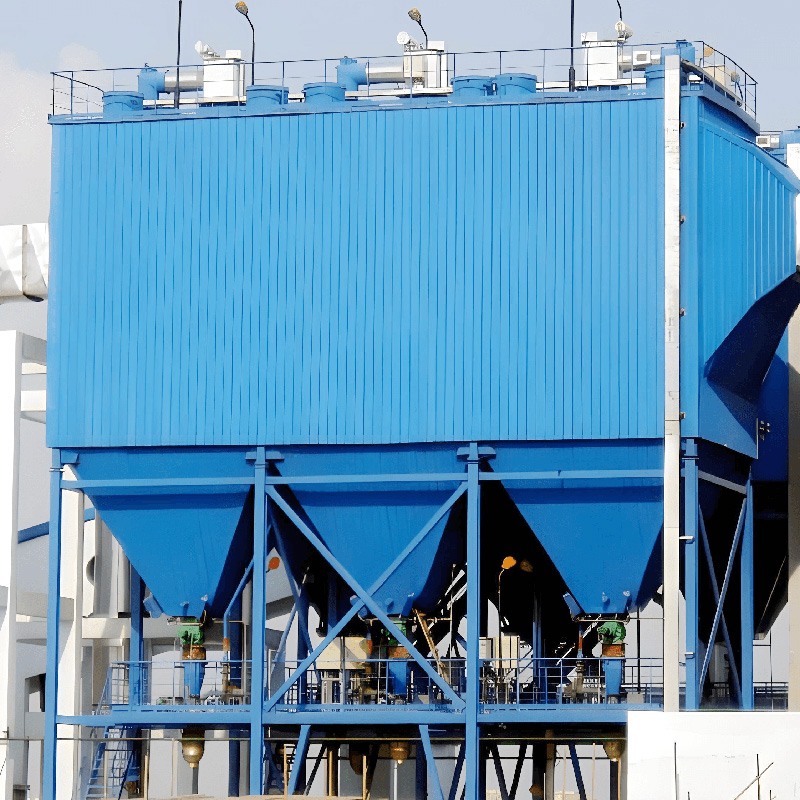
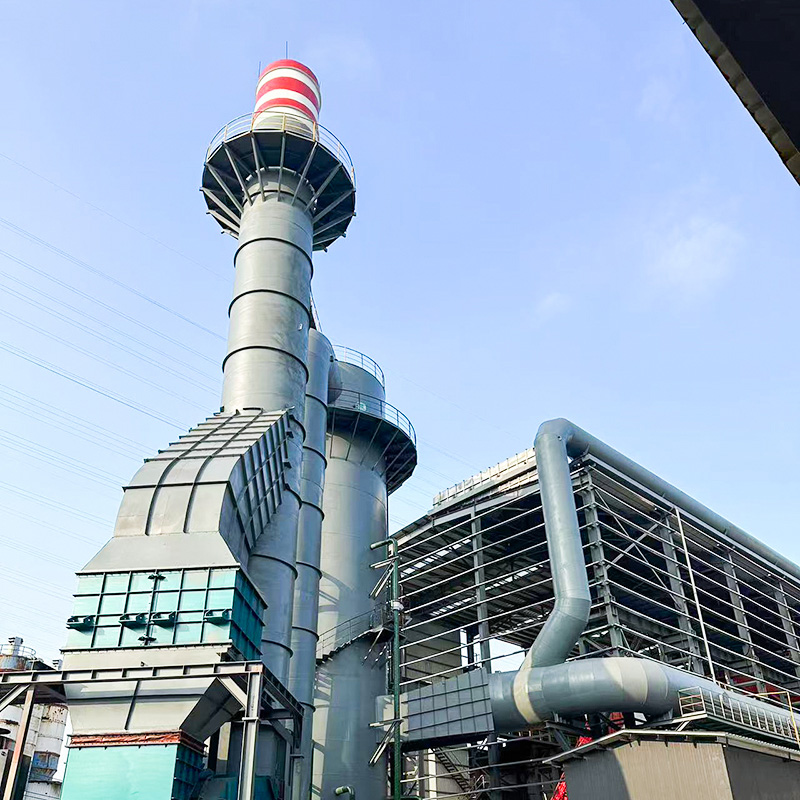
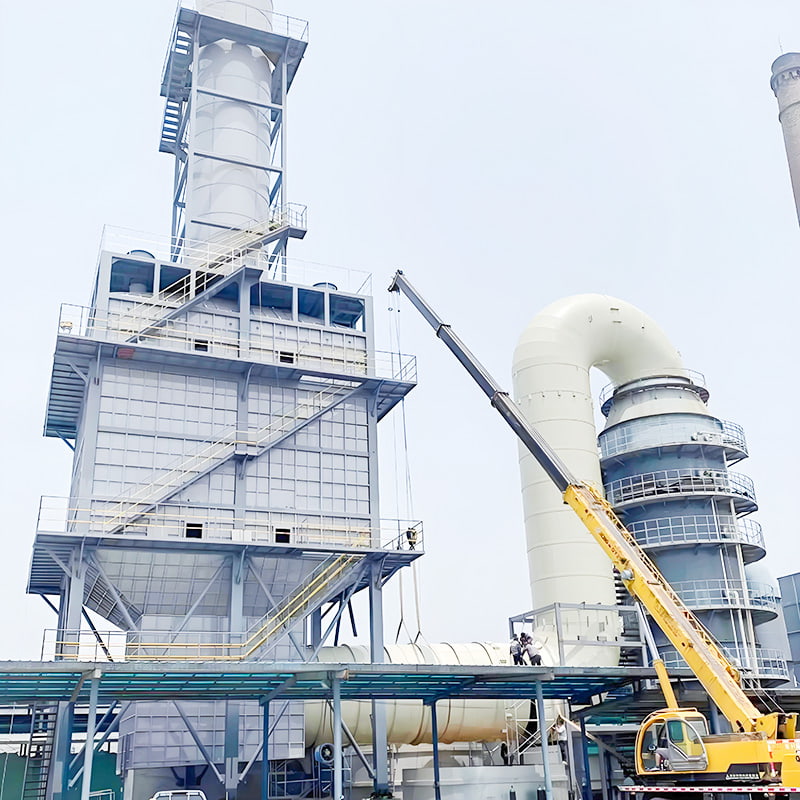
A épurateur humide conçu pour la désulfuration des gaz de combustion (FGD), il s'agit d'un équipement industriel qui élimine le dioxyde de soufre (SO2) et d'autres polluants nocifs des flux de gaz d'échappement avant qu'ils ne pénètrent dans l'atmosphère. Ces systèmes représentent l'une des technologies les plus éprouvées et les plus largement déployées en matière de conformité environnementale, en particulier pour les centrales électriques, les raffineries et les installations de fabrication de produits chimiques qui traitent des matières premières à haute teneur en soufre.
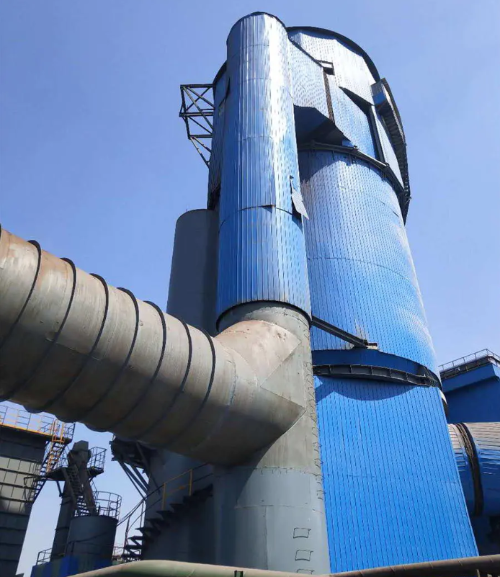
Contrairement aux alternatives sèches ou semi-sèches, les épurateurs FGD humides utilisent des solvants liquides, généralement une boue calcaire, pour absorber chimiquement le SO2 des gaz de combustion. Le processus se déroule dans une grande tour de cuve où le contact à contre-courant entre le gaz et le liquide maximise l'efficacité de l'élimination. Le dioxyde de soufre absorbé est ensuite oxydé et transformé en sous-produit de gypse vendable, transformant ainsi un passif en opportunité commerciale.
Composants clés d'une tour d'épurateur humide
Un système complet de FGD humide comprend plusieurs sections critiques travaillant de concert :
Tour d'absorption : La cuve de réaction principale où les gaz de combustion et la boue calcaire entrent en contact. Cette tour est généralement construite en béton armé ou en acier inoxydable pour résister aux gaz corrosifs chargés de SO2 et aux conditions acides.
Système de préparation de boue : Broyeurs et équipements de mélange qui broient le calcaire (CaCO3) en fines particules et les hydratent en une suspension stable avec une consistance et une concentration appropriées.
Système d'air d'oxydation : Injection d'air forcé qui catalyse l'oxydation du sulfite de calcium en sulfate de calcium (gypse), permettant la récupération des sous-produits et empêchant l'entartrage à l'intérieur de l'absorbeur.
Éliminateur de brume : Élimine les gouttelettes de liquide entraînées du gaz traité avant son rejet, empêchant ainsi la perte d'eau et la corrosion dans les conduits en aval.
Système de déshydratation du gypse : Sépare et sèche le produit de gypse en vue de son élimination ou de sa vente commerciale aux fabricants de panneaux muraux et à d'autres industries.
Pompe de recirculation : Fait circuler en continu la liqueur de lavage à travers des buses de pulvérisation situées en haut de l'absorbeur, assurant un contact efficace à contre-courant avec les gaz de combustion montants.
Épurateur humide ou épurateur sec : quelle est la différence ?
La distinction fondamentale entre les technologies de FGD par voie humide et sèche réside dans l'état physique du sorbant et le mécanisme de capture des polluants :
Les systèmes FGD humides sont préférés dans les régions où les normes d'émission de SO2 sont strictes et où les ventes de sous-produits de gypse compensent les coûts opérationnels. Les systèmes secs excellent là où la disponibilité de l’eau est limitée ou où l’élimination des déchets est une priorité.
Comment fonctionne le FGD humide calcaire-gypse ?
Le procédé calcaire-gypse représente la technologie de désulfuration humide dominante au monde en raison de sa simplicité, de sa rentabilité et de la valeur marchande du sous-produit de gypse. Comprendre la chimie et la mécanique est essentiel pour les exploitants d’installations et les professionnels des achats qui évaluent les options du système.
La réaction chimique derrière l’élimination du SO2
Lorsque les gaz de combustion contenant du SO2 entrent en contact avec le coulis de calcaire, une série de réactions chimiques irréversibles se produisent :
Étape 1 – Dissolution et neutralisation acide : Le calcaire (carbonate de calcium, CaCO3) réagit avec le SO2 acide et l'eau pour former du sulfite de calcium (CaSO3) et du dioxyde de carbone. Le calcaire se dissout dans l'environnement acide, créant d'abondants ions hydroxydes qui tamponnent le pH de la boue à des niveaux optimaux (5,0 à 5,5).
Étape 2 – Oxydation du gypse : L'air d'oxydation injecté convertit le sulfite de calcium (CaSO3) en sulfate de calcium (CaSO4). Cette étape d'oxydation est thermodynamiquement favorable et s'effectue généralement en 2 à 8 minutes, en fonction du débit d'air et du temps de séjour de la boue. L'oxydation est essentielle car le gypse présente des propriétés de cristallisation supérieures à celles du sulfite, réduisant ainsi la formation de tartre sur les surfaces internes et permettant une déshydratation mécanique plus facile.
Étape 3 – Croissance et séparation des cristaux : Au fil des heures de séjour dans les réservoirs de l'absorbeur et du clarificateur, les cristaux de sulfate de calcium dihydraté (gypse) se développent et se déposent. Le liquide clarifié est recyclé vers le haut de l'absorbeur, tandis que la suspension de gypse est transportée vers un filtre à vide ou une centrifugeuse pour être déshydratée et empilée.
Processus étape par étape à l'intérieur de la tour d'absorption
La transformation physique et chimique s'effectue en continu dans la tour d'absorption :
Entrée des gaz de combustion : Les gaz de combustion chauds (généralement 120 à 150 °C provenant de la chaudière ou du four industriel) pénètrent par le bas de la tour d'absorption à une vitesse contrôlée, généralement de 3 à 4 m/s, pour éviter une chute de pression excessive tout en assurant un mélange complet.
Zone de pulvérisation : Le coulis de calcaire est pulvérisé à partir de plusieurs buses positionnées au sommet et à mi-hauteur de la tour. La boue se brise en fines gouttelettes, créant une énorme zone de contact entre le gaz et le liquide.
Zone de réaction : Le SO2 se diffuse dans le film liquide entourant chaque gouttelette et réagit avec le calcaire dissous. Les gouttelettes tombent sous l'effet de la gravité tandis que les gaz de combustion ascendants les transportent vers le haut, créant une cascade à contre-courant qui prolonge le temps de séjour et entraîne la cinétique de diffusion.
Zone d'oxydation : L'air est injecté en bas à travers des spargers, bouillonnant vers le haut à travers l'absorbeur. L'oxygène oxyde le sulfite en sulfate dans le liquide en vrac et dans les gouttelettes qui tombent, convertissant le produit en gypse plus stable.
Zone de collecte : Le liquide saturé s’accumule dans le puisard à la base de la tour. Les solides se déposent, permettant au liquide clarifié d'être pompé vers le sommet de la tour pour être recirculé, tandis que les solides déposés s'écoulent vers le circuit de déshydratation du gypse.
Sortie de gaz : Les gaz de combustion traités (avec du SO2 réduit de 95 à 99 %) montent jusqu'au dévésiculeur situé au sommet, où les gouttelettes d'eau entraînées sont éliminées par des garnitures de désembuage ou des dévésiculeurs à chevrons. Le gaz épuré s’évacue ensuite dans l’atmosphère ou pénètre dans l’équipement de contrôle de la pollution en aval.
L'ensemble du cycle (de la capture du SO2 à l'oxydation en passant par la récupération du gypse) nécessite généralement 8 à 12 minutes de temps de séjour de la boue, en fonction de la taille des particules de calcaire, de la stratégie de contrôle du pH et de l'efficacité d'élimination de la cible. Le calcaire à particules plus petites (80 à 90 % passant 325 mesh) accélère les taux de réaction et permet aux opérateurs d'atteindre une efficacité plus élevée à des débits de boue inférieurs.
Pourquoi choisir la technologie Wet FGD pour votre usine ?
La décision d'investir dans des systèmes de FGD humides reflète à la fois la nécessité réglementaire et les aspects économiques opérationnels. Les installations manipulant des carburants à haute teneur en soufre ou desservant des marchés soumis à des normes strictes de qualité de l'air constatent que les systèmes humides offrent des rendements supérieurs lorsque tous les facteurs sont pris en compte de manière globale.
Industries qui dépendent des épurateurs humides
La technologie Wet FGD est fondamentale dans plusieurs secteurs industriels :
Production d’électricité au charbon : La plus grande application au monde. Les chaudières modernes brûlant du charbon bitumineux ou subbitumineux contenant 1 à 3 % de soufre dépendent du FGD humide pour se conformer aux limites d'émission de SO2, qui dans de nombreuses régions sont imposées en dessous de 50 à 100 mg/Nm³.
Raffinage du pétrole : Les unités de désulfuration du fioul et les chaudières de cokéfaction génèrent des gaz d'échappement riches en SO2 nécessitant un lavage à haute efficacité. Les raffineries intègrent souvent la FGD humide avec la réduction catalytique sélective (SCR) pour un contrôle combiné du SO2 et des NOx.
Fabrication chimique et pétrochimique : Les installations produisant de l'acide sulfurique, des polymères à base de soufre ou traitant des flux de pétrole brut à haute teneur en soufre utilisent des épurateurs humides pour capturer les émissions de SO2 provenant des oxydants thermiques, des unités de calcination et des fours de torréfaction.
Usines de pâtes et papiers : Les chaudières de récupération brûlant de la liqueur noire produisent d’importantes émissions de SO2. Les usines de pâte kraft déploient de plus en plus de systèmes de FGD humides pour respecter les normes régionales de qualité de l'air et réduire la pollution atmosphérique liée au SO2 dans les zones résidentielles.
Traitement des métaux : Les opérations de fusion extrayant le cuivre, le nickel, le zinc et d’autres métaux non ferreux à partir de minerais sulfurés génèrent des dégagements gazeux chargés de SO2 nécessitant une efficacité d’élimination de 99 %. Wet FGD est la norme industrielle pour ces applications.
Valorisation énergétique et combustion de la biomasse : Les incinérateurs de déchets solides municipaux et les centrales électriques à biomasse produisent des compositions de gaz de combustion hétérogènes. Le FGD humide offre un contrôle du SO2 robuste et adaptable sur différentes qualités de carburant.
Facteurs de performance clés : efficacité, pH et rapport L/G
L’obtention d’une élimination cohérente et performante du SO2 dépend du contrôle de plusieurs paramètres interdépendants. Comprendre ces facteurs permet aux opérateurs et aux ingénieurs d'optimiser la conception et le fonctionnement du système :
Efficacité d'élimination du SO2 (cible : 95 à 99 %) : L'efficacité dépend principalement de deux mécanismes : (1) la quantité de boue calcaire en circulation par rapport au volume de gaz de combustion, exprimée sous la forme du rapport liquide/gaz (L/G), et (2) le temps de séjour du gaz dans l'absorbeur. Les systèmes modernes atteignent régulièrement une élimination de 95 % à des ratios L/G de 5 à 8 L/m³ et une efficacité de 98 à 99 % à des ratios de 10 à 15 L/m³. Des rendements décroissants s'appliquent : pousser au-delà de 15 L/m³ génère des gains d'efficacité minimes tout en augmentant considérablement la puissance de pompage, les coûts de préparation du lisier et la consommation d'eau.
Contrôle du pH (optimal : 5,0 à 5,5) : Le pH du lisier affecte directement la vitesse de dissolution du calcaire et la cinétique d’absorption du SO2. À un pH inférieur à 4,5, le calcaire se dissout facilement, mais l'absorption du SO2 ralentit en raison de réactions inverses et d'une force motrice réduite pour la diffusion en phase gazeuse. Au-dessus d'un pH de 6,0, la solubilité du calcaire diminue, tandis que l'absorption du SO2 s'accélère, mais le risque de formation de tartre et de précipitation de gypse sur les composants internes de la tour augmente de façon exponentielle. Les opérateurs maintiennent le pH en dosant soigneusement les taux d’ajout de boue calcaire et le débit d’air d’oxydation. Le contrôle automatisé du pH via des sondes en temps réel est devenu une pratique courante dans les installations modernes.
Rapport L/G (rapport volume liquide/gaz) : Ce paramètre sans dimension, généralement exprimé en litres de boue circulée par mètre cube de gaz de combustion, est peut-être la variable de contrôle la plus critique. Des rapports L/G plus élevés augmentent la surface de contact de la boue et le temps de séjour, augmentant ainsi l'efficacité mais augmentant la consommation d'énergie, la consommation de réactifs et la perte d'eau par évaporation. Le rapport L/G optimal équilibre les objectifs de conformité réglementaire avec la minimisation des coûts opérationnels. Les normes régionales de qualité de l'air, la teneur en soufre du carburant et la charge de la chaudière dictent fondamentalement le point de consigne L/G.
Vitesse du gaz (typique : 3 à 4,5 m/s) : La vitesse verticale des gaz de combustion à travers le récipient absorbeur influence la suspension des gouttelettes, le temps de séjour et la chute de pression. Des vitesses plus élevées réduisent la section transversale du récipient et le coût en capital, mais augmentent la charge de pompage et le risque d'érosion. Des vitesses plus faibles augmentent le temps de séjour et l'efficacité, mais nécessitent des récipients plus grands. La plupart des opérateurs maintiennent 3,5 à 4,0 m/s comme point idéal d'ingénierie.
Taux d'oxydation de l'air (typique : 60 à 90 % d'oxygène théorique) : L'excès d'oxygène dans l'air injecté entraîne la conversion du sulfite en sulfate, mais une aération excessive augmente la formation de mousse et l'entraînement de liquide. La conception du barboteur d’air et la profondeur de submersion influencent de manière cruciale la cinétique de mélange et d’oxydation. Les systèmes d'air sous-dimensionnés entraînent une oxydation incomplète, une précipitation de sulfites et un obscurcissement des équipements de déshydratation.
Diagramme de flux de processus du système FGD humide
Facteurs à considérer lors de la sélection d’un fournisseur d’épurateur humide
Les décisions d'achat de systèmes FGD humides nécessitent une évaluation minutieuse de plusieurs critères techniques, commerciaux et opérationnels. Les facteurs suivants auront un impact significatif sur les performances du système, sa longévité, sa conformité réglementaire et son coût total de possession.
Sélection des matériaux et résistance à la corrosion
L'environnement interne d'un absorbeur FGD humide est intrinsèquement corrosif : le pH varie de 3,5 à 6,0, les températures atteignent 60 à 70 °C et le SO2 dissous et l'acide sulfureux accélèrent l'oxydation des métaux. Le choix des matériaux n’est pas une réflexion secondaire mais une décision de conception fondamentale :
Béton armé avec revêtement en caoutchouc : Le choix de matériau dominant pour les absorbeurs à grande échelle. Le béton fournit une résistance structurelle et une masse thermique ; un revêtement en caoutchouc (néoprène ou EPDM) de 10 à 20 mm d'épaisseur protège le béton des attaques chimiques. Une préparation de surface et un durcissement appropriés du revêtement en caoutchouc prolongent la durée de vie jusqu'à 20 à 30 ans avec un minimum d'entretien.
Acier inoxydable (nuances austénitiques) : Favorisé pour les petits systèmes, les tours de pulvérisation et les sections de désembuage en raison de leur résistance supérieure à la corrosion et de leur esthétique de conception plus propre. L'acier inoxydable 316L résiste aux piqûres dans les boues acides contenant du chlorure. Les compromis incluent un coût d'investissement plus élevé (2 à 3 fois le béton) et un risque de corrosion caverneuse si les tolérances de conception sont lâches.
Matériaux thermoplastiques : Les plastiques renforcés de fibres (FRP) et les composites à base de polyester émergent dans des applications de niche et sur les marchés de rénovation en raison de leur excellente résistance chimique et de l'absence de risque de corrosion. Les données sur la durabilité à long terme restent limitées ; le cycle thermique et l’exposition aux UV dans les installations extérieures présentent des risques inconnus.
Matériaux de la buse de pulvérisation : Les buses de pulvérisation connaissent les taux d’usure les plus élevés. Les pointes en céramique ou en acier trempé avec revêtement en carbure de tungstène résistent à l'abrasion causée par les particules de calcaire en suspension. L’inspection de routine et le remplacement des buses tous les 2 à 5 ans constituent une pratique opérationnelle standard.
Personnalisation et support après-vente
Chaque installation industrielle présente des caractéristiques de gaz de combustion, des contraintes d'espace et des exigences opérationnelles uniques. Un fournisseur fiable proposera une véritable personnalisation plutôt que des forfaits universels :
Ingénierie spécifique au site : Évaluez si le fournisseur effectue une analyse détaillée du flux de gaz : mesure de la concentration de SO2, des niveaux de NOx, de la charge en particules, de la teneur en humidité et du profil de température. Ces données alimentent la modélisation numérique de la dynamique des fluides (CFD) pour prédire la distribution des boues, le temps de séjour des gaz et l'efficacité dans vos conditions de fonctionnement spécifiques. Les fournisseurs proposant des tests à l’échelle du laboratoire ou des données d’usine pilote pour votre type de carburant et la composition de votre gaz font preuve de rigueur technique.
Évolutivité modulaire : Pour les installations présentant un potentiel de croissance ou des plans d'expansion progressive, les systèmes conçus avec des sections d'absorbeurs modulaires ou une architecture de trains parallèles permettent un ajout de capacité supplémentaire sans remplacement complet du système. Confirmez si les éléments internes (distributeurs, dévésiculeurs) peuvent être installés ou améliorés au sein du navire existant.
Intégration avec l'infrastructure existante : Les systèmes FGD humides s'interfacent avec les conduits d'échappement des chaudières, les ventilateurs ID, les précipitateurs et les cheminées en aval. Les fournisseurs doivent fournir des conceptions détaillées de conduits et de fondations, des certifications pour les charges sismiques le cas échéant et une coordination avec vos fournisseurs d'équipements. Des coûts cachés émergent fréquemment des modifications et des supports des conduits.
Formation et transfert de connaissances : L’exploitation et la maintenance des systèmes FGD humides nécessitent une expertise de l’opérateur en matière de gestion du pH, de rhéologie des boues, de contrôle de l’air d’oxydation et de déshydratation du gypse. Sélectionnez des fournisseurs proposant une formation complète sur site, des manuels d'exploitation et d'entretien, la disponibilité des pièces de rechange et des lignes d'assistance téléphonique d'urgence. Les capacités de diagnostic à distance et les accords de maintenance prédictive différencient de plus en plus les fournisseurs haut de gamme des fournisseurs de produits de base.
Approvisionnement et logistique des réactifs : La disponibilité, les prix et la logistique de transport du calcaire ont un impact crucial sur les coûts d'exploitation. Les fournisseurs doivent documenter les sources de calcaire à proximité, les remises sur volume, les calendriers de livraison et les modalités d'approvisionnement de secours. De même, confirmez les infrastructures de manutention du gypse : capacité des équipements de déshydratation, installations de stockage et connexions au marché en aval (panneaux muraux, ciment, agriculture) qui permettent le recouvrement des coûts.
Écosystème de pièces de rechange : Identifiez les éléments d'usure critique (buses, joints, roues de pompe, cartouches de dévésiculeur) et confirmez la disponibilité, les délais de livraison et les prix via le réseau du fournisseur. La disponibilité à long terme des pièces de rechange pour une durée de vie du système de 20 à 30 ans nécessite des fournisseurs disposant de canaux de distribution et de politiques d'inventaire établis.
Excellence opérationnelle : systèmes de surveillance et de contrôle
Les systèmes FGD humides modernes sont des instruments sophistiqués nécessitant une surveillance continue et un ajustement dynamique des paramètres pour maintenir l’efficacité de l’élimination des cibles tout en minimisant les coûts d’exploitation. Les systèmes de contrôle avancés transforment les épurateurs humides d'outils de conformité passifs en actifs activement optimisés.
Technologie de surveillance en temps réel
Les boucles de rétroaction en temps réel permettent une réponse rapide aux changements de qualité du combustible, de charge de la chaudière ou de conditions atmosphériques :
Analyseurs de SO2 en continu : Des capteurs infrarouges ou électrochimiques de SO2 en amont et en aval de l'absorbeur quantifient l'efficacité de l'élimination en temps réel. Les points de consigne cibles (généralement une sortie de 50 à 100 mg/Nm³) ajustent automatiquement les débits d'alimentation en calcaire et les rapports L/G pour maintenir les marges de conformité sans consommation excessive de réactifs.
Sondes pH : Des électrodes de pH immergées dans le puisard de l'absorbeur et le clarificateur fournissent un retour d'information instantané sur l'acidité du lisier. Les systèmes automatisés d'ajout de lait de chaux maintiennent le pH à ±0,2 unités du point de consigne, empêchant à la fois le tartre (pH élevé) et la dissolution inadéquate du calcaire (pH faible).
Surveillance des chutes de pression : Les cellules de pression différentielle à travers l'absorbeur, le dévésiculeur et les conduits de sortie indiquent un colmatage, une formation de tartre ou une saturation du dévésiculeur. Les systèmes d’alerte précoce déclenchent des cycles de nettoyage ou des alertes de maintenance avant que la dégradation des performances ne s’accélère.
Oxydation Air Control: Les capteurs de teneur en oxygène et les débitmètres d'air garantissent une disponibilité optimale de l'oxygène pour l'oxydation des sulfites. Le contrôle de l'air d'oxydation en boucle fermée empêche une conversion incomplète (nécessitant des produits chimiques d'oxydation en phase liquide coûteux en aval) et la formation de mousse (ce qui augmente l'entraînement).
Surveillance de la pompe de recirculation : Les capteurs de vibrations, les sondes de température des roulements et le suivi de la consommation électrique détectent l'usure précoce de la roue, la dégradation des roulements ou la cavitation. Les alertes de maintenance prédictive permettent le remplacement proactif des composants avant une panne catastrophique.
Capacités de suivi de charge
Les installations industrielles fonctionnent rarement à charge de chaudière constante. Les systèmes FGD humides doivent prendre en charge des taux de réduction de 40 à 100 %, garantissant ainsi la conformité et l'efficacité dans cette enveloppe opérationnelle. Les principales caractéristiques de conception permettant le suivi de la charge comprennent :
Entraînements à fréquence variable (VFD) : La pompe de recirculation équipée du VFD et les moteurs de ventilateur d'air d'oxydation adaptent les débits proportionnellement à la charge de la chaudière, réduisant ainsi la consommation d'énergie et l'utilisation de réactifs pendant le fonctionnement à faible charge. Les VFD permettent de réaliser facilement des économies d'énergie de 20 à 30 % par rapport aux moteurs à vitesse fixe avec contrôle d'étranglement.
Buses de pulvérisation à plusieurs étages : Les systèmes dotés de collecteurs de pulvérisation contrôlés indépendamment à plusieurs hauteurs de tour permettent une distribution efficace dans des conditions de charge partielle. Des charges plus faibles activent moins de buses, maintenant ainsi une suspension optimale des gouttelettes de boue et un temps de séjour du gaz sans entraînement excessif du brouillard.
Flux de contournement et de purge : Les conduites de dérivation de boue et les configurations de purge du clarificateur permettent un contrôle granulaire du temps de séjour et du pH sans arrêter l'ensemble du système pendant le ralentissement. Le débit de purge stratégique empêche une augmentation trop rapide du pH pendant les périodes de faible charge lorsque le volume de gaz et la charge de SO2 diminuent simultanément.
Conformité réglementaire et performance environnementale
Les limites d’émission de SO2 varient à l’échelle mondiale mais tendent universellement vers la rigueur. Les systèmes FGD humides constituent la principale technologie permettant le respect des normes modernes qui, dans les régions développées, exigent des concentrations de SO2 en sortie de 50 à 100 mg/Nm³ ou des réductions de la charge massique absolue de SO2 de 85 à 99 % en fonction du type de combustible et de la classe d'installation.
Aperçu des normes mondiales sur le SO2
Les cadres réglementaires régionaux déterminent la sélection technologique et la stratégie opérationnelle :
Union européenne : La directive sur les grandes installations de combustion (LCPD) et la directive sur les émissions industrielles (IED) imposent une efficacité de réduction du SO2 de 97 à 99 % pour les unités alimentées au charbon et au fioul. Les concentrations mensuelles moyennes en sortie ne doivent pas dépasser 50 mg/Nm³ pour la plupart des services publics. Ces limites strictes nécessitent des systèmes FGD humides à haute efficacité avec un contrôle avancé de l’oxydation.
États-Unis : Les réglementations du Clean Air Act limitent les émissions de SO2 via les National Ambient Air Quality Standards (NAAQS). La plupart des régimes réglementaires se traduisent par des limites de sortie de 50 à 90 mg/Nm³ ou une efficacité d'élimination de 90 %. Les États dotés de zones de non-conformité peuvent imposer des restrictions plus strictes aux centrales électriques et aux raffineries.
Chine et Inde : L’industrialisation rapide et la sensibilisation croissante à la qualité de l’air ont incité à l’adoption du FGD humide sur les nouvelles capacités alimentées au charbon. L'élimination obligatoire du SO2 dépasse 90 % pour les grandes unités ; de nombreuses nouvelles installations visent une efficacité de 95 % pour être à l'épreuve du temps face aux resserrements anticipés.
Japon et Corée du Sud : Pays pionniers dans le développement de technologies de FGD par voie humide, ces pays appliquent des efficacités d'élimination de 80 à 90 % avec de faibles concentrations en sortie (30 à 50 mg/Nm³). La maturité technologique et l'expertise des opérateurs sont exceptionnellement élevées sur ces marchés.
Au-delà du SO2 : co-bénéfices et contrôle de plusieurs polluants
Les systèmes modernes de FGD humide contrôlent simultanément plusieurs polluants atmosphériques, offrant ainsi des économies de gamme en matière de conformité environnementale :
Élimination des particules : La boue de calcaire agit comme un agent d'épuration naturel pour les cendres volantes, éliminant 40 à 70 % des particules à l'entrée sans précipitateurs électrostatiques ni dépoussiéreurs à manches dédiés. Cette co-élimination réduit la charge des équipements en aval et les coûts d'élimination.
Brouillard acide et capture de HCl : La boue alcaline neutralise les vapeurs d'acide chlorhydrique (HCl) et le brouillard d'acide sulfurique (H2SO4) formés par l'oxydation du SO2 ou présents dans le chlore du carburant. Les systèmes FGD humides intégrés capturent ces gaz acides, les empêchant d’atteindre l’atmosphère.
Influence de la spéciation du mercure : Bien que la FGD humide n'élimine pas directement le mercure élémentaire (Hg⁰), l'environnement oxydant et la boue calcaire favorisent l'oxydation du Hg⁰ en mercure divalent (Hg²⁺), qui est ensuite capturé par les dépoussiéreurs à manches ou les unités ESP en aval. Cette voie indirecte améliore l’efficacité globale du contrôle du mercure.
Synergie avec la Réduction Catalytique Sélective (SCR) : Les centrales électriques et les raffineries déploient de plus en plus de trains de contrôle intégrés SO2-NOx combinant FGD humide et unités SCR. La basse température de sortie de l'absorbeur FGD (saturée, ~60°C) nécessite un réchauffage avant le catalyseur SCR pour maintenir l'activité. L'intégration stratégique de la chaleur entre la chaudière et les systèmes FGD/SCR optimise l'efficacité énergétique et réduit les coûts d'exploitation.
Questions fréquemment posées sur les épurateurs FGD humides
Q1 : Quelle est l’efficacité d’élimination du SO2 d’un épurateur humide ?
Les systèmes FGD humides calcaire-gypse atteignent régulièrement une efficacité d’élimination du SO2 de 95 à 99 % dans des conditions de fonctionnement optimisées. L'efficacité exacte dépend de plusieurs facteurs : (1) le rapport L/G (des rapports plus élevés augmentent l'efficacité mais augmentent le coût), (2) le pH de la boue (plage optimale de 5,0 à 5,5), (3) la taille des particules de calcaire (les particules plus fines se dissolvent plus rapidement), (4) le temps de séjour du gaz dans l'absorbeur (généralement 8 à 12 minutes) et (5) la disponibilité de l'air d'oxydation (conversion complète du sulfite en gypse). La plupart des systèmes modernes sont conçus pour une efficacité de 95 à 97 % comme compromis entre la conformité réglementaire et l'économie opérationnelle. Atteindre une efficacité de 98 à 99 % nécessite des ratios L/G plus élevés (12 à 15 L/m³) et un contrôle plus strict des processus, mais est régulièrement mis en œuvre dans les régions où les normes de qualité de l'air sont strictes.
Q2 : Quelle quantité d’eau un système FGD humide consomme-t-il ?
La consommation d’eau dans les systèmes FGD humides calcaire-gypse est importante et représente un coût opérationnel majeur dans les régions pauvres en eau. La consommation typique varie de 500 à 1 500 m³/heure pour une centrale électrique au charbon de 500 MW, en fonction du volume de gaz de combustion, du taux de recirculation des boues et des pertes par évaporation. Sur ce total, environ 30 à 40 % sont consommables (perdus par l'évaporation et l'eau cristalline du gypse), tandis que 60 à 70 % sont recyclés dans le circuit des lisiers. Des technologies alternatives existent pour les installations limitées en eau : les systèmes FGD secs ne consomment que de l'eau par évaporation (~ 5 % de la consommation du système humide), mais au prix d'une efficacité réduite et d'une perte de précieux sous-produit de gypse. Certaines installations utilisent des boucles de recyclage de l'eau, des tours de refroidissement et la récupération de la condensation pour réduire la consommation nette.
Q3 : Quelle est la différence entre une tour de pulvérisation et une autolaveuse à lit garni ?
Les tours de pulvérisation et les épurateurs à lit garni sont classés comme technologies FGD « humides », mais ils diffèrent considérablement par leur conception interne et leurs caractéristiques opérationnelles. Les tours de pulvérisation (également appelées « absorbeurs de pulvérisation » ou « contacteurs de pulvérisation à contre-courant ») distribuent la boue calcaire à travers des buses situées au sommet de la cuve, créant un jet tombant qui entre en contact avec les gaz de combustion ascendants. Cette conception est simple, robuste, tolérante aux matières en suspension et facile à mettre à l’échelle. Les épurateurs à lit garni contiennent des supports de remplissage structurés ou aléatoires (selles en céramique, anneaux en plastique, feuilles structurées) qui augmentent la surface de contact interfaciale entre le gaz et le liquide. Les lits garnis atteignent une efficacité d'élimination plus élevée à des rapports L/G inférieurs (6 à 8 L/m³ contre 10 à 15 pour les tours de pulvérisation), mais sont plus sujets à l'entartrage et au colmatage et nécessitent des particules de calcaire plus fines. Pour les centrales électriques au charbon et les fours industriels à forte charge de cendres et à composition de gaz variable, les tours de pulvérisation dominent en raison de leur fiabilité et de leur facilité d'entretien. Les lits garnis sont préférés dans les applications plus petites et plus contrôlées (raffineries, usines chimiques) où la composition du gaz d'alimentation est cohérente et où des objectifs d'efficacité stricts exigent des conceptions compactes.
Q4 : Qu'est-ce que le calcaire (CaCO3) et pourquoi est-il utilisé comme réactif principal ?
Le calcaire est un minéral naturel (carbonate de calcium, CaCO3) composé d'anciens coquillages et de débris squelettiques. Il est abondant dans le monde entier, peu coûteux (8 à 15 dollars par tonne livrée) et facilement disponible dans les carrières situées à proximité de la plupart des installations industrielles. Le principal avantage du calcaire est sa réactivité chimique avec le SO2 acide ; lorsqu'il est broyé en fines particules (100 à 300 micromètres) et mis en suspension dans l'eau, il se dissout rapidement dans l'environnement acide du puisard de l'absorbeur, libérant des ions hydroxyde qui absorbent le SO2 et tamponnent le pH du lisier. La chaux (CaO ou chaux hydratée Ca(OH)2) est un réactif alternatif offrant une cinétique plus rapide et une concentration plus élevée, permettant des rapports L/G plus faibles et des récipients plus petits. Cependant, le coût plus élevé de la chaux (30 à 50 $ la tonne), sa nature caustique et les risques de manipulation font de la chaux le choix par défaut pour la plupart des applications. Les systèmes hybrides utilisant du calcaire comme réactif principal avec ajout de chaux pour la correction du pH lors du démarrage ou des conditions perturbées offrent une flexibilité opérationnelle à un coût supplémentaire minime.
Q5 : Combien de temps dure un système FGD humide et quels sont les intervalles de maintenance typiques ?
Les systèmes FGD humides bien conçus et correctement entretenus ont une durée de vie de 20 à 30 ans, comparable à celle de la chaudière hôte ou du four industriel. Les composants critiques ont une durée de vie plus courte : revêtement en caoutchouc dans les cuves en béton (15 à 25 ans), buses de pulvérisation (2 à 5 ans), joints et roues de pompe de recirculation (5 à 8 ans), barboteurs d'air d'oxydation (8 à 10 ans). Les cartouches antibrouillard doivent généralement être remplacées tous les 2 à 4 ans en fonction de la charge en poussière. Les intervalles d'entretien programmés comprennent des inspections trimestrielles des buses de pulvérisation et des tuyaux de distribution, un étalonnage semestriel de la sonde de pH, une évaluation annuelle de l'état du revêtement en caoutchouc et des tests hydrostatiques biennaux des récipients sous pression. Les programmes de maintenance prédictive utilisant l'analyse des vibrations, la thermographie et la surveillance des performances en temps réel réduisent de plus en plus les temps d'arrêt imprévus et prolongent la durée de vie des composants. Un équilibre chimique approprié, un dosage d'inhibiteur de corrosion et un traitement biocide (le cas échéant) sont essentiels pour maximiser la longévité du système.
Q6 : Les épurateurs FGD humides peuvent-ils gérer les variations de la teneur en soufre du carburant ?
Oui, les systèmes FGD humides calcaire-gypse sont intrinsèquement robustes face aux variations de soufre, ce qui représente l’un de leurs principaux avantages. Le système ajuste le débit d'alimentation en calcaire et le rapport L/G pour s'adapter à une charge de SO2 plus ou moins élevée sans changer de chimie ou de mode de fonctionnement. Si la teneur en soufre du combustible augmente de 1,5 % à 3,0 % en poids, la concentration de SO2 dans les gaz de combustion double à peu près. Les opérateurs réagissent en augmentant le taux de circulation de la boue calcaire ou en augmentant la concentration de calcaire dans la boue, en maintenant le pH cible et la concentration de SO2 en sortie. À l’inverse, lorsque l’on brûle un combustible à faible teneur en soufre, l’apport de calcaire est réduit proportionnellement. Cette adaptabilité est cruciale pour les installations mélangeant plusieurs sources de combustible, gérant les variations de qualité du combustible dans le charbon importé ou s'adaptant à la disponibilité saisonnière du combustible. Les systèmes FGD secs manquent de cette flexibilité et nécessitent généralement des changements dans la composition chimique des réactifs ou des ajustements du brûleur pour maintenir la conformité lorsque le soufre du carburant change de manière significative.
Q7 : Qu'arrive-t-il au sous-produit du gypse et a-t-il vraiment de la valeur ?
Le gypse produit dans les systèmes FGD humides calcaire-gypse est chimiquement et physiquement identique au gypse naturel extrait. Le gypse de haute pureté (95 % de sulfate de calcium dihydraté) est une matière première de première qualité pour les fabricants de panneaux muraux (cloisons sèches, plaques de plâtre), représentant environ 70 à 80 % de la demande totale de gypse dans le monde. Les prix du marché varient entre 5 et 15 dollars la tonne en fonction de l'emplacement, de la pureté et de la logistique, mais dans la plupart des régions, les ventes de gypse compensent 10 à 30 % des coûts d'exploitation du DGC humide. Certaines installations parviennent à recouvrer intégralement leurs coûts grâce à la vente de gypse, en particulier celles qui disposent d'usines de panneaux muraux colocalisées ou de ports permettant l'exportation. Le gypse de moindre pureté (85 à 95 % de sulfate de calcium) trouve des débouchés dans la production de ciment, l’amendement des sols, la stabilisation de la couche de base des routes et d’autres applications de moindre valeur. Un petit pourcentage du gypse produit par FGD est cultivé sur le territoire ou éliminé dans des installations autorisées où les marchés sont éloignés ou où le transport n'est pas rentable. La convertibilité des déchets de SO2 en produits commerciaux – plutôt qu’en sous-produits de combustion nécessitant une élimination – constitue un avantage environnemental et économique unique de la technologie calcaire-gypse.
Q8 : Quels sont les principaux défis opérationnels dans la gestion du système FGD humide ?
Malgré leur robustesse, les systèmes FGD humides présentent plusieurs défis opérationnels récurrents qui nécessitent une gestion compétente : (1) Mise à l'échelle et branchement : Si le pH dépasse 5,5, le sulfate de calcium et le sulfite de calcium précipitent sur les surfaces internes, réduisant ainsi le débit et l'efficacité. Un contrôle strict du pH et un nettoyage mécanique régulier évitent cela. (2) Attaques de corrosion : La dégradation du revêtement en caoutchouc ou l'effritement du béton se produisent si l'équilibre chimique est négligé ou si un contournement se produit. Les inspections de routine et les programmes d’inhibiteurs de corrosion atténuent les risques. (3) Formation de mousse : Un excès d'air d'oxydation ou d'additifs pour carburant contenant des tensioactifs favorisent la mousse, ce qui augmente l'entraînement et la perte d'eau. La chimie antimousse et la conception optimisée du diffuseur d'air résolvent ce problème. (4) Défis de déshydratation du gypse : La teneur élevée en humidité des produits à base de gypse augmente les coûts d'élimination ou de transport. L'optimisation du filtre sous vide, le réglage de la centrifugeuse et le dosage des polymères améliorent la siccité du gâteau. (5) Alimentation intermittente en réactif : Les perturbations de l’approvisionnement en calcaire ou les retards de transport dus aux conditions météorologiques peuvent entraîner un risque temporaire de non-conformité. Les relations redondantes avec les fournisseurs et la mise en mémoire tampon du stockage sur site atténuent ce problème. Les opérateurs expérimentés considèrent ces défis comme gérables grâce à une maintenance préventive, une surveillance en temps réel et un dépannage proactif.
Conclusion : Investir dans le contrôle durable des émissions industrielles
La technologie de désulfuration des gaz de combustion humides constitue une base éprouvée et fiable pour le contrôle des émissions industrielles de SO2 dans les domaines de la production d’électricité, du raffinage, du traitement des métaux et de la fabrication de produits chimiques. Atteignant une efficacité d'élimination du SO2 de 95 à 99 %, convertissant les déchets en sous-produits de gypse commercialisables et maintenant la compatibilité avec l'infrastructure de chaudière existante, les épurateurs humides de calcaire et de gypse représentent un équilibre optimisé entre performances environnementales, économie d'exploitation et maturité technique.
La décision de mettre en œuvre ou de moderniser la capacité de FGD humide nécessite une évaluation globale de la qualité du carburant, des obligations réglementaires, de l'empreinte des installations, de la disponibilité de l'eau et des objectifs de coûts opérationnels à long terme. Il n’existe pas de conception de système « universelle » unique ; au lieu de cela, l'ingénierie spécifique au site, la sélection des matériaux et l'adaptation de la stratégie de contrôle garantissent des performances optimales pour votre contexte industriel unique.
Que vous exploitiez une centrale électrique, une raffinerie de pétrole, une fonderie de métaux ou une installation chimique spécialisée, il est essentiel de faire appel à des fournisseurs qualifiés ayant fait leurs preuves, un support technique complet et des garanties de performance transparentes. Exigez des études d'ingénierie détaillées, des données de performances à l'échelle pilote pour votre flux de gaz spécifique, des plans d'approvisionnement en réactifs transparents et des engagements de formation avant de finaliser les décisions d'achat.
Besoin d'un personnalisé épurateur humide une solution adaptée à la composition unique des gaz de combustion et aux objectifs d'émissions de votre installation ? Engagez un fournisseur capable d’analyser complètement les flux de gaz, de modélisation CFD, de tests pilotes sur site et de garanties de performances à long terme. Fournissez des spécifications détaillées de votre type de carburant, de la concentration de SO2, du débit de gaz, du profil de température et de l’efficacité d’élimination cible, et demandez une proposition technique préliminaire et une estimation des coûts. La plupart des fournisseurs qualifiés fournissent des évaluations de faisabilité dans un délai de 2 à 4 semaines, permettant une évaluation rapide et des décisions d'approvisionnement éclairées.


 English
 Français
 عربى
 简体中文