
 English
 Français
 عربى
 简体中文

23 ans de concentration sur le contrôle de la pollution de l air
L'environnement Tiankang est une entreprise digne de confiance qui fournit des solutions aux pollutions aériennes
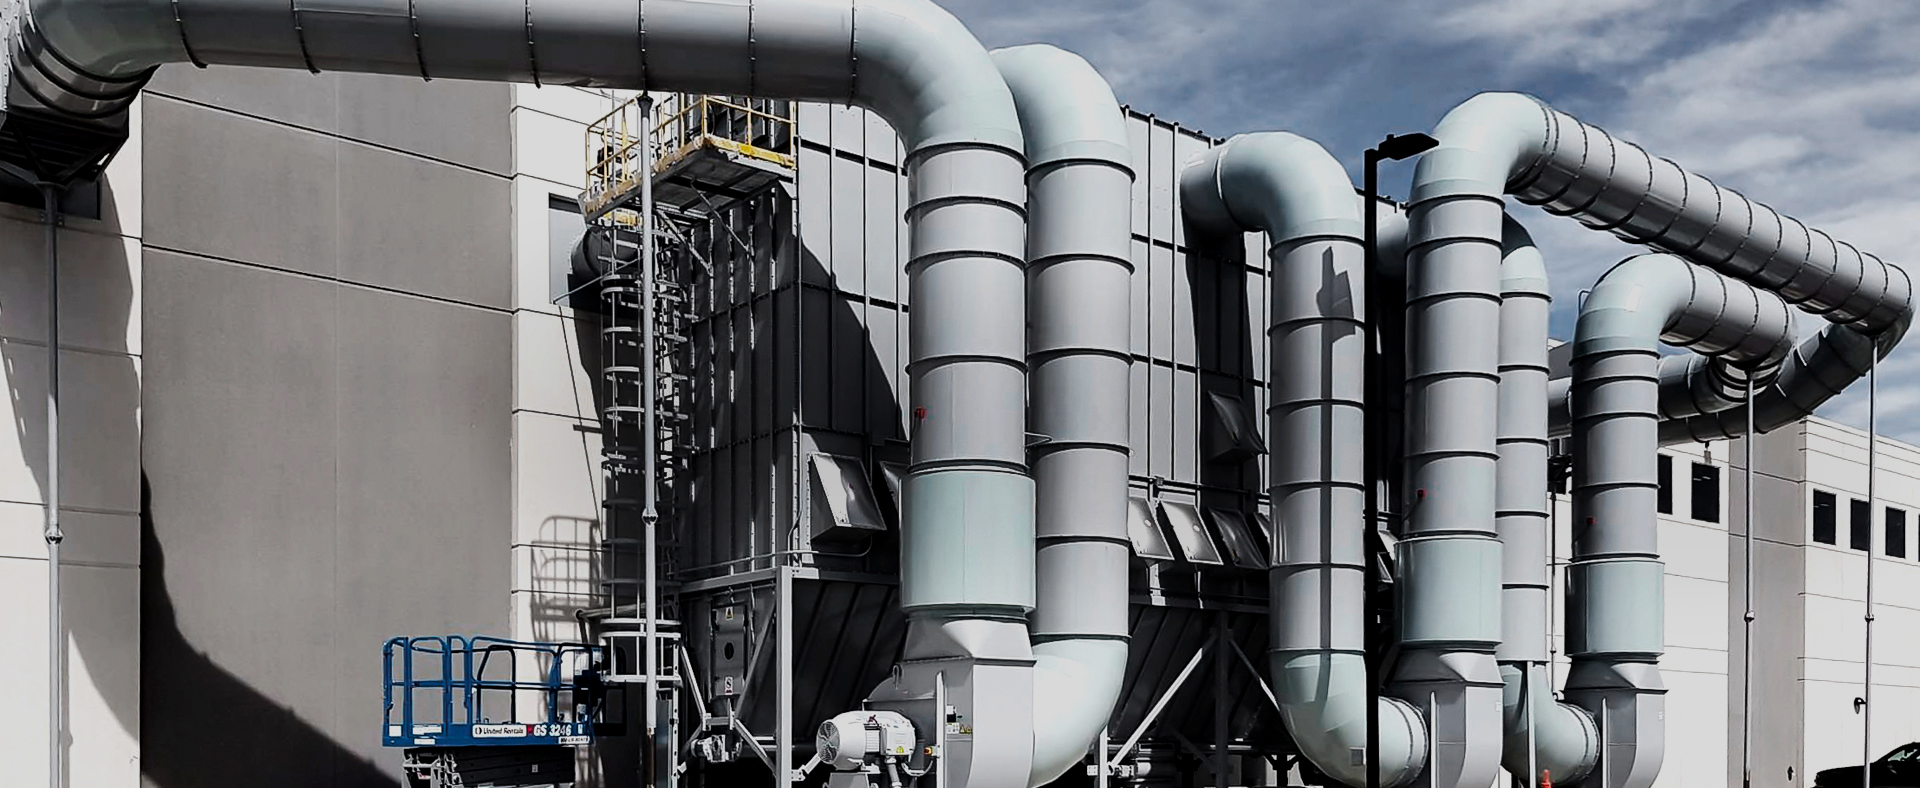

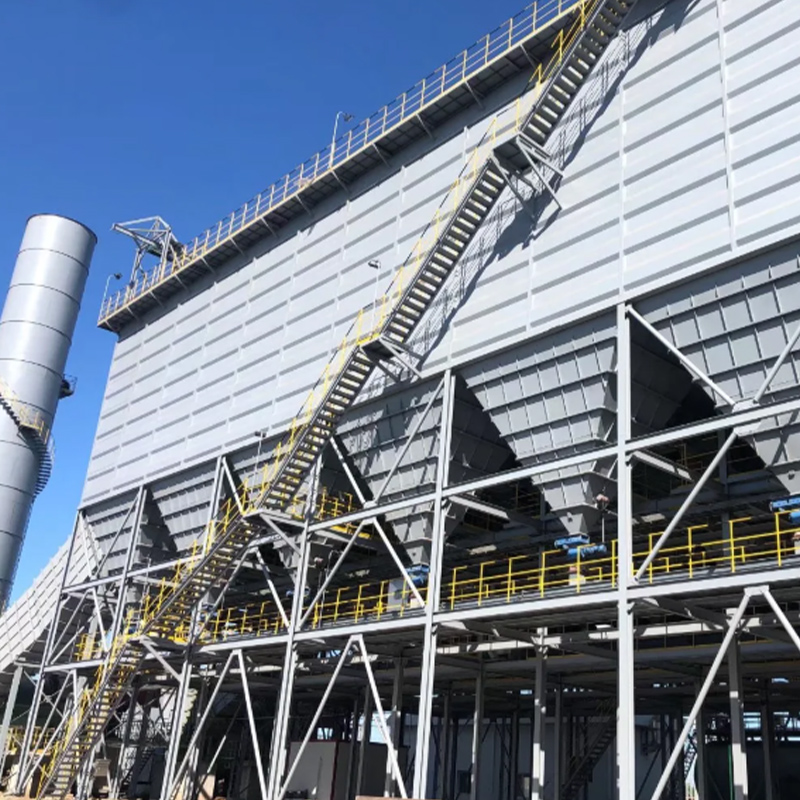
Description du produit/objectif/personnes concernées Le sac filtrant est utilisé pour filtrer le gaz afin que le gaz réponde aux normes d'émission. Lorsque l...
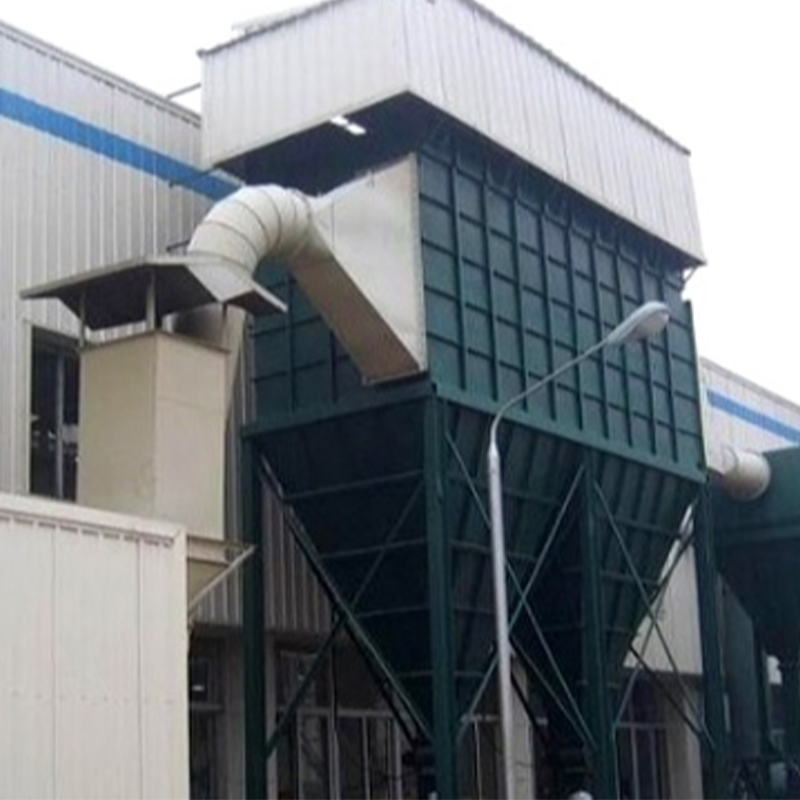
Description du produit/objectif/personnes concernées Utilisez des sacs filtrants pour filtrer le gaz afin que le gaz réponde aux normes d'émission. Lorsque la pouss...
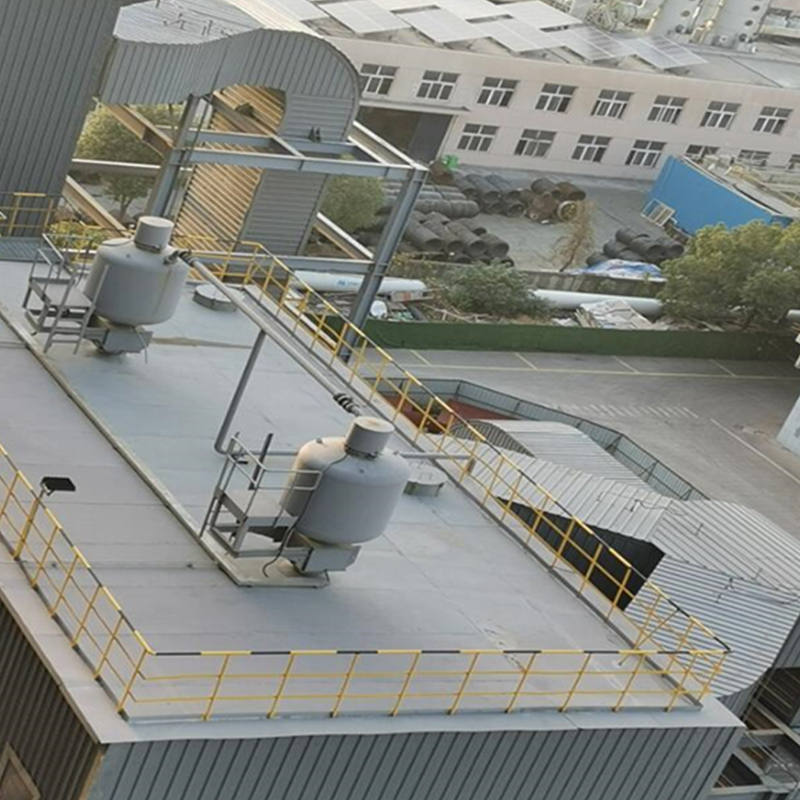
Description du produit/objectif/personnes concernées Les sacs filtrants sont disposés dans un anneau circulaire avec l'arbre rotatif comme centre. Un maximum de 20 ...
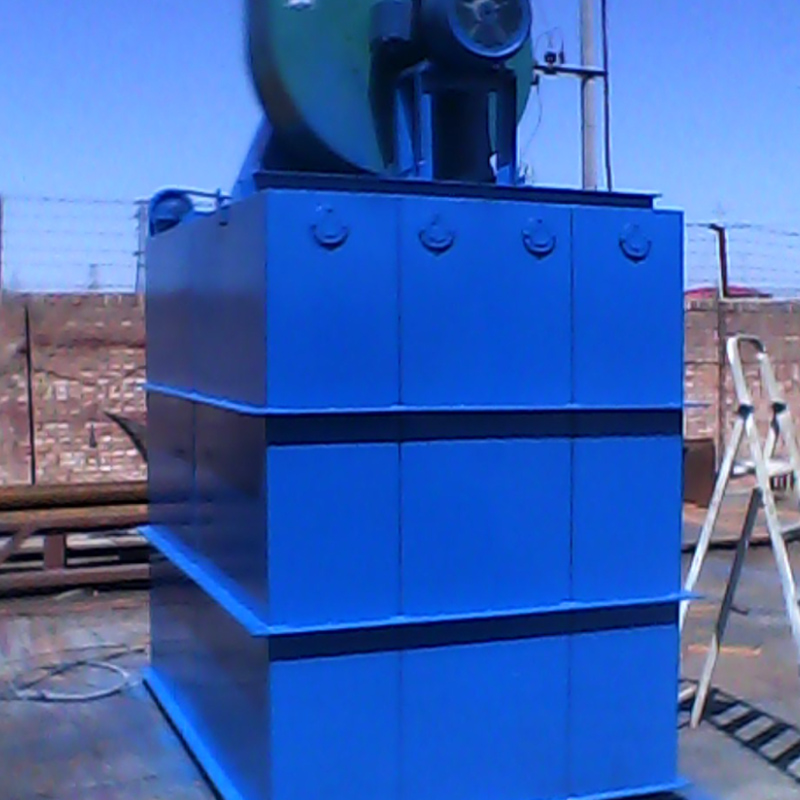
Description du produit/objectif/personnes concernées Le sac filtrant est utilisé pour filtrer le gaz afin que le gaz réponde aux normes d'émission. L'appareil ...
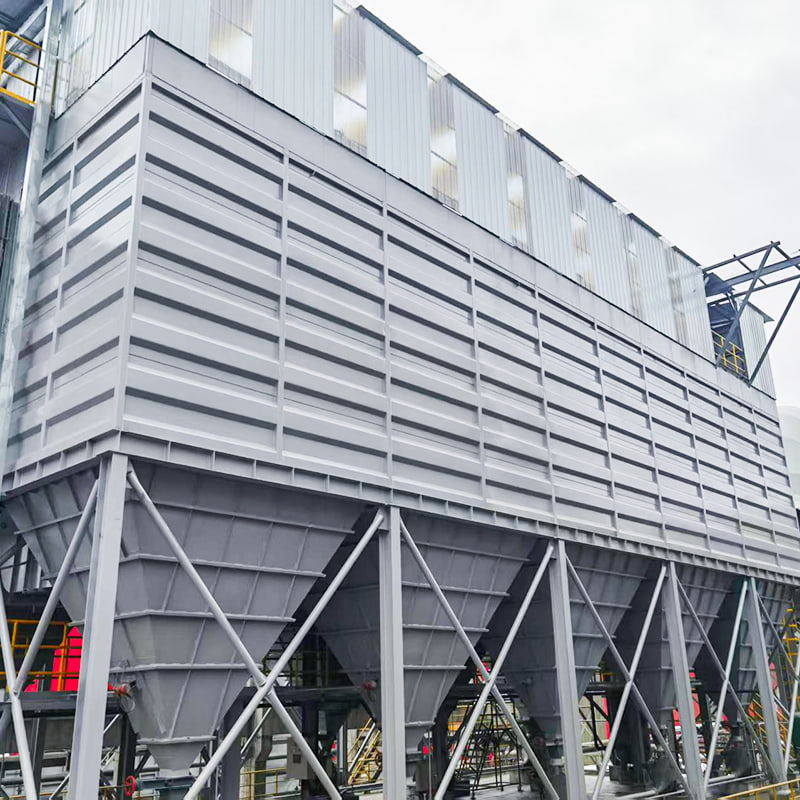
Description du produit/objectif/personnes concernées La cartouche filtrante est utilisée pour filtrer le gaz afin que le gaz réponde aux normes d'émission. Lorsque ...
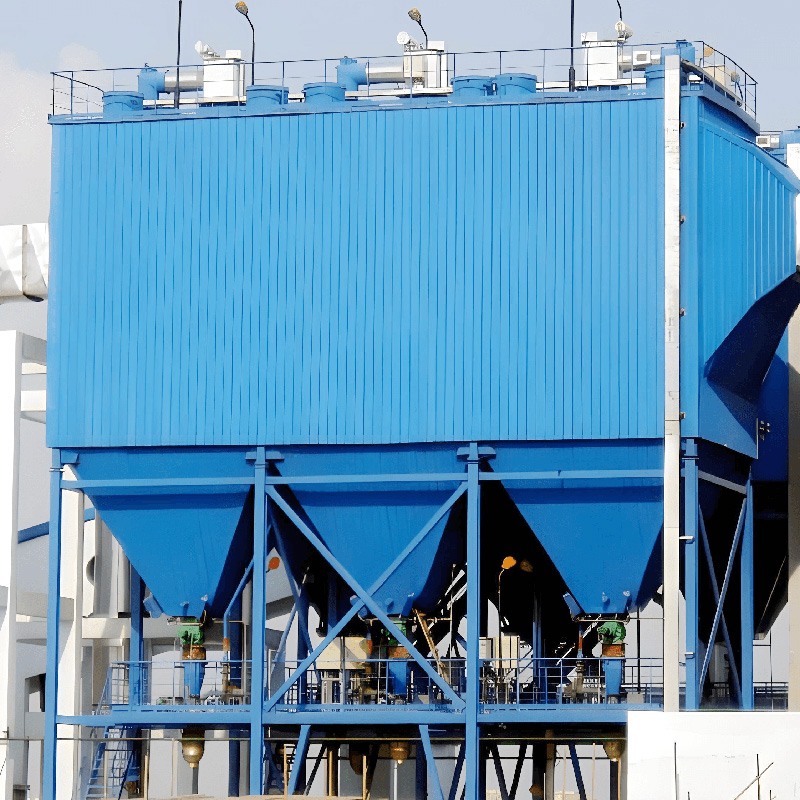
Description du produit/objectif/personnes concernées Ce type d'équipement de dépoussiérage a une certaine gamme d'exigences en matière de résistivité de la pou...
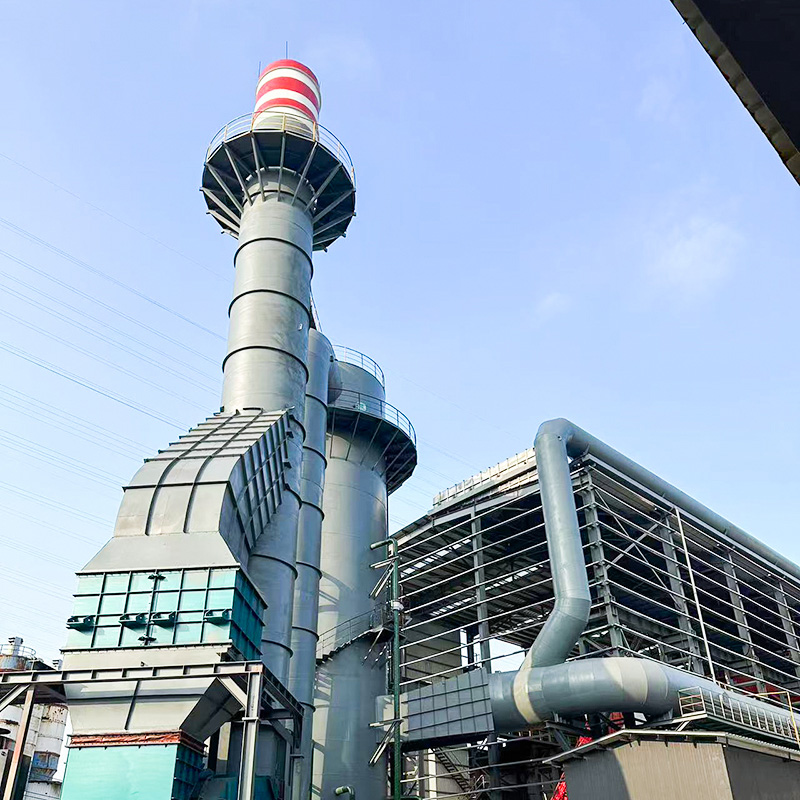
Description du produit/objectif/personnes concernées Ce type de dépoussiéreur convient au traitement des fumées poussiéreuses contenant une grande quantité de vapeur d’e...
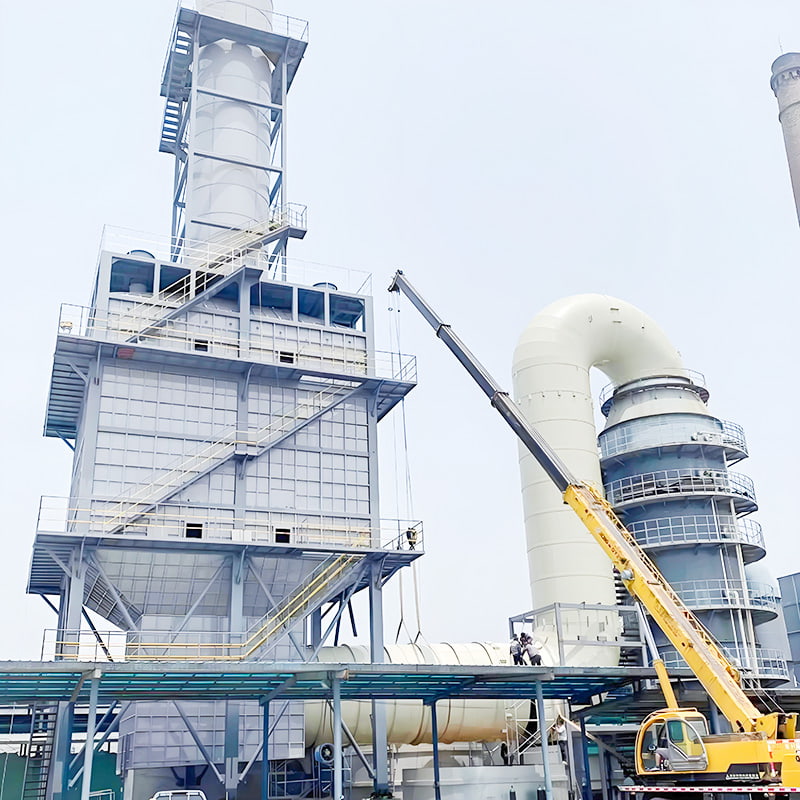
Description du produit/objectif/personnes concernées Ce type de produit est généralement utilisé comme équipement supplémentaire de dépoussiérage fin pour la désulfurati...
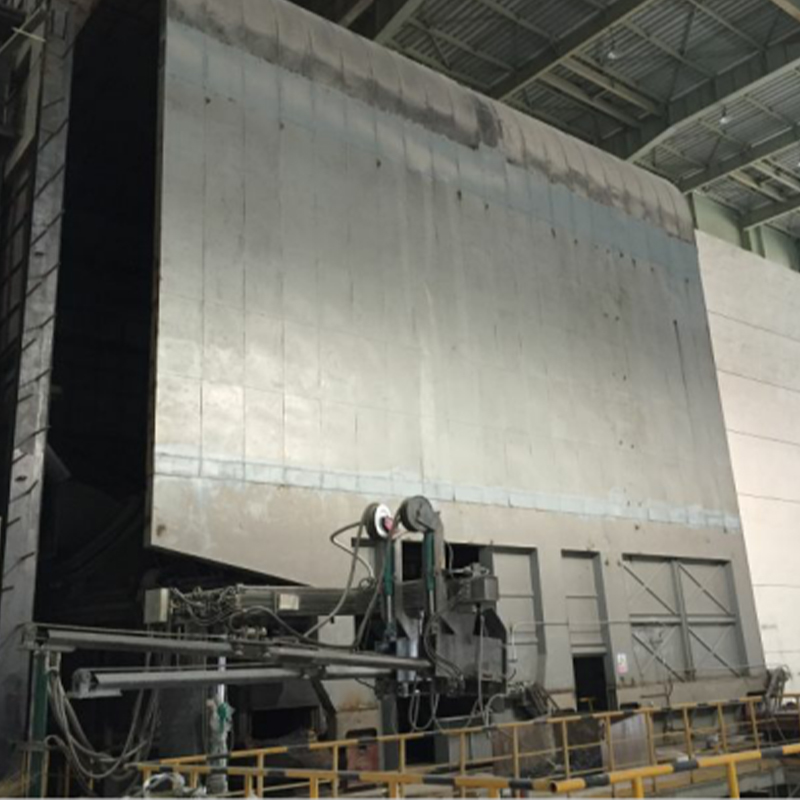
Description du produit/objectif/personnes concernées La hotte de collecte comprend principalement une hotte mobile, une hotte fixe, une poutre sur rail, un labyrinthe, u...
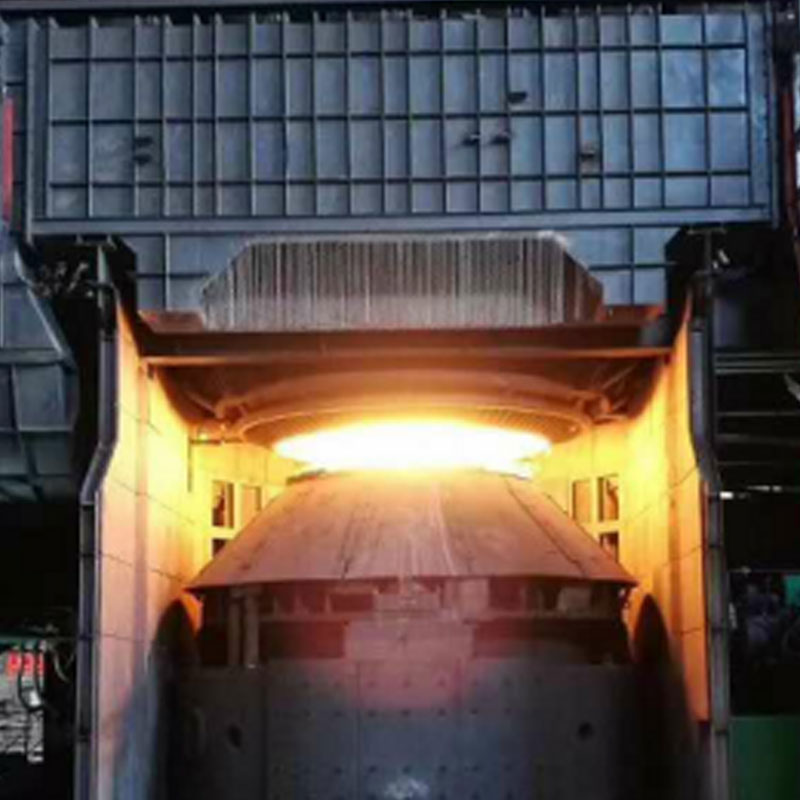
Description du produit/objectif/personnes concernées La hotte de capture se compose d'une poutre de support, d'une hotte de capture par aspiration double face,...
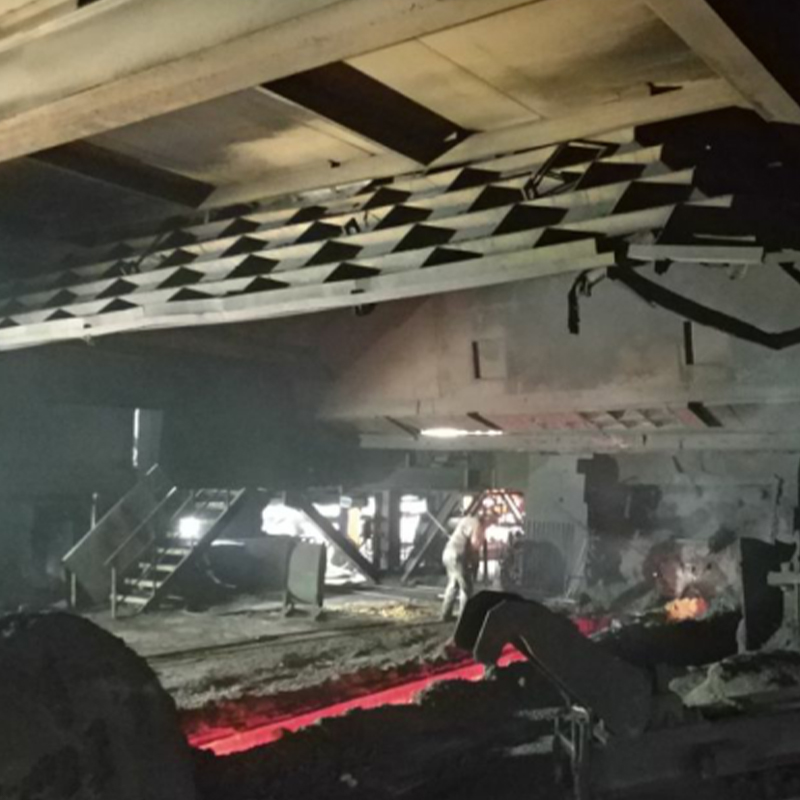
Description du produit/objectif/personnes concernées La hotte de capture se compose d'une hotte entièrement fermée, d'un port d'aspiration interne et d&#x...
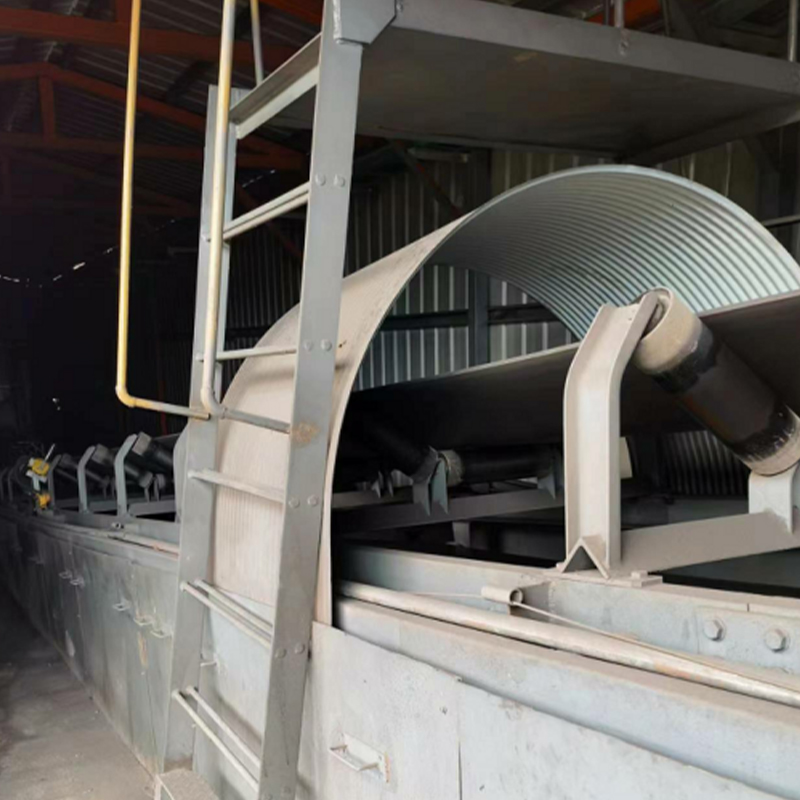
Description du produit/objectif/personnes concernées Il est principalement composé d'un corps de couvercle, d'un cadre de corps de couvercle, d'une connex...
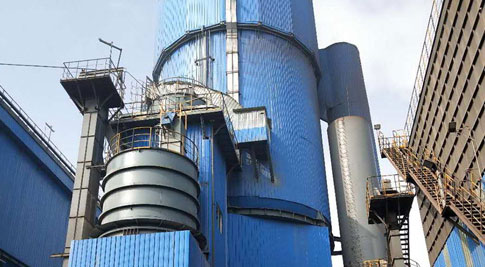 Plan du site du projet Wuxi Xinsanzhou -
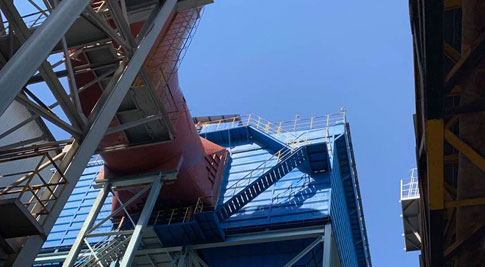 Carte du site du projet Tianjin -
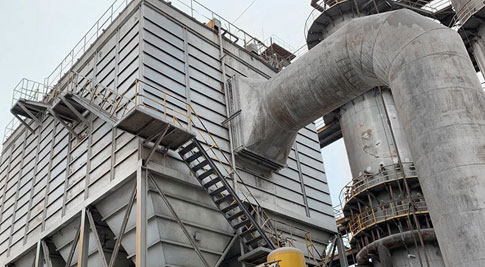 Relocalisation du collecteur de poussière de four à chaux sur le site du projet Tangshan Donghua -
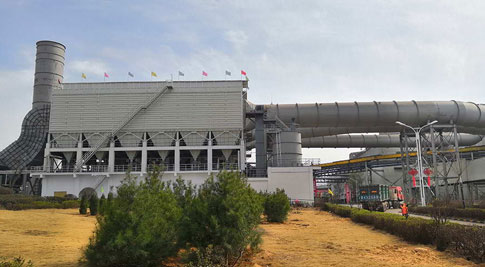 Carte du site du projet Shanxi Xintai -
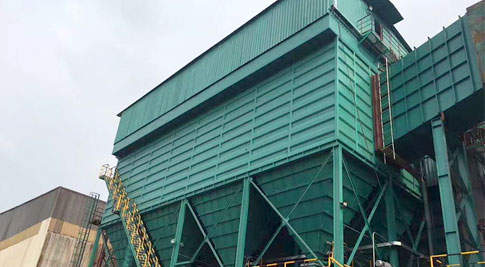 Carte du site du projet Jiangyin Xingcheng -
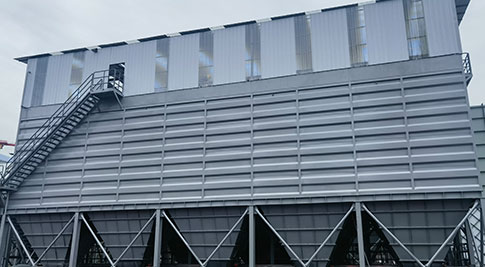 Élimination de la poussière secondaire du convertisseur en acier desheng -
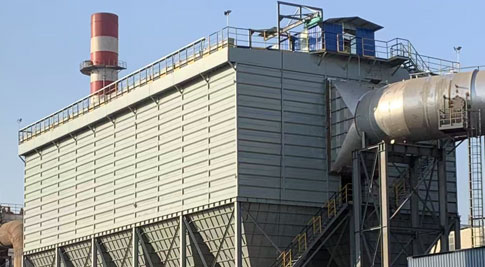 Élimination de la poussière secondaire du convertisseur d'acier dans le fer et l'acier Jiyuan, Henan -
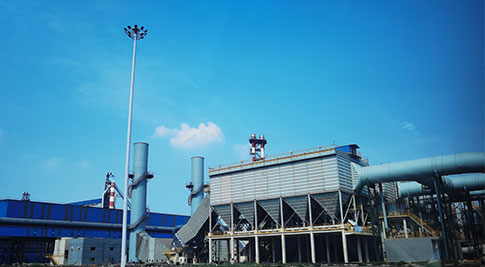 Collecteur de poussière de sac zhongtien -
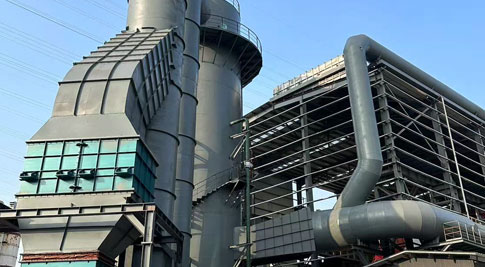 Élimination de la poussière humide de Fuzhou Wuhang -
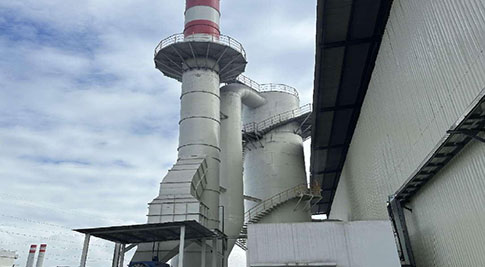 Traitement de la scorie d'acier et dépoussiérage humide de Jingye Guangdong -
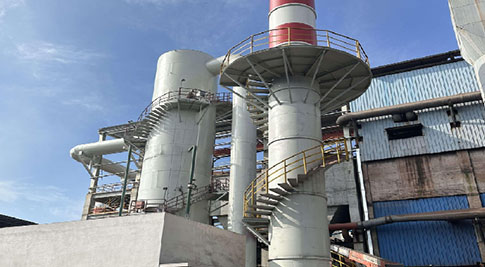 Traitement de séchage du coke et dépoussiérage humide de Jingye Guangdong -
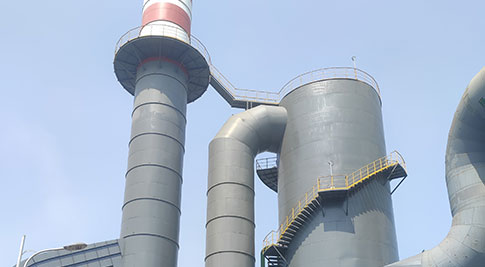 Méthode humide Zhongtian -
Ingénierie des cokeries Les fours à coke, le chargement, la poussée et l'extinction libèrent des fumées chaudes, humides et chargées de fines particules goudronnées. Dans de nombreuses usines, un dépoussiéreur à manches conventionnel qui fonctionne bien avec la poussière de ciment ou d'acier commence à avoir des difficultés au bout de quelques mois. Les sacs filtrants deviennent aveugles, la chute de pression augmente et les émissions dépassent les limites. Cet article explique pourquoi la poussière de cokéfaction se comporte si différemment, comment choisir entre les méthodes de nettoyage et comment concevoir un système qui continue de fonctionner entre les fenêtres de maintenance. Le problème principal est rarement la seule concentration de poussière. C'est la combinaison de l'adhésivité, de l'humidité et de la charge changeante. Un dépoussiéreur conçu autour de conditions moyennes tombera souvent en panne pendant les pics, et ces pics surviennent exactement au moment où l'usine a le plus besoin du système. Comprendre le comportement physique de la poussière est la première étape vers un système de dépoussiérage de cokerie qui fonctionne dans la pratique, et pas seulement sur le papier. Défis particuliers liés aux gaz de combustion et à la poussière collante des fours à coke Poussière collante contenant du goudron et des composants volatils La poussière de cokéfaction transporte des goudrons condensables et des fractions organiques volatiles. À des températures ambiantes ou légèrement élevées, ces composants mouillent la surface des particules et transforment la poussière en une couche cohésive. Le résultat est un problème de dépoussiéreur à manches qualitativement différent de celui de la poussière industrielle sèche. L'énergie de nettoyage normale peut déloger les particules libres mais laisser un mince film qui continue de s'accumuler sur le tissu. Signal pratique : Si la chute de pression ne se rétablit que partiellement après chaque cycle de nettoyage et que la valeur résiduelle continue d'augmenter pendant plusieurs semaines, la poussière se lie probablement au tissu plutôt que de simplement s'y accumuler. Risque élevé de corrosion par humidité et point de rosée Les gaz de combustion des fours à coke contiennent souvent une quantité importante de vapeur d’eau. Lorsque la température du gaz descend en dessous de son point de rosée à l'intérieur de la coque, de la trémie ou des conduits, l'humidité se condense sur les sacs et le gâteau de poussière. Le condensat combiné aux composés acides attaque les pièces métalliques et les fibres des tissus, tandis que le gâteau humide durcit pour former une plaque qui ne peut pas être nettoyée. Les concepteurs traitent donc la prévention de la condensation comme une exigence du système plutôt que comme une caractéristique du média filtrant. Conditions de travail fluctuantes tout au long du cycle de cokéfaction Le chargement, la poussée et la trempe produisent chacun un débit, une température et une charge de poussière différents. Au cours d'un seul cycle, le dépoussiéreur peut connaître un pic de charge brutal suivi d'une longue période de faible charge. Une stratégie de contrôle qui fonctionne en régime permanent peut échouer pendant ces transitions, c'est pourquoi les données d'exploitation de plusieurs cycles doivent éclairer la conception. Les périodes de chargement entraînent généralement la charge de particules chargées de goudron la plus élevée. La poussée introduit du gaz chaud et de courtes rafales de débit élevé. La trempe ajoute de la vapeur et de l'humidité, ce qui augmente le risque de point de rosée. Pulse Jet vs dépoussiéreur à vibrations mécaniques pour poussière collante Le choix du mécanisme de nettoyage est la décision la plus importante pour une application de poussière collante. Les systèmes à jet pulsé et à vibrations mécaniques éliminent tous deux la poussière des sacs filtrants, mais ils appliquent de l'énergie de manières très différentes et chacun a une limite de fonctionnement claire. Principe de fonctionnement d'un dépoussiéreur à sac de nettoyage par vibrations mécaniques Un dépoussiéreur à sac de nettoyage par vibration mécanique secoue les sacs filtrants à une fréquence et une amplitude contrôlées. Le mouvement mécanique détache le gâteau du tissu sans recourir à une impulsion d'air à haute pression. Pour les poussières collantes et cohésives qui ne se libèrent pas facilement sous un jet d'air court, les vibrations offrent une action de nettoyage plus prévisible. Le compromis est que les vibrations fonctionnent par lots et sont moins adaptées aux volumes de gaz continus très élevés. Elles conviennent donc mieux là où la charge est modérée mais la poussière est difficile. Quand un dépoussiéreur à jet pulsé fonctionne pour les applications de cokerie Un dépoussiéreur à manches à jet pulsé utilise de courtes bouffées d'air comprimé pour plier les sacs et déloger le gâteau pendant que le filtre reste en ligne. Il est efficace pour les poussières plus sèches avec une fluidité raisonnable et prend en charge des volumes de gaz continus élevés. Cependant, lorsque la teneur en goudron est élevée, un jet pulsé seul peut perdre son efficacité de nettoyage, car l'air pulsé ne parvient pas à briser un film collé. Dans de tels cas, le jet pulsé est généralement associé à un chauffage, à un conditionnement ou à des améliorations du tissu plutôt qu'à une solution autonome. Comparaison des limites de sélection Critère Vibrations mécaniques Jet pulsé Poussière collante Convient pour une adhérence élevée Idéal pour une adhérence faible à moyenne Contenu du goudron Tolère un goudron modéré avec une conception appropriée Les performances chutent à des fractions de goudron élevées Volume de gaz Modéré, orienté batch Fonctionnement élevé et continu Objectif maintenance Entraînement et liaison mécanique Air comprimé et vannes Une liste de contrôle de décision pratique Mesurez le caractère collant de la poussière et la fraction de goudron dans les gaz de combustion réels, et non à partir d'un échantillon générique. Enregistrez l’humidité des gaz de combustion et le point de rosée tout au long du cycle de cokéfaction complet. Estimez le volume de gaz continu et de pointe, y compris les périodes de trempe. Confirmez si la chute de pression résiduelle après le nettoyage reste stable pendant au moins quatre semaines. Sélectionnez la vibration mécanique où le caractère collant domine, et le jet pulsé où le volume et la fluidité dominent. Sélection de sacs filtrants pour les gaz de combustion des fours à coke La sélection du tissu détermine la durée pendant laquelle un sac survit dans un environnement chaud, humide et chimiquement actif. La fibre doit résister à la température, à l’humidité et aux attaques acides, et la finition de surface doit faciliter le dégagement de la poussière. Aucun matériau ne convient à chaque application de cokéfaction, le choix doit donc suivre les conditions de gaz mesurées. Type de tissu Principal point fort Limite typique Feutre de sulfure de polyphénylène Bonne résistance chimique et thermique Sensible aux conditions fortement oxydantes Feutre polyimide Tolérance à haute température Coût plus élevé et sensibilité à l’humidité Composite à membrane PTFE Détachant de surface pour poussière collante Nécessite une spécification minutieuse du tissu de base Fibre de verre avec revêtement Forte stabilité thermique Vulnérable à l'abrasion et à l'acide Une surface recouverte d’une membrane est utile car elle réduit la profondeur de pénétration des particules collantes. La poussière se dépose sur la surface et se libère plus facilement, ce qui réduit la chute de pression résiduelle après chaque cycle de nettoyage. Cependant, une membrane ne peut pas compenser la condensation. Si les sacs fonctionnent en dessous du point de rosée, même le meilleur tissu aveuglera. Rapport air/tissu : Pour les poussières de cokéfaction collantes, maintenez une vitesse de filtration prudente. Des vitesses plus faibles réduisent le compactage du gâteau et donnent au mécanisme de nettoyage une meilleure chance de restaurer la perméabilité. Couches de section transversale du sac filtrant Gâteau de poussière (couche collante) Surface de la membrane PTFE Tissu de support en feutre de base Le gaz propre sort par la base Conception anti-condensation pour le système de filtre à manches des cokeries Le contrôle de la condensation est une discipline d’ingénierie et non un simple composant. Une conception anti-condensation complète concerne la coque, les joints, le chemin du gaz et le système de décharge, de sorte qu'aucune surface ne descende en dessous du point de rosée pendant le fonctionnement ou l'arrêt. Isolation thermique et chauffage de trace de la coque du dépoussiéreur L'isolation de la coque réduit les pertes de chaleur dans l'environnement, tandis que le chauffage par trace maintient une température de surface minimale pendant les périodes de faible charge. Le chauffage doit être contrôlé par des capteurs de température sur les points froids et non fonctionner à puissance constante. Les coins, les panneaux de toit et la trémie inférieure sont les endroits typiques où la condensation apparaît pour la première fois. Contrôle des fuites d'air au niveau des regards, des brides et des trémies à cendres Une fuite d’air ambiant introduit de l’air froid et humide dans le flux de gaz chauds et crée une condensation localisée. Des trous d'homme avec joints d'étanchéité, des brides scellées et des vannes rotatives correctement conçues réduisent cet effet. Un test d'étanchéité lors de la mise en service est un moyen simple de confirmer que l'enveloppe fonctionne comme prévu. Préchauffage des fumées et répartition équilibrée de l’air Le préchauffage du gaz d'entrée élève sa température au-dessus du point de rosée avant qu'il n'atteigne le filtre. Une répartition uniforme dans les compartiments évite les zones chaudes et froides locales. Les contrôles informatiques ou physiques du débit d'air sont ici précieux, car une entrée mal répartie peut provoquer le refroidissement d'un compartiment tandis que d'autres restent secs. Conception d'évacuation des cendres pour éviter l'humidité secondaire Les cendres laissées dans la trémie peuvent absorber l'humidité et former une masse dure qui bloque l'évacuation. Les trémies doivent être suffisamment raides pour éviter les pontages, isolées et chauffées si nécessaire, et équipées d'un sas. Des intervalles de décharge fréquents et courts empêchent la trémie d’accumuler des matières humides. Isolez la coque et chauffez les surfaces froides à faible charge. Scellez toutes les ouvertures et vérifiez l’étanchéité lors de la mise en service. Préchauffer le gaz d’entrée et équilibrer le débit entre les compartiments. Évacuez fréquemment les cendres à travers une vanne correctement scellée. Système auxiliaire et recommandations techniques pour le dépoussiérage de cokéfaction Une installation fiable dépend autant des systèmes autour du dépoussiéreur à manches que du dépoussiéreur lui-même. Les conduits, les ventilateurs, les fonctions de surveillance et de sécurité influencent tous la performance d'un projet d'ingénierie de dépoussiérage dans une cokerie tout au long de sa durée de vie. Isolation des conduits Maintient le gaz au-dessus du point de rosée tout au long du trajet jusqu'au filtre. Protection contre les explosions Les matières volatiles organiques nécessitent une ventilation, des pare-flammes et une conception de décharge appropriée. Surveillance de la pression différentielle Les lectures en ligne révèlent un éblouissement précoce et guident les intervalles de nettoyage. Contrôle du ventilateur à vitesse variable Adapte le débit d’air au cycle de cokéfaction et limite la consommation d’énergie inutile. Chemin d'écoulement de dépoussiérage de cokéfaction Four à coke collecte de gaz Préchauffer et conduit isolé Filtre à manches avec chauffage Ventilateur induit et empiler Trémie à cendres avec sas Pour les usines prévoyant de nouvelles installations ou des mises à niveau, un projet combinant un dépoussiéreur sur mesure avec un tissu, une isolation et des commandes assortis donne généralement le résultat le plus stable. Les équipes d'ingénierie peuvent évaluer les données locales sur les gaz de combustion et recommander une conception adaptée au cycle d'exploitation réel. Vous pouvez en savoir plus sur les solutions disponibles. dépoussiéreur options sur notre page produit. Foire aux questions Q1 : Pourquoi la poussière de cokerie adhère-t-elle si fortement aux sacs filtrants ? Le goudron et les composants organiques volatils présents dans les gaz de combustion se condensent sur les particules de poussière et créent un film cohésif. Ce film résiste à l'énergie de nettoyage normale et se forme progressivement en une couche qui réduit le flux d'air à travers le tissu. Q2 : Quand faut-il préférer un système de vibration mécanique au nettoyage par jet pulsé ? Les vibrations mécaniques sont généralement préférées lorsque la viscosité de la poussière et la teneur en goudron sont élevées et que le volume de gaz est modéré. Son action mécanique par lots élimine le gâteau cohésif de manière plus fiable qu’une courte impulsion d’air dans ces conditions. Q3 : Comment éviter la condensation à l’intérieur d’un dépoussiéreur à manches de cokéfaction ? La prévention repose sur une combinaison d'isolation, de traçage, d'ouvertures scellées, de gaz d'entrée préchauffé et d'évacuation fréquente des cendres. Chaque mesure maintient les températures de surface au-dessus du point de rosée pendant le fonctionnement et l'arrêt. Q4 : Un sac filtrant à membrane résout-il tous les problèmes de poussière collante ? Une surface de membrane améliore le dégagement de poussière et réduit la chute de pression résiduelle, mais elle ne peut pas vaincre la condensation. Le contrôle de l'humidité et la sélection correcte du nettoyage restent essentiels pour des performances stables. .section-block { margin-bottom: 40px; font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif; font-weight: 400; line-height: 2;}.section-block h2 { font-size: 20px; font-weight: 700; text-align: left; margin-bottom: 10px; color: #103a5c; padding-bottom: 6px; background: linear-gradient(90deg, #146fb6, #5aa6dc 60%, rgba(90,166,220,0)) left bottom / 100% 3px no-repeat;}.section-block h3 { font-size: 18px; font-weight: 700; text-align: left; margin-top: 5px; margin-bottom: 5px; color: #146fb6; padding-left: 12px; border-left: 4px solid #146fb6; border-radius: 2px;}.section-block h4 { font-size: 16px; font-weight: 500; text-align: left; color: #103a5c;}.section-block p { font-size: 16px; margin-bottom: 5px; color: #2b3e50;}.section-block ul,.section-block ol { margin-top: 8px; margin-bottom: 8px; padding-left: 24px;}.section-block li { list-style-position: inside; font-size: 16px; color: #2b3e50;}.section-block ul li { list-style-type: disc;}.section-block ol li { list-style-type: decimal;}.section-block strong { font-weight: 500; font-size: inherit; color: #146fb6;}.section-block a { color: #146fb6; text-decoration: none; border-bottom: 1px dashed #146fb6;}.section-block .hero-band { background: linear-gradient(135deg, #146fb6 0%, #5aa6dc 100%); color: #ffffff; border-radius: 12px; padding: 20px 24px; margin-bottom: 12px;}.section-block .hero-band p { color: #ffffff;}.section-block .hero-tag { display: inline-block; font-size: 14px; background: rgba(255,255,255,0.2); padding: 2px 12px; border-radius: 999px; margin-bottom: 8px;}.section-block .hero-lead { font-size: 16px; margin: 0;}.section-block .callout-card,.section-block .tip-card { background: #eef6fc; border-left: 4px solid #146fb6; border-radius: 8px; padding: 12px 16px; margin: 10px 0; font-size: 16px; color: #2b3e50;}.section-block .styled-table { width: 100%; border-collapse: collapse; margin: 12px 0; border-radius: 10px; overflow: hidden; box-shadow: 0 2px 10px rgba(20,111,182,0.12);}.section-block .styled-table th { background: #146fb6; color: #ffffff; font-size: 16px; font-weight: 500; text-align: center; padding: 10px;}.section-block .styled-table td { font-size: 16px; text-align: center; padding: 10px; border-bottom: 1px solid #d6e6f3; background: #ffffff;}.section-block .styled-table tr:nth-child(even) td { background: #f4f9fd;}.section-block .grid-cards { display: grid; grid-template-columns: repeat(auto-fit, minmax(200px, 1fr)); gap: 14px; margin: 14px 0;}.section-block .info-card { background: #ffffff; border: 1px solid #d6e6f3; border-top: 4px solid #146fb6; border-radius: 10px; padding: 14px 16px; box-shadow: 0 3px 12px rgba(20,111,182,0.08);}.section-block .info-card h4 { margin-top: 0;}.section-block .info-card p { margin-bottom: 0;}.section-block .svg-figure { margin: 14px 0; padding: 0;}.section-block .svg-figure svg { width: 100%; height: auto; display: block;}.section-block.faq-block h4 { background: #eef6fc; border-left: 4px solid #146fb6; padding: 8px 12px; border-radius: 6px; margin-top: 10px; margin-bottom: 4px;}.section-block.faq-block p { padding: 0 12px 6px 16px;}
EN SAVOIR PLUS
A conception d'épurateur humide de four à coke de pétrole commence par une charge de poussière, pas par un diamètre de récipient. Dans un four rotatif calcinant du coke de pétrole, le gaz quittant le four peut transporter à la fois de fines poussières de coke, des composés soufrés, des alcalis et des hydrocarbures condensables. Un épurateur dimensionné à partir d'une table de gaz de combustion propre inondera, bouchera ou transportera un panache visible. Construisez la base de conception à partir du pire cas de fonctionnement : volatilité maximale de l'alimentation, entraînement de poussière le plus élevé et température de gaz la plus basse qui évite toujours la condensation acide en amont. 3:1 Contrôle de la charge de poussière à vérifier 2-8 Plage de départ L/G, L/m3 3-4 Vitesse frontale du dévésiculeur, m/s Construisez la base de conception à partir de la sortie du four, pas du permis de cheminée La base de conception d'un épurateur humide de four à coke de pétrole doit inclure le débit de gaz, la température, la charge de poussière, la teneur en soufre et en chlorure, les matières organiques condensables et la distribution granulométrique à l'entrée de l'épurateur. Le permis donne une limite ; le four donne le véritable défi. Utilisez au moins trois campagnes opérationnelles plus un cas de perturbation à forte poussière. Le coke de pétrole n'est pas uniforme. Le coke éponge, le coke shot et le coke de qualité anodique diffèrent par leur dureté, leurs matières volatiles, leur soufre et leurs fines. Une alimentation hautement volatile peut libérer davantage de matières condensables, tandis qu'une alimentation riche en soufre augmente la charge acide sur l'eau et les matériaux recyclés. Indiquez l'enveloppe d'alimentation dans le livre de conception. Concevoir des intrants qui modifient la sélection des épurateurs pour les fours à coke de pétrole. Paramètre Conséquence de conception Débit de gaz et réduction Définit la vitesse du navire, la zone du dévésiculeur et la réduction du ventilateur. Température et humidité Définit le devoir de trempe, la saturation et la marge du point de rosée acide. Charge de poussière et taille des particules Choisissez l'étape de pulvérisation, venturi ou ESP humide. Soufre, chlorure et condensables Pilote le contrôle du pH, la purge et la sélection des alliages. Si un dépoussiéreur à manches sèches se trouve déjà en amont, l'entrée de l'épurateur change. Les grosses poussières disparaissent, mais les particules restantes sont plus fines et le gaz est souvent plus acide. Anhui Tiankang Environmental Technology Co., Ltd. fournit un filtre à manches à jet pulsé basse pression pour cette tâche en amont, et la conception de l'épurateur doit le traiter comme faisant partie du même train de gaz. Collecteur de poussière à sac à jet pulsé basse pression pour la filtration des gaz de combustion Filtre à manches personnalisable pour la filtration des poussières de fumées, avec nettoyage par jet pulsé et émissions en sortie inférieures à 8 mg/Nm3 ; adapté au service de transport de gaz en amont. Voir le produit → Refroidissez et saturez le gaz avant que l'épurateur ne le fasse à votre place Le refroidissement doit être une opération unitaire contrôlée en amont de l'épurateur et non le résultat accidentel d'une injection d'eau dans la cuve. Le refroidisseur par trempe ou par pulvérisation réduit la température du gaz, capte les grosses poussières et protège les alliages en aval. S'il est sous-dimensionné, l'épurateur hérite de la charge thermique et le dévésiculeur la paie. Un épurateur humide est un dispositif de transfert de masse et de capture de particules, et non un refroidisseur de gaz. La trempe se situe en amont, où le temps de séjour et le contact des gouttelettes peuvent être conçus. L’équilibre hydrique compte autant que la température. La trempe doit absorber la chaleur du four, saturer le gaz et laisser suffisamment de liquide pour le contrôle de la purge. Le même fournisseur propose un dépoussiéreur humide à pulvérisation par gravité pour cette première étape, où les grosses poussières de coke et la chaleur sont éliminées avant l'étape de lavage fin. Collecteur de poussière à pulvérisation humide par gravité pour gaz de combustion à forte humidité Collecteur humide de premier étage pour les gaz de combustion poussiéreux et très humides, utilisant des couches de pulvérisation et un dévésiculeur pour éliminer les grosses poussières et la chaleur avant un lavage fin. Voir le produit → Sélectionnez l'étape de lavage en fonction de la taille des particules et de la chute de pression Utilisez une tour de pulvérisation pour les grosses poussières et le refroidissement, un lit garni pour l'absorption des gaz acides, un venturi pour les particules fines à forte chute de pression et un précipitateur électrostatique humide pour les fumées submicroniques et le contrôle du panache. La distribution granulométrique et la limite de sortie décident de l'étape ; une pompe plus grande ne peut pas corriger le mauvais choix. Tour de pulvérisation Faible chute de pression, débit de liquide élevé, bon pour le refroidissement et les grosses poussières. Faible sur les particules submicroniques. Venturi Capture élevée des particules fines et disposition compacte, mais risque de chute de pression et d'abrasion élevé. ESP humide Fort sur les fumées submicroniques et l'opacité, mais nécessite un gaz propre saturé et plus d'entretien. C'est à cause du budget de chute de pression que de nombreuses conceptions deviennent non rentables. Un venturi peut capturer les particules fines, mais il peut consommer 5 à 15 kPa, tandis qu'une tour de pulvérisation se situe généralement en dessous de 2 kPa. La puissance du ventilateur suit la chute de pression, le choix de l'épurateur est donc également une décision énergétique. Chute de pression indicative par étage de lavage humide Tour de pulvérisation 0,5-2kPa Lit emballé 1-3kPa Venturi 5-15kPa ESP humide 0,2-1kPa Plages indicatives allant des pratiques courantes de conception des épurateurs humides ; confirmer avec les données garanties du fournisseur. Pour la fraction la plus fine, sélection d'un précipitateur électrostatique humide mérite un examen attentif. Un ESP humide est une étape de polissage et ne remplace pas un pré-laveur bien utilisé. Il nécessite un gaz propre et saturé et un dévésiculeur qui protège les électrodes. Précipitateur électrostatique humide vertical en nid d'abeille pour le polissage des poussières fines ESP humide personnalisé avec tubes d'anode en nid d'abeille pour l'élimination de la poussière fine et de l'humidité, généralement placé après une désulfuration humide ou un dépoussiérage comme étape de polissage. Voir le produit → Dimensionner la boucle de recyclage dans une conception d'épurateur humide de four à coke de pétrole La boucle de recyclage est dimensionnée en fonction du rapport liquide/gaz, de la couverture des buses et du débit, et non en fonction d'une seule courbe de pompe. Une étape de pulvérisation peut commencer entre 2 et 8 L/m3, mais le nombre réel provient du nombre de buses, de l'angle de pulvérisation et de la distance par rapport à la paroi du récipient. Le bon flux à travers le mauvais collecteur crée des zones sèches et des bouchons. Vérifiez le chevauchement des buses au débit de gaz minimum et maximum. Utilisez un flux de purge séparé pour contrôler le chlorure et les matières en suspension. Dimensionnez le dévésiculeur en dessous d’une vitesse frontale de 4 m/s, inférieure lorsque la charge de liquide est élevée. Spécifiez le dévésiculeur au débit d’eau maximum et au débit de gaz minimum, et non au point de conception uniquement. Spécifier les matériaux pour la conception de l'épurateur humide des fours à coke de pétrole La sélection des matériaux doit suivre une carte des chlorures et des acides, et non une seule spécification d’alliage. Le coke de pétrole peut contenir du soufre, du vanadium, du nickel et du chlorure, et l'eau de lavage concentre ces espèces par évaporation et purge. La coque, les composants internes, les buses et le dévésiculeur nécessitent souvent des matériaux différents. Acier au carbone doublé de caoutchouc pour la coque en service acide dilué. Duplex 2205 ou 316L pour les composants internes mouillés après examen des chlorures. Alliage C‑276 (UNS N10276) uniquement dans les zones riches en chlorures où la carte prouve que son utilisation est nécessaire. La décision matérielle la plus coûteuse est celle prise après le premier arrêt. Commission avec équilibre hydrique, contrôle du pH et trois charges La mise en service doit prouver l'équilibre de l'eau, le contrôle du pH, l'élimination du brouillard et la chute de pression à trois charges avant le test de performance. Un épurateur qui passe à 100 % de charge mais inonde à 50 % n'est pas mis en service ; il s'agit simplement de courir. Rincez la boucle et vérifiez la couverture des buses avec de l'eau propre. Établissez un contrôle du pH et une purge automatique de la conductivité. Exécutez des cas de charge de 50 %, 75 % et 100 % et enregistrez la pression différentielle du dévésiculeur. Confirmez l'opacité de la pile et la puissance du ventilateur à chaque point. Foire aux questions sur la conception des épurateurs humides de fours à coke de pétrole Pour quelle chute de pression l’épurateur doit-il être conçu ? Les tours de pulvérisation fonctionnent généralement en dessous de 2 kPa, les absorbeurs garnis autour de 1 à 3 kPa, les venturis entre 5 et 15 kPa et les ESP humides sous 1 kPa. Sélectionnez l'étape à partir de la taille des particules et de la limite de sortie, puis confirmez le budget du ventilateur avec les données garanties du fournisseur. Un épurateur humide peut-il traiter les particules et le dioxyde de soufre ? Oui, mais cela devrait être mis en scène. Une section de trempe ou de pulvérisation élimine les grosses poussières et refroidit le gaz, une section à garnissage ou à plateau absorbe le SO2 et un dévésiculeur protège l'équipement en aval. Un seul navire vide remplit rarement les deux fonctions avec un taux de remplissage stable. Pourquoi le contrôle des chlorures est-il essentiel dans les épurateurs de fours à coke de pétrole ? Le chlorure se concentre dans l’eau recyclée et provoque des piqûres et des fissures par corrosion sous contrainte. La purge automatique, la surveillance de la conductivité et une carte des chlorures pour les matériaux mouillés sont plus fiables qu'une inspection visuelle annuelle. .petroleum-coke-kiln-wet-scrubber-design { --accent: #146fb6; --text: #1f2933; counter-reset: scrubber-section; background: #f5f8fb; color: var(--text); font-family: "Segoe UI", Arial, sans-serif; line-height: 1.7; padding: 24px; border-top: 6px solid var(--accent);}.petroleum-coke-kiln-wet-scrubber-design .article-section { background: #ffffff; border: 1px solid #e1e8ef; border-radius: 10px; padding: 24px; margin-bottom: 22px; box-shadow: 0 10px 28px rgba(31, 41, 51, 0.06);}.petroleum-coke-kiln-wet-scrubber-design .article-section:first-child { /* 替换了 color-mix,改为兼容的浅蓝色渐变 */ background: linear-gradient(135deg, #e8f2f9, #ffffff 65%); border-top: 4px solid var(--accent);}.petroleum-coke-kiln-wet-scrubber-design .article-lead { font-size: 16px !important; font-weight: 600; color: var(--text); border-left: 5px solid var(--accent); padding-left: 16px; margin-bottom: 12px;}.petroleum-coke-kiln-wet-scrubber-design .metric-row { display: flex; flex-wrap: wrap; gap: 12px; margin: 18px 0 4px;}.petroleum-coke-kiln-wet-scrubber-design .metric-card { flex: 1 1 150px; background: #ffffff; border: 1px solid #dbe6f0; border-radius: 8px; padding: 14px; border-top: 3px solid var(--accent); box-shadow: 0 6px 16px rgba(31, 41, 51, 0.04);}.petroleum-coke-kiln-wet-scrubber-design .metric-number { display: block; font-size: 26px; line-height: 1.4; font-weight: 700; color: var(--accent); font-variant-numeric: tabular-nums;}.petroleum-coke-kiln-wet-scrubber-design .metric-label { display: block; font-size: 14px; line-height: 2; color: #52606d;}.petroleum-coke-kiln-wet-scrubber-design h2 { counter-increment: scrubber-section; display: flex; align-items: flex-start; gap: 12px; font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 56px; padding-top: 10px; /* 替换了 color-mix,改为兼容的浅蓝色边框 */ border-top: 2px solid #a3c8e6; color: var(--text); letter-spacing: 0.01em;}.petroleum-coke-kiln-wet-scrubber-design h2::before { content: "0" counter(scrubber-section); flex: 0 0 auto; background: var(--accent); color: #ffffff; font-size: 13px; line-height: 1.4; padding: 7px 8px; border-radius: 4px; letter-spacing: 0.06em;}.petroleum-coke-kiln-wet-scrubber-design h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 22px; color: var(--accent); letter-spacing: 0.01em;}.petroleum-coke-kiln-wet-scrubber-design p { font-size: 16px !important; margin-bottom: 12px; color: var(--text); line-height: 1.7;}.petroleum-coke-kiln-wet-scrubber-design p p { margin-top: 6px;}.petroleum-coke-kiln-wet-scrubber-design ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside; padding-left: 0;}.petroleum-coke-kiln-wet-scrubber-design ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.petroleum-coke-kiln-wet-scrubber-design li { list-style: inherit; font-size: 16px; margin-bottom: 6px; color: var(--text); line-height: 1.7;}.petroleum-coke-kiln-wet-scrubber-design .article-section table { display: table !important;}.petroleum-coke-kiln-wet-scrubber-design .article-section thead { display: table-header-group !important;}.petroleum-coke-kiln-wet-scrubber-design .article-section tbody { display: table-row-group !important;}.petroleum-coke-kiln-wet-scrubber-design .article-section tr { display: table-row !important;}.petroleum-coke-kiln-wet-scrubber-design .article-section th { display: table-cell !important;}.petroleum-coke-kiln-wet-scrubber-design .article-section td { display: table-cell !important;}.petroleum-coke-kiln-wet-scrubber-design table { width: 100%; border-collapse: collapse; margin: 18px 0 16px; background: #ffffff;}.petroleum-coke-kiln-wet-scrubber-design th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; /* 替换了 color-mix */ background: #e8f2f9; color: var(--text); font-size: 15px; line-height: 2;}.petroleum-coke-kiln-wet-scrubber-design td { border: 1px solid #cccccc; padding: 8px; font-size: 15px; line-height: 2; color: var(--text); vertical-align: top;}.petroleum-coke-kiln-wet-scrubber-design caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; text-align: left;}.petroleum-coke-kiln-wet-scrubber-design tr:nth-child(even) td { background: #f3f8fc;}.petroleum-coke-kiln-wet-scrubber-design tr:first-child td { background: var(--accent); color: #ffffff; font-weight: bold; letter-spacing: 0.02em;}.petroleum-coke-kiln-wet-scrubber-design tr:not(:first-child):hover td { /* 替换了 color-mix */ background: #e8f2f9;}.petroleum-coke-kiln-wet-scrubber-design .definition-block { background: var(--accent); color: #ffffff; border-radius: 8px; padding: 20px 22px; margin: 18px 0 20px; font-size: 18px; line-height: 1.8; font-weight: 600; /* 替换了 color-mix */ box-shadow: 0 12px 26px rgba(20, 111, 182, 0.18);}.petroleum-coke-kiln-wet-scrubber-design .compare-grid { display: grid; grid-template-columns: repeat(3, 1fr); gap: 14px; margin: 18px 0 20px;}.petroleum-coke-kiln-wet-scrubber-design .compare-card { background: #ffffff; border: 1px solid #dbe6f0; border-radius: 8px; padding: 16px; border-bottom: 4px solid var(--accent); box-shadow: 0 8px 18px rgba(31, 41, 51, 0.04);}.petroleum-coke-kiln-wet-scrubber-design .compare-card h3 { margin-top: 0;}.petroleum-coke-kiln-wet-scrubber-design .compare-copy { font-size: 14px; line-height: 2; color: #52606d;}.petroleum-coke-kiln-wet-scrubber-design .chart-panel { background: #ffffff; border: 1px solid #dbe6f0; border-radius: 10px; padding: 18px 18px 12px; margin: 22px auto 18px; box-shadow: 0 8px 22px rgba(31, 41, 51, 0.06);}.petroleum-coke-kiln-wet-scrubber-design .chart-title { font-size: 14px; line-height: 2; font-weight: 700; letter-spacing: 0.04em; text-transform: uppercase; color: var(--accent); margin-bottom: 12px; text-align: center;}.petroleum-coke-kiln-wet-scrubber-design .chart-row { display: grid; grid-template-columns: 100px 1fr 70px; align-items: center; gap: 10px; margin-bottom: 10px;}.petroleum-coke-kiln-wet-scrubber-design .chart-label { font-size: 13px; line-height: 2; color: #52606d; text-align: right;}.petroleum-coke-kiln-wet-scrubber-design .bar-track { height: 14px; background: #e9f1f8; border-radius: 7px; overflow: hidden;}.petroleum-coke-kiln-wet-scrubber-design .bar { height: 100%; /* 替换了 color-mix 渐变 */ background: linear-gradient(90deg, #146fb6, #62a4d8); border-radius: 7px;}.petroleum-coke-kiln-wet-scrubber-design .bar-a { width: 13%;}.petroleum-coke-kiln-wet-scrubber-design .bar-b { width: 20%;}.petroleum-coke-kiln-wet-scrubber-design .bar-c { width: 100%;}.petroleum-coke-kiln-wet-scrubber-design .bar-d { width: 7%;}.petroleum-coke-kiln-wet-scrubber-design .bar-value { font-size: 13px; line-height: 2; color: var(--text); font-variant-numeric: tabular-nums;}.petroleum-coke-kiln-wet-scrubber-design .chart-note { font-size: 12px; line-height: 2; color: #7b8794; text-align: center; margin-top: 6px;}.petroleum-coke-kiln-wet-scrubber-design .accent-band { /* 替换了 color-mix 渐变 */ background: linear-gradient(90deg, #146fb6, #104f83); color: #ffffff; padding: 18px 20px; border-radius: 8px; margin: 18px 0; font-size: 18px; line-height: 1.8; font-weight: 600;}.petroleum-coke-kiln-wet-scrubber-design .quote-card { position: relative; background: #ffffff; border: 1px solid #dbe6f0; border-top: 5px solid var(--accent); /* 替换了 color-mix */ box-shadow: 0 14px 30px rgba(20, 111, 182, 0.1); padding: 22px 24px 20px 28px; margin: 20px 0; font-size: 20px; line-height: 1.6; font-weight: 600; color: var(--text);}.petroleum-coke-kiln-wet-scrubber-design .quote-card::before { content: ""; position: absolute; left: 0; top: 0; bottom: 0; width: 6px; background: var(--accent);}.petroleum-coke-kiln-wet-scrubber-design a { color: var(--accent); text-decoration: underline; text-underline-offset: 3px; font-weight: 600; transition: color 0.2s ease;}.petroleum-coke-kiln-wet-scrubber-design a:hover { color: #104f83;}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"] { display: flex; align-items: center; justify-content: space-between; gap: 12px; /* 替换了 color-mix */ background: linear-gradient(90deg, #e8f2f9, #ffffff); border-left: 6px solid var(--accent); border-radius: 6px; padding: 14px 18px; margin: 14px 0 22px; text-decoration: none; color: var(--text); box-shadow: 0 8px 20px rgba(31, 41, 51, 0.06); transition: background 0.2s ease;}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"]::before { font-size: 14px; line-height: 2; font-weight: 700; color: var(--text); letter-spacing: 0.01em;}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"]::after { content: "Product page"; font-size: 12px; line-height: 2; font-weight: 700; color: var(--accent); text-transform: uppercase; letter-spacing: 0.06em;}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"]:hover { /* 替换了 color-mix */ background: linear-gradient(90deg, #d4e7f4, #ffffff);}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"][href*="lowpressure-pulse-jet-bag-dust-collector"]::before { content: "Low-pressure pulse-jet bag dust collector";}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"][href*="wet-gravity-spray-dust-collector"]::before { content: "Wet gravity spray dust collector";}.petroleum-coke-kiln-wet-scrubber-design a[data-product-card="true"][href*="vertical-honeycomb-wet-electrostatic-precipitator"]::before { content: "Vertical honeycomb wet electrostatic precipitator";}@media (max-width: 768px) { .petroleum-coke-kiln-wet-scrubber-design { padding: 14px; } .petroleum-coke-kiln-wet-scrubber-design .article-section { padding: 16px; } .petroleum-coke-kiln-wet-scrubber-design .compare-grid { grid-template-columns: 1fr; } .petroleum-coke-kiln-wet-scrubber-design .chart-row { grid-template-columns: 80px 1fr 64px; gap: 6px; } .petroleum-coke-kiln-wet-scrubber-design .metric-row { flex-direction: column; } .petroleum-coke-kiln-wet-scrubber-design h2 { margin-top: 42px; } .petroleum-coke-kiln-wet-scrubber-design .definition-block, .petroleum-coke-kiln-wet-scrubber-design .accent-band, .petroleum-coke-kiln-wet-scrubber-design .quote-card { font-size: 16px; line-height: 1.9; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#146FB6;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#146FB6}.pc-cta{color:#146FB6!important}
EN SAVOIR PLUS
Le déplacement d'un système de dépoussiérage se résume rarement à soulever l'équipement d'un endroit et à le déposer à un autre. Lorsque la source est un four à chaux, le travail devient une chaîne de problèmes techniques imbriqués : gaz de combustion chauds et humides, poussières abrasives et collantes, géométrie étroite de l'usine et chaîne de production qui ne peut pas rester inactive longtemps. Un succès dépoussiéreur la relocalisation dépend de la compréhension de chacune de ces contraintes avant de tourner un seul boulon. Cet article passe en revue les étapes pratiques d'un projet de déménagement de dépoussiéreur de four à chaux, depuis la première étude du site jusqu'à la mise en service et les performances post-projet. L’objectif est de montrer aux ingénieurs et aux directeurs d’usine comment les décisions ont été prises, pourquoi certains compromis ont été acceptés et à quoi ressemblaient les résultats mesurés une fois le système opérationnel. La relocalisation est une tâche d’ingénierie des processus, et pas seulement une tâche de manutention des matériaux. La température des gaz de combustion, le point de rosée et la composition chimique des poussières déterminent la plupart des décisions de conception. La fabrication modulaire et les courtes fenêtres d'arrêt protègent la production du four. Les émissions mesurées et la stabilité de la pression sont les véritables mesures du succès. Contexte du projet et principaux défis L'usine exploitait un four à chaux dont l'équipement de dépoussiérage existant avait atteint la fin de son aménagement utile. L'expansion de la production et la réorganisation du site ont obligé le collecteur à déménager vers un nouvel emplacement au sein de la même usine. Le client s'est fixé trois priorités : maintenir les émissions dans la limite locale de particules après le déménagement, éviter les arrêts prolongés du four et préserver une marge d'exploitation suffisante pour la maintenance future. Gaz de combustion à haute température provenant du four à chaux Les gaz d’échappement des fours à chaux font partie des flux de gaz les plus exigeants pour tout filtre en tissu. Les températures des gaz sont généralement bien supérieures à la température ambiante, transportent une charge de fine poussière à base de calcium et contiennent de l'humidité et des composants acidifiants qui peuvent se condenser sur des surfaces plus froides. Si la température du gaz chute vers son point de rosée à l'intérieur des conduits ou du boîtier, le gâteau de poussière devient collant, les sacs s'obscurcissent rapidement et la chute de pression augmente. La condensation accélère également la corrosion des coques et des trémies en acier. Le travail de conception a donc commencé par une caractérisation détaillée du flux de gaz, y compris la température maximale et moyenne, la teneur en humidité, la charge de poussière et la distribution granulométrique. Ces chiffres définissent la fenêtre de fonctionnement du média filtrant et le schéma d'isolation. Limitation stricte de l’espace du site pendant la réinstallation Le nouvel emplacement offrait moins d'espace libre que l'installation d'origine. Les fondations existantes ne pouvaient pas être modifiées de manière significative sans affecter les structures voisines, et la fenêtre de travail pour les raccordements était courte. Ces conditions ont fait de l'aménagement le premier problème à résoudre, puisqu'un agencement compact permettant toujours l'accès pour le remplacement des sacs et le nettoyage de la trémie était essentiel. Production continue et exigences d’émissions stables Le four étant un processus continu, chaque heure d’arrêt imprévu entraîne un coût de production réel. L'équipe du projet a donc planifié le déménagement autour d'une fenêtre d'arrêt fixe, préfabriqué autant d'équipements que possible et convenu d'une séquence de mise en service qui remettrait le four en service avec le nouveau collecteur déjà testé. Paramètre Problème de conception Impact si ignoré Température du gaz Résistance thermique des supports et du boîtier Rétrécissement des sacs et défaillance prématurée Marge du point de rosée Isolation et traçage des conduits Condensation, aveuglement du sac, corrosion Empreinte disponible Logements compacts et voies d’accès Mauvaise maintenabilité et temps d'arrêt plus longs Fenêtre d'arrêt Fabrication modulaire et raccordement rapide Perte de production du four et dépassements de calendrier Conception de systèmes personnalisés et sélection d’équipements Compte tenu du profil de température et des contraintes d'espace, l'équipe de conception a choisi un dépoussiéreur à jet pulsé basse pression comme cœur du nouveau système. Les collecteurs à jet pulsé nettoient les sacs filtrants avec de courtes rafales d'air comprimé, permettant à l'unité de rester en ligne pendant le nettoyage et de maintenir le gâteau de filtration dans une plage stable. Par rapport aux conceptions à air inversé ou à agitateur mécanique, les systèmes à jet pulsé offrent un boîtier plus petit pour une zone de filtration donnée et une intégration plus facile avec un encombrement compact. Configuration du dépoussiéreur principal Le collecteur principal était configuré comme une unité à jet pulsé à plusieurs compartiments avec une coque isolée et un agencement de trémie inclinée. Le compartimentage permettait d'isoler des sections individuelles pour la maintenance sans arrêter la ligne entière. Le tableau suivant résume la comparaison qui a guidé le choix. Méthode Empreinte Nettoyage en ligne Aptitude au four à chaux Jet pulsé Compacte Oui Élevé Air inversé Grand Oui Moyen Agitateur mécanique Modéré Limité Faible Sélection des médias filtrants pour les conditions de travail des fours à chaux La sélection du média filtrant a équilibré trois facteurs : une tolérance continue à la température, une résistance aux attaques alcalines et acides et une résistance mécanique lors de nettoyages pulsés fréquents. La sélection d'un matériau capable de supporter des températures maximales mais qui ne résiste pas à l'hydrolyse provoquée par l'humidité aurait raccourci la durée de vie du sac. Les ingénieurs ont comparé plusieurs options de fibres au profil de gaz mesuré et ont choisi un média ayant fait ses preuves dans des applications similaires de poussières minérales à haute température. Une comparaison détaillée des matériaux courants est disponible dans notre guide sur sélection du matériau du sac filtrant , qui couvre plus en détail les températures nominales et la compatibilité chimique. Confirmez les températures de fonctionnement continues et maximales avec marge. Vérifiez l'humidité et les composants générateurs d'acide par rapport à la chimie du milieu. Adaptez le traitement de finition au risque de poussière collante. Vérifiez la longueur et le diamètre du sac par rapport aux nouvelles dimensions du boîtier. Disposition des conduits et ajustement du système de support Le déplacement du collecteur impliquait le réacheminement des conduits, du raccordement du ventilateur et de l'évacuation des cendres. Les conduits ont été disposés avec des courbures douces et des transitions progressives pour limiter le dépôt de poussière, et les sections exposées à des températures ambiantes plus basses ont reçu une isolation et un traçage thermique. L'évacuation des cendres a été équipée d'une vanne rotative et d'un convoyeur dimensionnés pour le taux de production de poussière du four, et le ventilateur de tirage induit a été réadapté à la nouvelle résistance du système. Les décisions d'aménagement qui semblent mineures sur un dessin, telles que le rayon de courbure et la pente du conduit, déterminent souvent si un système fonctionnera propre pendant des années ou s'il accumulera des dépôts en quelques mois. Mise en œuvre de la construction et de la relocalisation Le déménagement a été exécuté en cinq étapes, conçues pour maintenir autant que possible les travaux sur le site en dehors de la fenêtre d'exploitation du four. Enquête sur le site et cartographie Modulaire Démontage Préfabrication des sections Fenêtre d'arrêt Levage et attachement Test de fuite et Mise en service L'approche modulaire était au cœur du calendrier. Chaque section du boîtier, de la trémie et du conduit a été fabriquée et pré-assemblée hors site, puis transportée à l'usine pour être boulonnée en place pendant la fenêtre d'arrêt. La réduction des travaux de soudage et d'aménagement sur le terrain a considérablement raccourci le chemin critique. Une fois la structure principale définie, l'équipe a effectué des tests d'étanchéité à l'air avant que les gaz du four ne soient admis, ce qui constitue un contrôle important car les fuites dans un système chaud et sous pression négative entraînent à la fois des problèmes d'émission et de condensation par points froids. Le levage et le placement ont été planifiés en détail, avec des positions de grues, des points d'accrochage et des couloirs d'accès cartographiés à l'avance. Dans une usine contrainte, le chemin du plus grand module est souvent le facteur limitant, c'est pourquoi les sections ont été dimensionnées pour s'adapter aux ouvertures existantes dans la mesure du possible. Avant et après : données sur les émissions et performances opérationnelles La mesure la plus claire d’un projet de déménagement est la façon dont le système fonctionne après sa remise en service. Le tableau ci-dessous résume le tableau de fonctionnement avant le déménagement et après la mise en service. Les valeurs sont présentées sous forme de plages représentatives du projet plutôt que sous forme d’une seule lecture. Particules de sortie Dans la limite Stable lors des tests Pression différentielle Bande stable Balancement réduit entre les cycles de nettoyage Fuite d'air Réduit Vérifié par un test de chute de pression Durée de vie du sac Étendu Projeté à partir d'un taux de cécité inférieur Indicateur Avant le déménagement Après la mise en service Conformité aux émissions Dépassements marginaux et fréquents Toujours conforme Fuite d'air du système Visible au niveau des joints et des trémies Scellé et vérifié Cycle de nettoyage des sacs Pics de pression irréguliers et élevés Synchronisation régulière et contrôlée des impulsions Fréquence d'entretien Inspections fréquentes Intervention programmée et moins fréquente L’amélioration des performances en matière d’émissions est le résultat de plusieurs mesures combinées plutôt que d’un seul changement. L'étanchéité du boîtier a réduit les fuites non filtrées, l'isolation a maintenu le gaz au-dessus de son point de rosée et une séquence de nettoyage par impulsions réajustée a maintenu la pression différentielle dans une bande étroite. Ensemble, ces changements ont produit un système qui se comportait de manière prévisible sous la charge variable du four. Mécanismes d’amélioration des émissions Les boîtiers scellés et les joints vérifiés réduisent les fuites de dérivation de gaz non filtré. L'isolation et le traçage thermique maintiennent le gaz bien au-dessus du point de rosée et empêchent l'aveuglement du sac. La synchronisation contrôlée des impulsions maintient un gâteau de poussière stable et une chute de pression constante. L'isolation des compartiments permet de procéder à la maintenance sans arrêt complet du système. Avantages clés du projet pour le client Au-delà du résultat immédiat en matière de conformité, le déménagement a apporté plusieurs avantages qui continueront d’être importants tout au long de la durée de vie de l’usine. Le client a obtenu un système qui correspond à la configuration révisée, coûte moins cher à entretenir et est plus facile à utiliser. Conformité stable Les émissions restent dans les limites de la norme locale en matière de particules dans des conditions normales de fonctionnement du four. Efficacité de la mise en page Un encombrement compact libère de l'espace au sol et maintient les voies d'accès dégagées pour un entretien futur. Coût de maintenance réduit Moins d’événements aveuglants et une durée de vie plus longue du sac réduisent les consommables et le temps de travail. Livraison à source unique L'étude, la conception, la fabrication, le déplacement et la mise en service ont été gérés dans le cadre d'un seul plan, simplifiant ainsi la coordination avec l'équipe de l'usine. Le projet illustre également la valeur d'un partenaire d'ingénierie unique responsable de l'ensemble de la chaîne. Un solution de dépoussiérage clé en main conserve l'intention de conception intacte depuis l'enquête jusqu'au démarrage, ce qui est particulièrement précieux lorsque le calendrier est serré et que chaque interface doit s'aligner. Pour des projets de four similaires, les détails du cas et les paramètres de conception sont disponibles via notre dépoussiéreur de four à chaux pages de référence. Conclusion Le déplacement d'un dépoussiéreur de four à chaux est un exercice d'ingénierie à part entière. Les gaz de combustion à haute température, la gestion du point de rosée, la géométrie étroite du site et une fenêtre d'arrêt exigeante interagissent tous, et chacun doit être pris en compte dans la conception plutôt que résolu sur site. L'approche qui a fonctionné ici combinait une configuration de jet pulsé adaptée au flux de gaz, un média filtrant soigneusement choisi, une disposition des conduits et des supports repensée et une fabrication modulaire qui a réduit le calendrier. Le résultat mesuré était un système qui fonctionne de manière conforme, étanche et prévisible après le déménagement. Pour les usines qui envisagent un changement similaire, la leçon est de considérer la délocalisation comme une refonte complète du processus plutôt que comme un simple transfert d’équipement. Vous planifiez un projet similaire? Si vous avez un projet de four à chaux, métallurgique ou autre projet de gaz de combustion à haute température qui nécessite un déplacement, une modernisation ou une nouvelle conception de système, notre équipe d'ingénierie peut préparer une proposition technique personnalisée basée sur vos données de gaz et les conditions du site. Contactez [email protected] pour commencer la discussion. Foire aux questions Q1 : Pourquoi est-il plus difficile de déplacer un dépoussiéreur de four à chaux que d'en installer un nouveau ? Une mise en page existante limite les options. Les fondations, les tracés des conduits et les points d'accès ont été définis pour l'agencement original, le nouvel emplacement doit donc être aménagé autour d'eux et les travaux de raccordement doivent être confinés dans une courte fenêtre d'arrêt. Q2 : Quel type de dépoussiéreur est le plus approprié pour les gaz de combustion des fours à chaux ? Les dépoussiéreurs à jet pulsé sont largement utilisés car ils nettoient en ligne, ont un encombrement compact et supportent bien les charges variables. Le choix final dépend toujours de la température du gaz, des propriétés de la poussière et de l'espace disponible. Q3 : Comment la température des gaz de combustion affecte-t-elle la sélection du sac filtrant ? Les températures continues et maximales déterminent la tolérance thermique du support. L'humidité et les composants acidifiants doivent également être contrôlés, car un fluide résistant à la chaleur peut encore se dégrader par hydrolyse ou attaque chimique. Q4 : Qu'est-ce qui cause le colmatage des sacs dans un dépoussiéreur à manches de four à chaux ? L'aveuglement se produit généralement lorsque le gaz refroidit jusqu'à son point de rosée, rendant la poussière collante et la faisant adhérer au tissu. L'isolation, le traçage thermique et les cycles de nettoyage appropriés sont les principales mesures préventives. Q5 : Comment vérifier les émissions après la mise en service ? Les tests de cheminée avec échantillonnage isocinétique fournissent les chiffres les plus fiables. La surveillance continue de la pression différentielle et les tests périodiques de chute de pression aident à confirmer que le système reste étanche et stable entre les tests formels. Q6 : Quelle est la durée d’une fenêtre d’arrêt de relocalisation ? La fenêtre dépend de la taille du système et de la quantité de travail effectuée hors site. La fabrication modulaire et les plans de levage détaillés réduisent généralement considérablement le temps passé sur le terrain par rapport à la construction sur site. .section-block { margin-bottom: 40px; font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif; font-weight: 400; line-height: 2; color: #1f2d3d;}.section-block h2 { font-size: 20px; font-weight: 700; text-align: left; margin-bottom: 10px; padding-bottom: 8px; background: linear-gradient(90deg, #146fb6 0%, rgba(20,111,182,0) 100%); background-size: 100% 3px; background-repeat: no-repeat; background-position: bottom left; color: #0d3b66;}.section-block h3 { font-size: 18px; font-weight: 700; text-align: left; margin-top: 5px; margin-bottom: 5px; padding-left: 12px; border-left: 4px solid #146fb6; color: #146fb6;}.section-block h4 { font-size: 16px; font-weight: 500; text-align: left; margin: 8px 0 2px 0; color: #0d3b66;}.section-block p { font-size: 16px; margin-bottom: 5px;}.section-block ul,.section-block ol { margin-top: 8px; margin-bottom: 8px; padding-left: 22px;}.section-block li { font-size: 16px; list-style-position: inside;}.section-block ul li { list-style-type: disc;}.section-block ol li { list-style-type: decimal;}.section-block strong { font-weight: 500; font-size: inherit;}.section-block a { color: #146fb6; text-decoration: none; border-bottom: 1px dashed #146fb6;}.section-block .intro-banner { background: linear-gradient(135deg, #146fb6 0%, #0d3b66 100%); color: #ffffff; border-radius: 12px; padding: 18px 22px; margin-bottom: 14px;}.section-block .intro-banner .intro-lead { color: #ffffff; margin-bottom: 0;}.section-block .key-points { background: #eef5fb; border-radius: 10px; padding: 12px 18px 12px 34px;}.section-block .callout { background: #f3f8fc; border-left: 5px solid #146fb6; border-radius: 8px; padding: 12px 18px; margin: 12px 0;}.section-block .callout p { margin-bottom: 0; font-style: italic;}.section-block .data-table { width: 100%; border-collapse: separate; border-spacing: 0; margin: 12px 0; border-radius: 10px; overflow: hidden; box-shadow: 0 2px 10px rgba(20,111,182,0.08);}.section-block .data-table th { background: #146fb6; color: #ffffff; font-size: 16px; font-weight: 500; text-align: center; padding: 10px;}.section-block .data-table td { font-size: 16px; text-align: center; padding: 10px; background: #ffffff; border-bottom: 1px solid #e3edf6;}.section-block .data-table tr:nth-child(even) td { background: #f5f9fd;}.section-block .flow-wrap { background: #f7fbff; border: 1px solid #d6e6f5; border-radius: 12px; padding: 16px; margin: 12px 0; overflow-x: auto;}.section-block .flow-svg { width: 100%; height: auto; display: block;}.section-block .flow-svg text { font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif;}.section-block .stat-grid { display: grid; grid-template-columns: repeat(auto-fit, minmax(180px, 1fr)); gap: 14px; margin: 12px 0 16px 0;}.section-block .stat-card { background: linear-gradient(160deg, #ffffff 0%, #eef5fb 100%); border: 1px solid #d6e6f5; border-top: 4px solid #146fb6; border-radius: 12px; padding: 16px; display: flex; flex-direction: column; gap: 4px;}.section-block .stat-label { font-size: 14px; color: #5b6b7c;}.section-block .stat-value { font-size: 18px; font-weight: 700; color: #146fb6;}.section-block .stat-note { font-size: 14px; color: #5b6b7c; line-height: 1.6;}.section-block .benefit-grid { display: grid; grid-template-columns: repeat(auto-fit, minmax(220px, 1fr)); gap: 14px; margin: 12px 0;}.section-block .benefit-card { background: #ffffff; border-radius: 12px; padding: 16px 18px; box-shadow: 0 3px 12px rgba(13,59,102,0.08); border-top: 3px solid #146fb6;}.section-block .benefit-card p { margin-bottom: 0;}.section-block .cta-section { margin-bottom: 40px;}.section-block .cta-box { background: linear-gradient(135deg, #146fb6 0%, #0d3b66 100%); color: #ffffff; border-radius: 14px; padding: 24px 28px;}.section-block .cta-box h2 { color: #ffffff; background: none; padding-bottom: 0;}.section-block .cta-box p { color: #ffffff; margin-bottom: 0;}.section-block.faq-section h4 { background: #eef5fb; border-left: 4px solid #146fb6; padding: 8px 12px; border-radius: 6px; margin-top: 10px;}.section-block.faq-section p { padding: 4px 14px 8px 16px;}
EN SAVOIR PLUS
Pourquoi les tours intégrées attirent l'attention Les installations industrielles qui brûlent du combustible ou calcinent des minéraux libèrent des gaz de combustion chargés de dioxyde de soufre, d'oxydes d'azote et de fines particules. Pendant de nombreuses années, ces polluants ont été traités par une chaîne d'équipements distincts : un dépoussiéreur, un absorbeur de désulfuration et un réacteur de dénitrification, chacun doté de ses propres conduits, ventilateurs et boucles de contrôle. Un tour intégrée de désulfuration et de dénitrification des gaz de combustion adopte une approche différente en plaçant les étapes d’élimination du soufre et de l’azote à l’intérieur d’un seul récipient. Le résultat est un chemin de gaz plus court, moins de conduits d’interconnexion et une empreinte au sol réduite. L’attrait ne concerne pas seulement l’espace. Les usines avec des fenêtres de construction étroites ne peuvent souvent pas se permettre de longs arrêts pour les travaux de canalisations et de fondations, et les propriétaires disposant de terrains limités ont besoin d'un équipement adapté à une configuration existante. Les conceptions intégrées peuvent également réduire le nombre de points de chute de pression dans le système, ce qui simplifie la sélection des ventilateurs et peut réduire la consommation d'électricité à long terme. L’intégration implique des compromis. Un récipient combiné concentre plusieurs processus chimiques dans un seul espace, le contrôle de la température, la distribution des réactifs et l'accès pour la maintenance doivent donc être planifiés avec soin. Ce guide explique comment ces tours fonctionnent, quelles plages de performances sont réalistes, quelles variables déterminent les coûts et où les spécifications sont le plus souvent erronées. Les lecteurs repartiront avec une liste de contrôle pratique pour évaluer les propositions. Comment les quatre étapes fonctionnelles interagissent à l’intérieur d’un même vaisseau Quels sont les chiffres de performance typiques et de quoi ils dépendent Comment le type d’industrie et les conditions du gaz modifient la configuration D’où viennent les coûts d’exploitation et les dépenses cachées du projet À retenir : une tour intégrée remplace plusieurs unités distinctes par un seul navire machiné. Sa valeur dépend de données d'entrée précises, d'un fonctionnement discipliné et d'une spécification qui définit clairement chaque élément de la portée. Comment fonctionne la tour intégrée Bien que la conception diffère selon les fournisseurs et les applications, la plupart des tours intégrées font passer le gaz à travers quatre étapes fonctionnelles. Comprendre chaque étape permet d'examiner plus facilement une proposition et de poser les bonnes questions techniques. Arrivée de gaz et conditionnement. Les gaz de combustion chauds entrent par un collecteur de distribution conçu pour répartir le flux uniformément sur la section transversale. La température est ajustée, généralement par pulvérisation d'eau ou par mélange de gaz plus froid, de sorte que le gaz reste dans la fenêtre de fonctionnement du sorbant et du catalyseur. Zone de désulfuration. Un sorbant alcalin, généralement une bouillie de chaux ou de calcaire dans les conceptions humides ou une poudre sèche dans les conceptions semi-sèches, entre en contact avec le gaz. Le dioxyde de soufre est capté et converti en sels solides qui sont collectés en aval. Zone de dénitrification. Un agent réducteur est injecté et le gaz traverse soit une couche de catalyseur fonctionnant dans une bande de température définie, soit une zone de réaction à haute température. Les oxydes d'azote sont convertis en azote et en vapeur d'eau. Désembuage et sortie. Les gouttelettes et les solides fins entraînés sont éliminés par des dévésiculeurs et le gaz nettoyé s'échappe par la sortie vers la cheminée ou un ventilateur en aval. Entrée de gaz Conditionnement Soufre Zone de capture Azote Zone de réduction Brume Suppression Gaz propre Sortie Le temps de séjour et même la distribution comptent autant que la taille du navire. Une tour peut être de taille généreuse et néanmoins sous-performante si le gaz s'écoule le long d'un mur et laisse des poches de flux non traité. La modélisation des flux lors de la phase de conception et les dispositifs de distribution tels que les plaques perforées ou les agencements d'aubes sont donc des fonctionnalités essentielles plutôt que des options supplémentaires. Pourquoi les fenêtres de température contrôlent tout Le catalyseur de dénitrification présente une plage de température optimale. En dessous de cette bande, la réaction ralentit et l'agent réducteur n'ayant pas réagi peut s'échapper sous forme de glissement d'ammoniac. Au-dessus, le catalyseur peut se dégrader et certains réactifs se décomposent avant de réagir. La zone de désulfuration a ses propres limites : si le gaz est trop chaud, l'absorbant sèche rapidement et s'il fait trop froid, l'humidité peut se condenser et former des dépôts collants sur les composants internes. Une conception sonore tient les deux fenêtres à la fois, c'est pourquoi l'étape de conditionnement mérite une attention particulière dans toute proposition. Benchmarks de performance à prévoir Les chiffres de performance des propositions peuvent paraître similaires sur le papier tout en représentant des marges de conception très différentes. Le tableau ci-dessous donne des gammes de référence industrielles générales qui peuvent servir de point de départ avant de demander des garanties liées à des conditions d'entrée spécifiques. Paramètre Gamme typique Principales dépendances Soufre dioxide removal efficiency 90% à 98% Type de sorbant, rapport de réactif, température du gaz Azote oxides removal efficiency 70% à 95% Agent réducteur, volume de catalyseur, fenêtre de température Sortie particulate concentration En dessous de 10 mg/Nm3 Dépoussiérage en amont, conception antibuée Chute de pression à travers la tour 1500 à 3000 Pa Vitesse du gaz, disposition interne, profondeur du lit Utilisation des absorbants 60% à 85% Taux de recirculation, taille des particules, qualité du mélange Ces valeurs sont des plages générales signalées dans de nombreuses applications industrielles. Les chiffres garantis réels dépendent de la concentration à l'entrée, du débit, de la température et de la limite de sortie autorisée. Une plage à elle seule ne doit donc jamais être considérée comme un engagement. Que vérifier dans une garantie de performance Que la garantie s'applique à la charge maximale, à la charge moyenne ou à une charge minimale définie Quelles concentrations d'entrée sont supposées et si le fournisseur garantira des performances à des valeurs plus élevées Comment le ratio de réactifs est défini et si la consommation est garantie ainsi que l'efficacité Quel comportement de prise est attendu pendant les conditions de démarrage, d'arrêt et de perturbation ? Qui effectue le test d'acceptation et quelle norme de mesure régit les résultats Adapter la configuration à votre secteur d'activité Le même concept de tour intégrée peut être configuré de manières très différentes selon la source des fumées. Quatre secteurs présentent des modèles distincts qui influencent les choix de conception, et leur compréhension aide les acheteurs à juger si une proposition reflète une expérience réelle. Fours à chaux Le gaz des fours à chaux contient souvent des concentrations élevées de dioxyde de soufre en raison de la teneur en soufre du combustible et du processus de calcination lui-même, et il arrive généralement avec une quantité importante de poussière. Les conceptions donnent donc la priorité à une manipulation robuste des absorbants et à un prétraitement efficace des poussières. La production du four fluctue en fonction des calendriers de production, la tour a donc besoin d'une plage de préparation qui maintient l'élimination stable à un débit réduit. Lignes de production de ciment Le gaz du four à ciment a généralement un volume élevé et contient d’importantes oxydes d’azote formés dans la zone de combustion à haute température. Les exigences en matière d'émissions ultra-faibles dans de nombreuses régions poussent ces projets vers une dénitrification catalytique avec une injection de réactifs soigneusement contrôlée. L'intégration est intéressante ici car elle réduit la longueur totale des conduits dans un grand système et simplifie l'architecture de contrôle. Chaudières industrielles Les chaudières varient considérablement en taille et en type de combustible. Les unités plus petites associent souvent une désulfuration semi-sèche à une réduction sélective non catalytique, ce qui évite un lit de catalyseur mais dépend fortement du contrôle de la température et du mélange des réactifs. Les propriétaires de chaudières plus anciennes trouvent souvent qu’une rénovation intégrée s’intègre mieux dans les structures existantes qu’une série de nouvelles unités autonomes. Fours métallurgiques Le gaz de fournaise peut contenir des vapeurs métalliques, des particules fines et des variations de composition au cours des cycles de lots. Les projets dans ce secteur nécessitent une caractérisation minutieuse du gaz sur un cycle d’exploitation complet plutôt que sur un seul instantané. Les conceptions ajoutent souvent une protection contre la corrosion, des portes d'accès plus larges pour le nettoyage et des limites de vitesse plus conservatrices. Facteurs de coûts d’exploitation Le coût du capital reçoit la plus grande attention dans les discussions d'achat, mais les dépenses d'exploitation s'accumulent sur de nombreuses années et déterminent souvent le véritable coût de possession. Plusieurs postes récurrents représentent l'essentiel du budget, et chacun répond à des décisions de conception et d'exploitation. Consommation de absorbant. Le absorbant constitue généralement la dépense récurrente la plus importante. La consommation augmente avec la charge en soufre et diminue avec un meilleur contact gaz-absorbant, c'est pourquoi la recirculation et le contrôle de la taille des particules sont si importants. Consommation d'agent réducteur. L'utilisation d'ammoniac ou d'urée dépend de la charge en oxydes d'azote et du taux d'élimination visé. Une injection excessive augmente les coûts et peut créer des fuites d’ammoniac, ce qui devient un problème d’émission secondaire. Remplacement du catalyseur. Lorsque la dénitrification catalytique est utilisée, la durée de vie du catalyseur s'étend sur plusieurs années avant que son activité ne diminue suffisamment pour nécessiter son remplacement. La durée de vie dépend de la charge de poussière, de l'historique de température et de l'empoisonnement par des composants traces. Électricité. Les ventilateurs, les pompes à lisier et les mélangeurs consomment une charge continue. Une chute de pression plus faible dans la tour réduit l'énergie du ventilateur pendant toute la durée de vie de l'installation. La résistance doit donc faire partie de chaque comparaison. Gestion de l'eau et des déchets. Les systèmes humides produisent des sous-produits solides et peuvent générer des eaux usées nécessitant un traitement. Les options sèches et semi-sèches déplacent les coûts de la gestion de l’eau vers l’utilisation des absorbants et l’élimination des solides. Main d'œuvre d'entretien et pièces de rechange. Les buses, les dévésiculeurs et les instruments nécessitent une attention périodique. La conception des accès et les composants standardisés peuvent réduire le temps de travail lors des pannes programmées. Un moyen pratique de comparer les options consiste à calculer le coût d’exploitation annuel pour chaque configuration en utilisant les mêmes données d’entrée, la même hypothèse de disponibilité et le même tarif d’électricité. Les propositions qui semblent moins chères à l'achat peuvent devenir plus chères une fois que ces éléments récurrents sont inclus sur une durée de vie réaliste du projet. Considérations relatives à l'installation et au site Une tour qui répond à tous les objectifs de performance sur papier peut toujours entraîner des retards si le site n'a pas été évalué de manière approfondie. Quatre facteurs méritent un examen précoce, et chacun peut modifier le budget du projet d'une manière qui risque de passer inaperçu lors des comparaisons initiales. Fondation et charge structurelle La cuve, les réservoirs à lisier et les silos à réactifs transfèrent des charges importantes aux fondations. Les conditions du sol, les exigences sismiques et la charge du vent influencent toutes la conception civile. Les travaux de génie civil représentent souvent une part significative du coût d'installation, et certaines propositions les excluent entièrement, laissant à l'acheteur le soin de les approvisionner séparément. Compatibilité des ventilateurs Chaque lit, couche de buse et antibuée ajouté augmente la résistance du système. Avant de vous engager dans une configuration, vérifiez si le ventilateur à tirage induit existant dispose d'une marge suffisante. Si ce n’est pas le cas, le remplacement ou la modification du ventilateur doit être ajouté à la portée du projet, ainsi que les améliorations du moteur et de l’électricité qui pourraient suivre. Conduits, isolation et protection contre la corrosion La longueur et le tracé des conduits entre la source et la tour affectent la perte de chaleur, le risque de condensation et le choix des matériaux. Les gaz contenant du soufre ou des composés fluorés nécessitent souvent une protection doublée ou renforcée de fibres, ce qui coûte nettement plus cher que l'acier au carbone standard. La qualité de l'isolation affecte directement si le gaz reste dans la fenêtre de température correcte lorsqu'il atteint la tour, et un conception de tour intégrée doit être évalué avec ses conduits, et non isolément. Mise en service et réception La mise en service doit suivre un programme de tests défini, de préférence avec des mesures par un tiers. Convenez à l'avance de la durée du test, des lieux d'échantillonnage, des méthodes de mesure et si l'essai comprend une période sous charge de production réelle. Des critères d'acceptation clairs évitent les litiges une fois que l'équipement est déjà en service. Erreurs de spécification courantes De nombreux projets peu performants sont dus à un petit nombre d’erreurs récurrentes. Les éviter lors de la spécification revient généralement beaucoup moins cher que de les corriger après l'installation. Utilisation des données d'entrée moyennes uniquement Les conditions moyennes des fumées masquent les pics. Spécifiez les valeurs de conception pour la concentration maximale et le débit maximal, et confirmez que l'équipement peut les gérer sans dépasser les limites de sortie. Ignorer les conditions de démarrage et de perturbation Les émissions augmentent souvent lors du démarrage ou lorsque la qualité du carburant change. La spécification doit définir un comportement d'émission acceptable pendant ces périodes et les mesures de contrôle qui le limitent. Comparer des devis avec différentes portées Une proposition peut inclure les fondations, les ventilateurs et les commandes, tandis qu'une autre les laisse de côté. Normalisez les devis en répertoriant chaque élément de la portée côte à côte avant de comparer les totaux. Sous-estimer la logistique des réactifs La capacité de stockage, les équipements de déchargement et les systèmes de préparation du sorbant ou de l’agent réducteur nécessitent de l’espace et de la main d’œuvre. Les omettre peut laisser une tour de son sans moyen pratique de fonctionner au quotidien. Maintenance et fiabilité à long terme Un fonctionnement fiable dépend d’un plan de maintenance adapté au processus. Le graphique ci-dessous montre une répartition typique des efforts de maintenance planifiés entre les principaux sous-systèmes d'une installation de taille moyenne. Les chiffres sont indicatifs et varient en fonction de la conception et des conditions de fonctionnement. Effort de maintenance prévu par sous-système (part illustrative, %) 30 20 25 15 10 Buses Antibuées Réactif Catalyseur Capteurs Les pratiques de routine qui font la plus grande différence comprennent l'inspection régulière des buses, le lavage programmé du dévésiculeur, l'étalonnage des contrôles d'alimentation en réactifs et la surveillance des tendances de chute de pression. Les tendances des chutes de pression, en particulier, donnent une alerte précoce en cas de dépôts ou de blocages partiels avant qu'ils n'affectent les performances d'émission, et leur suivi est peu coûteux avec les instruments existants. La stratégie en matière de pièces de rechange est également importante. Le fait de conserver les buses critiques, les joints de pompe et les composants de capteurs sur site réduit les pannes imprévues, tandis que la documentation des intervalles d'inspection dans le système de maintenance permet de garder le plan visible pour les opérateurs et la direction. Foire aux questions Q1 : Comment mesure-t-on l’efficacité d’élimination d’une tour intégrée ? L'efficacité est déterminée en comparant les concentrations de polluants à l'entrée et à la sortie dans les mêmes conditions de fonctionnement, à l'aide d'une méthode d'échantillonnage reconnue. Étant donné que les concentrations à l'entrée fluctuent, les résultats sont généralement rapportés sous forme de moyennes sur une période définie, et le test doit enregistrer la charge et la température parallèlement aux données d'émission. Q2 : Une tour intégrée peut-elle être installée dans une usine existante ? Les rénovations sont courantes, surtout lorsque la configuration existante permet à une tour de remplacer plusieurs unités plus anciennes. La faisabilité dépend de l'espace disponible, de la marge des ventilateurs existants et de la quantité de conduits à réacheminer. Une étude détaillée du site est le moyen le plus fiable de confirmer si une rénovation est pratique. Q3 : Qu'est-ce qui détermine si une configuration sèche ou humide est meilleure ? Le choix dépend de la disponibilité de l'eau, des options de traitement des sous-produits, de la charge en soufre et de la limite de sortie requise. Les procédés humides atteignent généralement une efficacité d'élimination élevée mais nécessitent un traitement des eaux usées. Les procédés secs et semi-secs évitent le rejet de liquide mais peuvent consommer plus de sorbant pour atteindre le même résultat. Q4 : Combien de temps dure le catalyseur dans la zone de dénitrification ? La durée de vie du catalyseur varie considérablement et se situe souvent dans une fourchette de plusieurs années. La charge de poussière, la température de fonctionnement et les traces de poisons dans le gaz sont les principaux facteurs. Des tests d'activité réguliers permettent aux opérateurs de planifier le remplacement à l'avance plutôt que de réagir aux dépassements d'émissions. Q5 : Est-il possible de commencer par la désulfuration et d’ajouter la dénitrification plus tard ? Des projets par étapes sont possibles lorsque la conception initiale laisse de la place pour de futures zones de réaction et systèmes de réactifs. Planifier l'aménagement à l'avance évite des modifications coûteuses ultérieurement. Les propriétaires doivent confirmer auprès du fournisseur quels composants sont réutilisables et lesquels devraient être remplacés pendant l'agrandissement. .fgd-section{margin-bottom:40px;font-family:'Segoe UI',Roboto,'Helvetica Neue',sans-serif;font-weight:400;line-height:2;color:#1f2d3a}.fgd-section h2{font-size:20px;font-weight:700;text-align:left;margin-bottom:10px;padding-bottom:6px;background:linear-gradient(90deg,#146fb6,#5aa9e6 60%,transparent) left bottom/100% 3px no-repeat}.fgd-section h3{font-size:18px;font-weight:700;text-align:left;margin-top:5px;margin-bottom:5px;color:#146fb6}.fgd-section h4{font-size:16px;font-weight:500;text-align:left;margin:8px 0 4px;color:#0d4f85;padding-left:10px;border-left:3px solid #146fb6}.fgd-section p{font-size:16px;margin-bottom:5px}.fgd-section ul,.fgd-section ol{margin-top:8px;margin-bottom:8px}.fgd-section li{list-style-position:inside;font-size:16px}.fgd-section ul li{list-style-type:disc}.fgd-section ol li{list-style-type:decimal}.fgd-section strong{font-weight:500;font-size:inherit;color:#0d4f85}.fgd-section table{width:100%;border-collapse:separate;border-spacing:0;margin:10px 0;border-radius:8px;overflow:hidden;box-shadow:0 2px 8px rgba(20,111,182,.12)}.fgd-section th{background:#146fb6;color:#ffffff;font-size:16px;font-weight:500;text-align:center;padding:8px}.fgd-section td{font-size:16px;text-align:center;padding:8px;background:#ffffff;border-bottom:1px solid #e3edf6}.fgd-section tr:nth-child(even) td{background:#f4f9fd}.fgd-section .fgd-callout{background:linear-gradient(135deg,#eaf4fc,#f7fbff);border-left:5px solid #146fb6;padding:14px 18px;border-radius:0 10px 10px 0;margin:10px 0;font-size:16px}.fgd-section .fgd-card{background:#ffffff;border:1px solid #d6e6f4;border-top:4px solid #146fb6;border-radius:10px;padding:12px 16px;margin:10px 0;box-shadow:0 3px 10px rgba(20,111,182,.08)}.fgd-section .fgd-card h3{margin-top:0}.fgd-section svg{display:block;max-width:70%;height:auto;margin:12px auto}
EN SAVOIR PLUS
Un dépoussiéreur à dix vannes fonctionnant avec un temps d'arrêt fixe de 30 secondes commande 1 051 200 actionnements de vannes à impulsion chaque année. Chacun caresse un diaphragme, brûle un jet d'air comprimé et fléchit les sacs filtrants. La plupart des usines acceptent ce chiffre comme une réalité, puis se demandent pourquoi le contrôleur de dépoussiérage continue d'apparaître sur la liste des bons de travail. 1 051 200 Actionnements de vannes à impulsion par an sur 10 vannes avec un temps d'arrêt de 30 secondes 30-50% Réduction typique de l'air comprimé après le passage au nettoyage à la demande 3-5 pouces d'eau. Bande de pression différentielle de fonctionnement normale pour les sacs à jet pulsé Réduire la maintenance d'un contrôleur de dépoussiérage consiste rarement à remplacer le module logique. Sur les dépoussiéreurs à manches à jet pulsé conçus et mis en service par Anhui Tiankang Technologie environnementale Co., Ltd. pour les usines d'acier, de fonderie, de ciment et de verre, la plupart des appels de service liés aux contrôleurs remontent à trois causes : des cycles d'impulsion dont les sacs n'ont pas besoin, de l'air d'instrument humide ou huileux et une enceinte ou une ligne d'impulsion laissée sans protection. Corrigez ces trois éléments et le contrôleur devient l’un des actifs les plus silencieux de l’usine. Les conseils ci-dessous sont destinés aux ingénieurs de maintenance, aux responsables EHS et aux équipes de fiabilité qui possèdent déjà un système à jet pulsé et souhaitent réduire les arrêts imprévus et non une liste de pièces de rechange plus longue. Réduisez la maintenance du contrôleur de dépoussiérage en émettant des impulsions à la demande plutôt que sur une horloge Le nettoyage à la demande à pression différentielle constitue la plus grande réduction de la maintenance du contrôleur disponible pour un propriétaire de dépoussiéreur, réduisant généralement les cycles des vannes de 40 à 60 pour cent et la consommation d'air comprimé de 30 à 50 pour cent. La logique est simple. Une minuterie déclenche des impulsions à intervalle fixe, que les sacs soient chargés ou presque propres. Une séquence de demande lit la pression différentielle à travers les sacs et commence le nettoyage à un point de consigne élevé, généralement de 4,0 à 4,5 pouces d'eau, puis s'arrête à un point de consigne bas, généralement de 2,5 à 3,0 pouces d'eau. Lors d'un léger chargement de poussière, le contrôleur peut ne pas pulser pendant des heures. Lors d'une poussée de poussière, il réagit immédiatement plutôt que d'attendre le prochain intervalle programmé. Le compromis est que le contrôleur dépend désormais d’un signal DP fiable. Une ligne d'impulsion obstruée ou un émetteur à la dérive entraînera un nettoyage excessif ou insuffisant des sacs, de sorte que le chemin de détection décrit plus bas doit être juste avant que les points de consigne soient fiables. Nettoyage à la demande à minuterie fixe ou à pression différentielle sur un dépoussiéreur à manches à jet pulsé à dix soupapes Article Minuterie fixe DP demande un nettoyage Gâchette de nettoyage Intervalle d'horloge, heure d'arrêt fixe Bande de point de consigne DP, généralement 4,5 pouces d'eau. début et 3,0 po w.g. arrêter Cycles d'impulsion annuels Environ 1 051 200 Généralement 400 000 à 650 000 Utilisation d'air comprimé Constante, quelle que soit la charge de poussière Chutes avec charge de poussière Usure du sac filtrant Flexion mécanique continue Pulser uniquement lorsque cela est nécessaire Paramètres à conserver Temps d'arrêt et durée d'impulsion Démarrage et arrêt DP, durée d'impulsion, alarme haute DP Principal point de défaillance Rien n'échoue, mais l'appareil nettoie trop Émetteur DP et ligne d'impulsion Collecteur de poussière à sac à jet pulsé basse pression Collecteur de filtre à manches personnalisable utilisant un nettoyage précis par air pulsé pour les usines sidérurgiques, électriques, de ciment et de déchets ; garantir une détection DP fiable et un air comprimé sec. Voir le produit → Pulsez lorsque les sacs sont chargés, pas lorsque l'horloge l'indique. Une séquence basée sur la demande supprime des centaines de milliers d'actionnements inutiles de vannes par an, et chaque actionnement supprimé représente une course de membrane de moins, un cycle thermique de bobine de solénoïde de moins et une flexion de sac de moins. L'air comprimé sec et propre élimine la plupart des pannes du contrôleur de dépoussiérage L'eau et l'huile dans le collecteur d'air pulsé provoquent plus de pannes de solénoïde, de vanne pilote et de diaphragme que n'importe quel défaut électrique, et aucun entretien du panneau ne compensera l'air humide. Une valve à impulsion est conçue pour des centaines de milliers de cycles de séchage. Faites fonctionner la même vanne sur de l'air transportant du condensat et l'orifice pilote se corrode, le diaphragme colle et la bobine finit par surchauffer car l'armature ne peut pas terminer sa course. Spécifiez un point de rosée sous pression d'au moins 40 °C à la sortie du séchoir, installez un filtre coalescent évalué à 0,01 micron directement en amont du collecteur d'air et vidangez-le selon un horaire fixe plutôt que lorsque quelqu'un s'en souvient. Vérifiez la pression du collecteur à la demande maximale avec un manomètre, et non avec la lecture du panneau : les vannes à impulsion ont besoin d'environ 60 à 100 psi pour délivrer une impulsion courte et forte, et une faible pression allonge la durée de l'impulsion et affaiblit le nettoyage. Définition Un contrôleur de dépoussiérage à jet pulsé est le dispositif qui séquence les impulsions d'air comprimé à travers les vannes à membrane. Il régit exactement trois variables : la durée des impulsions en millisecondes, le temps d'arrêt entre les impulsions et le seuil de pression différentielle qui démarre et arrête le nettoyage. Traitez la qualité de l’air comme une spécification du contrôleur et non comme un détail d’utilité. Une panne de sèche-linge détectée lundi coûte une visite de service ; la même panne non détectée pendant un mois coûte un jeu de diaphragmes et un jeu de sacs. Où vont réellement les heures de maintenance du contrôleur de dépoussiérage Les pilotes de vanne et la détection DP dominent le temps de service ; le module logique lui-même ne tombe presque jamais en panne. Défauts de l'électrovanne et de la vanne pilote 34% Émetteur DP et ligne d'impulsion 26% Chaleur des panneaux, poussière et condensation 18% Erreurs de séquence et de point de consigne 13% Alimentation et mise à la terre 9% Répartition représentative du temps de service lié au contrôleur enregistré sur les dépoussiéreurs à manches à jet pulsé ; les valeurs sont indicatives plutôt que de référence publiée. Lisez le tableau comme un budget. Les trois quarts des efforts concernent du matériel qui coûte peu à inspecter et beaucoup à ignorer, c'est pourquoi les contrôles qui suivent sont rentables plus rapidement que n'importe quelle mise à niveau de contrôleur. Protégez l'enceinte et la ligne d'impulsion et les légendes tombent Un contrôleur placé dans une enceinte propre, sèche et à pression positive lisant une ligne d'impulsion purgée conservera ses points de consigne pendant des années sans ajustement. À l'intérieur du panneau Utilisez un boîtier NEMA 4X avec un radiateur contrôlé par thermostat dimensionné pour la nuit locale la plus froide. Installez un reniflard ou une cartouche déshydratante et remplacez-le dans les délais prévus. Resserrez les bornes chaque année, gardez le câblage du signal 24 V CC séparé des câbles du variateur et ajoutez une protection contre les surtensions sur l'alimentation entrante. À la ligne d'impulsion Inclinez la ligne de détection vers le conduit à environ 1 : 12 afin que la poussière ne puisse pas se déposer. Ajoutez un robinet de purge et purgez-le tous les mois. Évitez les boucles basses et les longues courses horizontales, maintenez le tube à 1/4 po ou plus et vérifiez le zéro du transmetteur tous les trimestres par rapport à une référence connue. La condensation à l’intérieur d’un panneau est le tueur silencieux. Il se forme du jour au lendemain, relie les borniers et apparaît des semaines plus tard sous la forme d'un défaut aléatoire que personne ne peut reproduire. Un appareil de chauffage adapté au volume de l'enceinte et un joint de porte qui assure l'étanchéité résolvent le problème pour le prix de quelques heures de technicien. Ajustez la durée d'impulsion et le temps d'arrêt à partir des données mesurées, et non par habitude Les points de consigne copiés à partir d'une feuille de mise en service il y a cinq ans sont généralement erronés, car l'état du sac, le chargement de poussière et l'alimentation en air ont tous changé depuis lors. Mesurer la pression du collecteur à la demande de pointe Enregistrez la pression du collecteur avec une jauge calibrée pendant que le système fonctionne à pleine production. Tout ce qui est inférieur à 60 psi doit être réparé avant tout changement de synchronisation. Enregistrez la pression différentielle pendant une semaine complète Tendance DP tout au long du cycle de production. Réglez le point de consigne de départ au-dessus de la bande de fonctionnement normale et le point de consigne d'arrêt bien en dessous, afin que la séquence ne chasse pas. Réglez la durée d'impulsion entre 100 et 150 millisecondes Des impulsions plus courtes gaspillent l’air sans nettoyage ; des impulsions beaucoup plus longues repoussent la poussière dans le sac. Les sacs longs de plus de 6 m peuvent nécessiter l'extrémité supérieure de la fourchette. Confirmez le résultat avec des contrôles d'opacité ou sac par sac Vérifiez que l'alarme de DP élevé se déclenche toujours avant que le ventilateur ne perde un débit d'air mesurable, puis verrouillez les paramètres avec un mot de passe et enregistrez les valeurs. Une routine trimestrielle qui permet au contrôleur de dépoussiérage de ne pas prendre de retard Quatre contrôles programmés remplacent la plupart des appels d'urgence, et aucun d'entre eux ne prend plus d'une heure. Quotidiennement : lire et enregistrer la pression différentielle au niveau du panneau et vidanger le filtre du collecteur d'air. Hebdomadairement : ouvrir la porte de l'enceinte pour un contrôle visuel de la condensation, de la pénétration de poussière et des voyants lumineux. Tous les trimestres : inspectez les vannes pilotes et les solénoïdes, mettez à zéro le transmetteur DP et purgez la conduite d'impulsion. Chaque année : reconstruisez les diaphragmes, les bornes de couple, remplacez le dessicant et examinez le journal des impulsions par rapport aux points de consigne d'origine. Enregistrez les chiffres, pas seulement les visites. Une tendance DP qui grimpe de deux pouces sur trois mois vous indique qu'un sac est en panne bien avant l'opacité. Le choix du média filtrant interagit directement avec le réglage du contrôleur et les principes qui le sous-tendent. dépoussiéreurs à filtre à manches expliquez pourquoi certains tissus tolèrent beaucoup plus de cycles de nettoyage que d'autres. Sacs filtrants à poussière personnalisés pour le dépoussiérage industriel Sacs filtrants de rechange tissés ou non tissés personnalisables ; choisissez les médias en fonction de la taille des particules, de la composition chimique et de la durée de vie pour répondre aux besoins de nettoyage et d'entretien du collecteur. Voir le produit → Conservez un jeu de membranes de rechange, une bobine solénoïde de rechange et un transmetteur DP de rechange sur l'étagère. Ces trois éléments représentent la majorité des temps d’arrêt imprévus des contrôleurs, et leur délai d’exécution est presque toujours plus long que la réparation elle-même. Questions fréquemment posées À quelle fréquence un contrôleur de dépoussiérage doit-il être entretenu ? Une inspection trimestrielle avec une reconstruction annuelle des pièces d'usure convient à la plupart des systèmes à jet pulsé. Les usines fonctionnant en trois équipes utilisant des poussières abrasives devraient réduire l'inspection des vannes à tous les deux mois. Le nettoyage à pression différentielle peut-il endommager les sacs filtrants ? Pas quand les consignes sont correctes. Les dommages proviennent d'un point de consigne de démarrage réglé trop bas, ce qui fait que le contrôleur pulse constamment contre des sacs presque propres, ou d'un émetteur défectueux qui bloque la séquence en mode de nettoyage permanent. Quelle est la cause la plus fréquente de défaillance du solénoïde sur un contrôleur d’impulsions ? Humidité dans l'air comprimé. Le condensat atteint l'orifice pilote, la corrosion limite la course et la bobine surchauffe en essayant de maintenir l'induit. Réparez le sèche-linge et le filtre avant de remplacer un autre serpentin. Vaut-il la peine de mettre à niveau un ancien contrôleur de minuterie ? Oui, lorsque le dépoussiéreur gère plusieurs équipes. Une séquence basée sur la demande est généralement rentable grâce aux seules économies d'air comprimé en un an, avant de prendre en compte la réduction du remplacement des valves et des sacs. .dust-collection-controller-maintenance{ --accent:#146fb6; --text:#1b2531; counter-reset:sec; font-family:"Segoe UI",Helvetica,Arial,sans-serif; color:var(--text); background:#ffffff; font-size:16px; line-height:1.9; padding:6px 0 24px; border-top:4px solid var(--accent);}.dust-collection-controller-maintenance .article-section{ padding:0 20px; margin-bottom:8px; background:#ffffff;}.dust-collection-controller-maintenance .lede{ font-size:18px !important; line-height:1.8; font-weight:600; color:#1f2d3a; background:linear-gradient(90deg,#e3eff9,#ffffff); border-left:5px solid var(--accent); border-radius:0 10px 10px 0; padding:16px 18px; margin:16px 0 18px;}.dust-collection-controller-maintenance h2{ font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px !important; margin-top:56px; line-height:1.4; letter-spacing:-0.2px; color:var(--text); padding-bottom:10px; border-bottom:2px solid #c7ddf0;}.dust-collection-controller-maintenance h2::before{ counter-increment:sec; content:counter(sec,decimal-leading-zero); display:block; font-size:34px; line-height:1.4; font-weight:800; letter-spacing:3px; color:var(--accent); opacity:0.28; margin-bottom:2px;}.dust-collection-controller-maintenance h3{ font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; margin-top:22px; line-height:1.9; color:var(--accent); letter-spacing:0.02em; padding-left:14px; position:relative;}.dust-collection-controller-maintenance h3::before{ content:""; position:absolute; left:0; top:8px; width:5px; height:15px; border-radius:2px; background:var(--accent);}.dust-collection-controller-maintenance p{ font-size:16px !important; margin-bottom:12px; line-height:1.9; color:var(--text);}.dust-collection-controller-maintenance ul{ margin-bottom:12px; list-style-type:disc; list-style-position:inside; padding-left:0;}.dust-collection-controller-maintenance ol{ margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0;}.dust-collection-controller-maintenance li{ list-style:inherit; font-size:16px; margin-bottom:6px; line-height:1.9;}.dust-collection-controller-maintenance li::marker{ color:var(--accent);}.dust-collection-controller-maintenance .checklist li{ padding:6px 10px 6px 12px; border-left:3px solid #7fb3dc; background:#f7fafd; margin-bottom:8px; border-radius:0 6px 6px 0;}.dust-collection-controller-maintenance .meta-note{ font-size:14px !important; line-height:2; font-style:italic; color:#6d7b89;}.dust-collection-controller-maintenance a{ color:var(--accent); text-decoration:underline; text-decoration-thickness:1px; text-underline-offset:3px; transition:color 0.2s ease;}.dust-collection-controller-maintenance a:hover{ color:#0e4f82;}.dust-collection-controller-maintenance a[data-product-card="true"]{ display:block; margin:14px 0;}.dust-collection-controller-maintenance .metric-row{ display:flex; flex-wrap:wrap; gap:14px; margin:22px 0;}.dust-collection-controller-maintenance .metric{ flex:1 1 170px; background:#ffffff; border:1px solid #e4ebf2; border-top:3px solid var(--accent); border-radius:8px; padding:14px 16px; box-shadow:0 8px 20px rgba(20,111,182,0.10);}.dust-collection-controller-maintenance .metric b{ display:block; font-size:24px; line-height:1.6; color:var(--accent); font-variant-numeric:tabular-nums; letter-spacing:-0.5px;}.dust-collection-controller-maintenance .metric span{ display:block; font-size:14px; line-height:2; color:#5c6b7a; margin-top:4px;}.dust-collection-controller-maintenance .keyband{ background:linear-gradient(120deg,#146fb6,#0f5590); color:#ffffff; border-radius:12px; padding:18px 20px; margin:22px 0; font-size:16px; line-height:1.9; box-shadow:0 10px 24px rgba(20,111,182,0.24);}.dust-collection-controller-maintenance .keyband strong{ display:block; font-size:20px; line-height:1.6; margin-bottom:6px; letter-spacing:-0.2px;}.dust-collection-controller-maintenance .def{ background:#f7fafd; border:1px solid #a9cbe8; border-radius:10px; padding:16px 18px; margin:20px 0; box-shadow:inset 4px 0 0 var(--accent);}.dust-collection-controller-maintenance .def-label{ display:inline-block; font-size:14px !important; line-height:2; font-weight:700; letter-spacing:0.1em; text-transform:uppercase; color:var(--accent); margin-bottom:4px;}.dust-collection-controller-maintenance .duo{ display:grid; grid-template-columns:1fr 1fr; gap:14px; margin:20px 0;}.dust-collection-controller-maintenance .duo > div{ background:#ffffff; border:1px solid #e4ebf2; border-radius:10px; padding:14px 16px; box-shadow:0 6px 16px rgba(27,37,49,0.06);}.dust-collection-controller-maintenance .duo-head{ display:block; font-size:14px; line-height:2; font-weight:700; letter-spacing:0.08em; text-transform:uppercase; color:var(--accent); margin-bottom:6px;}.dust-collection-controller-maintenance .chart{ width:92%; margin:22px auto 10px; padding:16px 14px; background:#f7fafd; border-radius:12px; border:1px solid #e4ebf2;}.dust-collection-controller-maintenance .chart-row{ display:flex; align-items:center; gap:10px; margin-bottom:10px;}.dust-collection-controller-maintenance .chart-label{ flex:0 0 42%; font-size:14px; line-height:2; color:#44576a;}.dust-collection-controller-maintenance .chart-track{ flex:1 1 auto; height:12px; background:#e6eef6; border-radius:6px; overflow:hidden;}/* 关键修改:柱状条不再依赖 color-mix,纯色兜底 标准渐变 */.dust-collection-controller-maintenance .chart-bar{ height:12px; border-radius:6px; background-color: #146fb6; background-image: linear-gradient(90deg, #8ec2ec, #146fb6); transition:width 0.3s ease;}.dust-collection-controller-maintenance .chart-val{ flex:0 0 44px; text-align:right; font-size:14px; line-height:2; font-weight:700; color:var(--accent); font-variant-numeric:tabular-nums;}.dust-collection-controller-maintenance .bar-a{width:34%;}.dust-collection-controller-maintenance .bar-b{width:26%;}.dust-collection-controller-maintenance .bar-c{width:18%;}.dust-collection-controller-maintenance .bar-d{width:13%;}.dust-collection-controller-maintenance .bar-e{width:9%;}.dust-collection-controller-maintenance .timeline{ counter-reset:step; margin:20px 0 10px; border-left:2px solid #b3d2ea; padding-left:26px;}.dust-collection-controller-maintenance .step{ position:relative; counter-increment:step; margin-bottom:18px;}.dust-collection-controller-maintenance .step::before{ content:counter(step); position:absolute; left:-40px; top:2px; width:26px; height:26px; border-radius:50%; background:var(--accent); color:#ffffff; font-size:14px; line-height:26px; text-align:center; font-weight:700;}.dust-collection-controller-maintenance .step h3{ margin-top:0; padding-left:0;}.dust-collection-controller-maintenance .step h3::before{ display:none;}.dust-collection-controller-maintenance .faq{ background:#ffffff; border:1px solid #e4ebf2; border-radius:10px; padding:6px 18px 4px; margin:18px 0; box-shadow:0 6px 16px rgba(27,37,49,0.06);}.dust-collection-controller-maintenance .article-section table{ display:table!important;}.dust-collection-controller-maintenance .article-section thead{ display:table-header-group!important;}.dust-collection-controller-maintenance .article-section tbody{ display:table-row-group!important;}.dust-collection-controller-maintenance .article-section tr{ display:table-row!important;}.dust-collection-controller-maintenance .article-section th{ display:table-cell!important;}.dust-collection-controller-maintenance .article-section td{ display:table-cell!important;}.dust-collection-controller-maintenance table{ width:100%; border-collapse:collapse; margin:18px 0 20px; font-size:14px; line-height:2;}.dust-collection-controller-maintenance th{ font-weight:bold; border:1px solid #cccccc; padding:8px; background:#eef4fa; color:var(--text); text-align:left;}.dust-collection-controller-maintenance td{ border:1px solid #cccccc; padding:8px; color:var(--text); vertical-align:top;}.dust-collection-controller-maintenance tr:nth-child(even) td{ background:#f7fafd;}.dust-collection-controller-maintenance tr:first-child td{ background:#dfeef9; font-weight:700; color:var(--accent); letter-spacing:0.02em;}.dust-collection-controller-maintenance td:first-child{ font-weight:600; color:#22303d; background:#eef6fc;}.dust-collection-controller-maintenance tr:hover td{ background:#e8f2fa;}.dust-collection-controller-maintenance caption{ caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; text-align:left;}@media (max-width:768px){ .dust-collection-controller-maintenance .article-section{ padding:0 14px; } .dust-collection-controller-maintenance h2{ font-size:20px; margin-top:40px; } .dust-collection-controller-maintenance h2::before{ font-size:26px; } .dust-collection-controller-maintenance .lede{ font-size:16px !important; } .dust-collection-controller-maintenance .metric-row{ flex-direction:column; } .dust-collection-controller-maintenance .duo{ grid-template-columns:1fr; } .dust-collection-controller-maintenance .chart{ width:100%; padding:12px 10px; } .dust-collection-controller-maintenance .chart-row{ flex-wrap:wrap; } .dust-collection-controller-maintenance .chart-label{ flex:1 1 100%; font-size:14px; } .dust-collection-controller-maintenance .chart-track{ flex:1 1 70%; } .dust-collection-controller-maintenance table{ font-size:14px; } .dust-collection-controller-maintenance .keyband strong{ font-size:18px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#146FB6;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#146FB6}.pc-cta{color:#146FB6!important}
EN SAVOIR PLUS
Pourquoi le contrôle de plusieurs polluants est plus difficile qu’il n’y paraît Les fours et chaudières industriels rejettent rarement un seul polluant. Leurs gaz d'échappement contiennent généralement du dioxyde de soufre, des oxydes d'azote et des particules fines, souvent à haute température, dont la composition varie en fonction de la qualité du carburant et de la charge de fonctionnement. De nombreuses régions ont resserré leurs règles d’émission jusqu’à atteindre des niveaux ultra-bas, et les équipements plus anciens conçus pour traiter un polluant à la fois ont du mal à les respecter. Les ingénieurs d’usine sont généralement confrontés à trois pressions à la fois. L'empreinte est limitée, les délais de rénovation sont courts et les coûts d'exploitation doivent rester prévisibles pendant une décennie ou plus. Des épurateurs, réacteurs et filtres séparés peuvent atteindre les objectifs, mais chaque cuve supplémentaire apporte plus de conduits, plus de ventilateurs, plus de chute de pression et plus de boucles de contrôle à entretenir. 3 groupes de polluants traités dans une seule séquence de traitement 10 à 50 Plage de mg/Nm3 des limites courantes de particules et d'oxydes d'azote 90% élimination du soufre typique des étapes d'absorption bien contrôlées La lutte contre plusieurs polluants crée également des problèmes d’interaction. La poussière qui atteint un catalyseur peut masquer sa surface active. Les gaz acides qui s'échappent de l'élimination en amont peuvent corroder les équipements en aval. Le séquençage compte autant que les technologies individuelles choisies. Dans un système bien conçu, l’ordre de traitement est une décision technique à part entière, et non pas simplement un choix d’agencement. À l’intérieur de la séquence de traitement A tour intégrée de désulfuration et de dénitrification des gaz de combustion place l'absorption des gaz acides, la réduction des oxydes d'azote et la capturer de la poussière dans une seule coque verticale. Le gaz entre par la section inférieure, monte à travers des zones successives et sort par une cheminée dimensionnée pour le débit et la température de sortie requis. Le fait de conserver les étages dans une seule structure raccourcit les conduits internes et réduit le nombre de points où des fuites ou des pertes de chaleur peuvent se produire. Étape d'absorption des gaz acides L'absorption élimine le dioxyde de soufre en mettant le gaz en contact avec un sorbant alcalin, généralement une suspension ou une poudre sèche injectée dans le flux gazeux. L'efficacité de l'élimination dépend de la réactivité du sorbant, du rapport molaire du sorbant au soufre capturé et du temps de séjour dans la zone de contact. Les systèmes bien contrôlés utilisés dans les services industriels courants dépassent souvent les 90 pour cent d'élimination. Étape de réduction des oxydes d'azote La dénitrification repose généralement sur une réduction catalytique sélective ou une réduction sélective non catalytique, à l'aide d'un agent réducteur tel que l'ammoniac ou l'urée. Les voies catalytiques nécessitent une fenêtre de température définie, généralement comprise entre 300 et 400 degrés Celsius environ, selon la formulation du catalyseur. Les voies non catalytiques nécessitent des températures plus élevées et tolèrent moins de variations de fonctionnement. Placer cette étape à l’intérieur de la tour permet au concepteur d’adapter la fenêtre de réaction au profil réel de température du gaz. Étape de capture des particules La filtration sur tissu ou la filtration assistée électrostatique capte les poussières fines qui survivent aux étapes précédentes. Maintenir une faible charge de poussière avant la zone du catalyseur protège l'activité du catalyseur et prolonge sa durée de vie. C'est pourquoi l'étape particulaire est souvent positionnée en pensant au catalyseur plutôt que traitée comme un polissage final. Séquence de traitement dans une tour Gaz de combustion entrée Gaz acide absorption Oxyde d'azote réduction Particules capture Le gaz propre sort par la cheminée dans les limites des spécifications de sortie Adaptation de la tour à différents fours et chaudières Il n’existe pas deux sources de combustion qui produisent des gaz d’échappement identiques. Le volume de gaz, la température, la nature de la poussière et le type de combustible influencent tous les choix de conception les plus importants. Le tableau ci-dessous propose des plages indicatives pour un dépistage précoce. La conception finale dépend toujours des données mesurées du projet. Demande Volume de gaz typique Température du gaz Principal souci de conception Accent sur la conception Four à chaux 50 000 à 250 000 Nm3/h 120 à 250 degrés Celsius Charge élevée de poussière alcaline Pré-dépoussiérage et manipulation des absorbants Four à ciment 150 000 à 600 000 Nm3/h 200 à 350 degrés Celsius Grandes variations de volume et de température Fenêtre du catalyseur et dosage des réactifs Four métallurgique 80 000 à 400 000 Nm3/h 150 à 300 degrés Celsius Composition polluante variable Contrôle flexible et résistance à la corrosion Chaudière industrielle 20 000 à 200 000 Nm3/h 120 à 220 degrés Celsius Mélange de polluants défini par type de carburant Encombrement compact et suivi de charge Les unités alimentées au charbon produisent généralement les charges de soufre les plus élevées, tandis que les unités alimentées au gaz mettent l'accent sur le contrôle des oxydes d'azote. Les chaudières à biomasse introduisent des espèces alcalines et chlorées qui influencent la sélection du catalyseur et le choix des matériaux. L'analyse du carburant doit donc faire partie de chaque exercice de sélection. Objectifs d’émissions ultra-faibles et comment ils sont vérifiés Les limites d’émission ultra-faibles sont écrites sous forme de valeurs de concentration corrigées par rapport à un niveau d’oxygène de référence. Une référence couramment citée pour les sources combinées fixe les particules à 10 mg/Nm3, le dioxyde de soufre à 35 mg/Nm3 et les oxydes d'azote à 50 mg/Nm3. Les références diffèrent selon la région et le secteur, de sorte que la norme en vigueur doit toujours être confirmée avant le début de la conception. Exemples de références d'émissions ultra-faibles en mg/Nm3 10 35 50 Particules importe Soufre dioxyde Azote oxydes Des plantes qui soutiennent émissions ultra faibles les résultats les vérifient généralement de manière structurée plutôt que de s’appuyer sur un seul test. La vérification comprend généralement : Surveillance continue des émissions au niveau de la cheminée, appuyée par des analyseurs calibrés et des contrôles réguliers de dérive. Tests périodiques de pile par des tiers à des points de charge définis qui représentent un fonctionnement normal et maximal. Enregistrements enregistrés du dosage des réactifs et de l'activité du catalyseur qui relient les intrants chimiques aux résultats mesurés. Mesures de base documentées avant et après toute modification, afin que les changements de performances puissent être retracés. La correction de l'oxygène mérite une attention particulière lors du reporting. Une concentration qui semble conforme à un niveau de référence peut paraître différente à un autre, les méthodes de calcul doivent donc être convenues avec l'autorité avant la mise en service. Tour intégrée ou unités séparées : peser les compromis Empreinte et travaux de génie civil Une structure intégrée verticale nécessite généralement moins de surface au sol qu’une rangée de navires séparés reliés par de longs conduits. Cela est particulièrement important dans les rénovations où les bâtiments existants limitent l’expansion. Les charges des fondations et le support structurel doivent cependant être évalués avec soin, car une structure haute et concentrée impose des exigences différentes au site. Complexité opérationnelle Moins d’interfaces signifie moins d’endroits où la logique de contrôle peut dériver. Un seul système intégré simplifie également la formation des opérateurs. Le contrepoint est qu'un problème dans une zone peut affecter l'ensemble de la séquence, de sorte que la planification de la redondance et l'accès à la maintenance deviennent plus importants. Facteur Tour intégrée Unités séparées Empreinte Disposition verticale compacte Réparti sur plusieurs navires Interfaces de contrôle Coordonné au sein d’un seul système Plusieurs interfaces à gérer Accès maintenance Concentré, nécessite une planification Réparti sur les unités Aptitude à la modernisation Solide là où l'espace est restreint Solide là où l'espace est généreux Idéal pour les conceptions intégrées : des sites contraints, des cibles polluantes combinées et des opérateurs qui valorisent une architecture de contrôle plus simple. Idéal pour les unités séparées : des sites dotés de suffisamment d'espace, des plans d'investissement par étapes et une forte préférence pour l'isolement de chaque étape du processus. Une liste de contrôle de sélection pratique Avant de comparer les offres, un acheteur ou un ingénieur doit être en mesure de répondre aux questions suivantes avec une précision raisonnable. Les données manquantes à ce stade conduisent souvent à des cotations révisées ultérieurement. Volume de gaz Concentrations d'entrée Plage de température Caractère de poussière Empreinte du site Fenêtre de panne Volumes de gaz normaux, minimum et pic, y compris le profil de charge sur un mois typique. Concentrations à l'entrée de dioxyde de soufre, d'oxydes d'azote et de poussière, avec variation saisonnière notée. Plage de température du gaz et toutes les sections où de la condensation pourrait se produire. Propriétés de la poussière telles que la taille des particules, l'alcalinité et le caractère collant, qui affectent la conception du filtre et du catalyseur. Surface au sol disponible, limites de hauteur et capacité des fondations à l'emplacement prévu. Chute de pression admissible du système, basée sur la capacité du ventilateur existant et les plans d'expansion futurs. Fenêtre d'arrêt planifiée et durée acceptable de toute interruption de production. Facteurs de coûts d'exploitation tout au long de la durée de vie de l'équipement Sur un horizon de dix ans, les coûts d'exploitation sont généralement dominés par quatre éléments : la consommation de réactifs, l'électricité pour les ventilateurs et les pompes, le remplacement du catalyseur et la main d'œuvre de maintenance. La chute de pression mérite une attention particulière, car chaque incrément supplémentaire de résistance augmente la demande de puissance du ventilateur aussi longtemps que le système fonctionne. Un exercice de planification utile compare au moins trois scénarios de fonctionnement : un cas de base à la charge nominale, un cas conservateur avec des concentrations d'entrée plus élevées et un cas à faible charge dans lequel le dosage des réactifs peut être surapprovisionné. Les équipes planifiant un rénovation de four et de chaudière constatent souvent que le cas de faible charge révèle les opportunités d'optimisation les plus utiles. Le coût du cycle de vie dépend moins du prix d’achat que de la fiabilité du système à rester dans sa fenêtre de fonctionnement. Efficacité des réactifs : un contrôle précis du dosage réduit la consommation sans sacrifier les performances d’élimination. Gestion du catalyseur : garder la poussière et les poisons loin du catalyseur prolonge sa durée de vie active. Puissance du ventilateur : les composants internes à faible résistance et la distribution de gaz bien planifiée réduisent la consommation d'électricité. Foire aux questions Q1 : Une tour intégrée coûte-t-elle toujours moins cher que des unités séparées ? Pas toujours. Une structure intégrée peut réduire les conduits, les fondations et le matériel de contrôle, mais le coût en capital dépend des conditions du site, du choix des matériaux et de la capacité de traitement requise. La comparaison la plus fiable provient d'une estimation côte à côte couvrant la construction, l'installation, les coûts d'exploitation et la maintenance sur la durée de vie prévue. Q2 : De combien d’espace une rénovation nécessite-t-elle généralement ? Les besoins en espace varient en fonction du volume de gaz et du nombre d'étapes de traitement incluses. Les conceptions verticales compactes sont souvent choisies là où la surface au sol est limitée. Les premières études d'aménagement devraient vérifier la hauteur de la tour, l'accès pour la maintenance, la portée de la grue et l'espace libre par rapport aux structures existantes avant de passer toute commande d'équipement. Q3 : Combien de temps dure habituellement un catalyseur de dénitrification ? La durée de vie du catalyseur dépend de la charge de poussière, de la stabilité de la température, de la teneur en poison du carburant et de la fréquence des cycles thermiques. De nombreuses installations prévoient un remplacement ou une régénération sur plusieurs années, avec des performances vérifiées régulièrement. Le suivi de l'activité par rapport aux valeurs de conception permet de prédire le bon timing et d'éviter les arrêts imprévus. Q4 : Une tour peut-elle gérer une charge élevée de poussière provenant des processus de chaux ou de ciment ? Une charge élevée de poussière est gérable lorsqu’une étape de prétraitement élimine la fraction grossière avant les étapes réactives. L’étape de capture des particules traite ensuite les matières fines restantes. La conception du prétraitement doit refléter la chimie de la poussière, car les particules collantes ou alcalines se comportent différemment des particules inertes. Q5 : Qu'arrive-t-il aux performances lors des changements de charge ? Volume de gaz and temperature shift with load, which changes residence time and the reaction window. Good designs use control logic that adjusts reagent dosing and monitors outlet concentrations continuously. Operators should confirm that the system holds compliance across the full operating range, not only at design load. Q6 : Quelles informations un fournisseur doit-il demander avant de proposer une conception ? Une proposition complète nécessite des plages de volumes de gaz, des concentrations de polluants à l'entrée, des profils de température, des caractéristiques de poussière, des dimensions du site, une chute de pression admissible, la norme d'émission en vigueur et la fenêtre de panne prévue. Fournir ces informations dès le début raccourcit le cycle de conception et réduit le risque de révisions coûteuses ultérieurement. .section-block{margin-bottom:40px;font-family:'Segoe UI', Roboto, 'Helvetica Neue', sans-serif;font-weight:400;line-height:2;color:#1f2d3d}.section-block h2{font-size:20px;font-weight:700;text-align:left;margin-bottom:10px;padding-bottom:8px;background:linear-gradient(90deg,#146fb6,#7cc4f0) left bottom / 100% 3px no-repeat}.section-block h3{font-size:18px;font-weight:700;text-align:left;margin-top:5px;margin-bottom:5px;color:#146fb6;padding-left:12px;border-left:4px solid #146fb6}.section-block h4{font-size:16px;font-weight:500;text-align:left;margin:0 0 5px;color:#0f4f85}.section-block p{font-size:16px;margin-bottom:5px}.section-block ul,.section-block ol{margin-top:8px;margin-bottom:8px;padding-left:4px}.section-block ul li{list-style-type:disc;list-style-position:inside}.section-block ol li{list-style-type:decimal;list-style-position:inside}.section-block li{font-size:16px}.section-block strong{font-weight:500;font-size:inherit}.section-block a{color:#146fb6;text-decoration:none;border-bottom:2px solid #7cc4f0}.section-block .stat-row{display:flex;gap:12px;flex-wrap:wrap;margin:12px 0}.section-block .stat-card{flex:1 1 160px;background:linear-gradient(135deg,#146fb6,#3b93d6);color:#fff;border-radius:12px;padding:14px 16px;box-shadow:0 6px 16px rgba(20,111,182,0.25)}.section-block .stat-num{display:block;font-size:20px;font-weight:700;line-height:1.4}.section-block .stat-label{display:block;font-size:14px;line-height:1.6}.section-block .highlight-quote{margin:12px 0;padding:12px 16px;background:linear-gradient(90deg,#eaf4fc,#f7fbfe);border-left:5px solid #146fb6;border-radius:0 10px 10px 0}.section-block .highlight-quote p{margin:0;color:#0f4f85}.section-block .tag{display:inline-block;font-size:14px;padding:2px 12px;margin:3px 6px 3px 0;border-radius:20px;background:#e3f0fa;color:#146fb6;border:1px solid #bcdcf2}.section-block .spec-table{width:100%;border-collapse:collapse;margin:12px 0;box-shadow:0 4px 14px rgba(20,111,182,0.10);border-radius:10px;overflow:hidden}.section-block .spec-table th,.section-block .spec-table td{font-size:16px;text-align:center;padding:10px 8px;border-bottom:1px solid #d6e6f3;line-height:1.6}.section-block .spec-table th{background:linear-gradient(135deg,#146fb6,#3b93d6);color:#fff;font-weight:500}.section-block .spec-table tr:nth-child(even) td{background:#f5faff}.section-block .faq-item{background:#f7fbfe;border:1px solid #d6e6f3;border-left:4px solid #146fb6;border-radius:10px;padding:12px 16px;margin:8px 0}.section-block .svg-wrap{margin:14px 0;background:#fbfdff;border-radius:12px;padding:10px;border:1px solid #e1edf7}.section-block svg{width:70%;height:auto;display:block}.section-block svg .svg-title{font-size:16px;font-weight:500;fill:#0f4f85}.section-block svg .svg-text{font-size:14px;fill:#ffffff}.section-block svg .svg-dark{font-size:14px;fill:#1f2d3d}.section-block svg .flow-line{stroke:#146fb6;stroke-width:2}.section-block svg .flow-arrow{fill:#146fb6}
EN SAVOIR PLUS