Un test de cheminée pour une batterie de four à coke renvoie 11,4 % de CO2 et 2,8 % d'O2 sur une base sèche, mais le système de traitement des fumées a été conçu autour de 9,0 % de CO2 et 4,5 % d'O2. L'alimentation en réactifs doit maintenant être redimensionnée et le volume du catalyseur SCR augmenté, ce qui ajoute des semaines d'arrêt. C'est le coût du traitement du composition des gaz de combustion des fours à coke comme une hypothèse plutôt que comme une donnée de conception mesurée.
Ce guide présente la référence du gaz brut, les chiffres des gaz de combustion post-combustion et le lien direct entre chaque composant mesuré et l'équipement de purification sélectionné pour une cokerie. Il est destiné aux ingénieurs d'usine, aux responsables EHS et aux concepteurs EPC qui ont besoin d'une base défendable pour leurs travaux de contrôle des émissions.
Le gaz brut de four à coke et les gaz de combustion ne sont pas le même flux
Le gaz brut de cokerie est le gaz combustible extrait de la chambre de cokéfaction, tandis que les gaz de combustion de cokerie sont les gaz d'échappement produits lorsque ce combustible brûle dans les parois chauffantes de la batterie, et les deux flux nécessitent des cadres analytiques totalement différents.
Le COG brut quitte les fours à environ 700-800 °C et transporte de l'hydrogène, du méthane, du monoxyde de carbone, des hydrocarbures C2, des vapeurs de goudron, des aromatiques BTX, du naphtalène, du sulfure d'hydrogène et de l'ammoniac. Il a un pouvoir calorifique de 17 à 19 MJ/Nm3, il est toxique, il est explosif dans l'air entre environ 4 % et 30 % en volume et il doit passer par une séparation des goudrons, un lavage à l'ammoniac et une désulfuration avant d'être cuit. Après l'usine de sous-produits, le carburant propre conserve le caractère riche en hydrogène qui définit son comportement de combustion.
Définition
Les gaz de combustion des fours à coke sont les gaz d'échappement produits lorsque des gaz de four à coke nettoyés ou bruts sont brûlés dans les conduits de chauffage d'une batterie à coke. Il contient principalement de l'azote, de la vapeur d'eau et du dioxyde de carbone, avec des concentrations mineures d'oxygène, de NOx, de SO2 et de particules solides.
Lorsque le combustible pénètre dans les conduits de chauffage, la combustion convertit les vecteurs énergétiques en produits stables : les espèces soufrées s'oxydent en SO2, l'azote de l'air de combustion le traverse en grande partie sous forme inchangée et la fraction hydrogène se transforme en vapeur d'eau. Le flux résultant est dominé par du gaz inerte, et c'est sur lui que le respect de l'environnement est mesuré.
Gaz brut de cokerie
Gaz combustible à 17-19 MJ/Nm3 avec H2 à 50-60 % et CH4 à 25-30 % ; toxique, explosif et nettoyé dans l’usine de sous-produits avant utilisation.
Gaz de combustion
Gaz de cheminée à 180-300 deg C avec N2 à 66-72 %, H2O à 15-20 % et CO2 à 6-9 % ; transporte les NOx, le SO2 et les particules vers le train de traitement.
Composition de référence des gaz de cokerie avant combustion
Le gaz de cokerie nettoyé comprend environ 50 à 60 % d'hydrogène, 25 à 30 % de méthane, 5 à 10 % de monoxyde de carbone, 2 à 3 % de dioxyde de carbone, 2 à 5 % d'azote et 1 à 3 % d'hydrocarbures et de gaz traces supérieurs en volume.
Le tableau ci-dessous montre un mélange représentatif de COG nettoyé. Le rapport H2/CH4 d'environ 2:1 est la valeur de combustible la plus importante car il contrôle la température de la flamme, la production de vapeur d'eau et la formation de NOx dans les conduits de chauffage.
Composition représentative du gaz de cokerie nettoyé, % volume
Les composants traces comptent plus que leur volume ne le suggère :
Le H₂S à 100-500 mg/Nm3 dans le COG nettoyé se convertit presque entièrement en SO₂ dans les gaz de combustion.
Le NH3 résiduel au-dessus de 50 mg/Nm3 devient de l'azote lié au carburant et augmente la référence de NOx.
Le brouillard de goudron et le naphtalène transportent des particules de carbone dans la flamme et créent des risques de dépôt sur les surfaces de transfert de chaleur.
78-88% du COG nettoyé est de l’hydrogène et du méthane. C'est pourquoi les flammes COG dépassent la température adiabatique de 1 800 degrés Celsius et pourquoi les gaz de combustion contiennent plus de 18 % de vapeur d'eau.
Composition des gaz de combustion des fours à coke après combustion : les chiffres qui comptent
Lorsque le gaz de cokerie est allumé avec 5 à 15 % d'air en excès, les gaz de combustion contiennent environ 66 à 72 % d'azote, 15 à 20 % de vapeur d'eau, 6 à 9 % de dioxyde de carbone et 1,5 à 4 % d'oxygène sur une base humide, avec des NOx entre 100 et 350 mg/Nm3 et des particules entre 10 et 80 mg/Nm3.
Plages typiques de composition des gaz de combustion des fours à coke basées sur les données de combustion IFRF et les mesures publiées des cheminées. | Paramètre | Base humide | Base sèche | Remarques |
| N2 | 66-72% | 77-82% | De l'azote de l'air de combustion |
| H2O | 15-20% | n/a | De la combustion de H2 et CH4 |
| CO2 | 6-9% | 7,5-10,5% | Du carbone dans le carburant |
| O2 | 1,5-4% | 1,8-4,5% | Plage de contrôle de l'excès d'air |
| NOx | 100-350mg/Nm3 | 100-400mg/Nm3 | Principalement NO, origine thermique |
| SO2 | 20-120mg/Nm3 | n/a | Cela dépend du glissement H2S |
| Particules | 10-80mg/Nm3 | n/a | Récupération de fines et aérosol sulfate |
Le NOx se forme par trois voies dans une flamme COG. Les NOx thermiques (Zeldovich) dominent car la flamme riche en hydrogène atteint des températures adiabatiques élevées. Des NOx rapides se forment dans la fine zone post-flamme où les radicaux d'hydrocarbures réagissent avec l'azote, et des NOx de carburant apparaissent chaque fois que l'ammoniac ou le HCN survivent à l'usine de sous-produits. Dans une batterie qui fonctionne bien, les NOx thermiques représentent plus de 80 % du total.
1 800 degrés Celsius
Température de flamme adiabatique lors d'une combustion COG quasi-stoechiométrique
18%
Part typique de la vapeur d'eau dans les gaz de combustion humides des fours à coke
100-350
mg/Nm3 NOx mesurés avant toute étape de dénitrification
Point de rosée acide
À 15-20 % de vapeur d'eau, même 5-10 mg/Nm3 de SO3 pousse le point de rosée acide au-dessus de 130 degrés C. Toute surface en dessous de cette température - tubes économiseurs, trémies à manches, pales de ventilateur ID - condense l'acide sulfurique et se corrode.
Chaque composant mesuré des gaz de combustion dicte une décision de traitement spécifique : la charge de particules sélectionne le dépoussiéreur, le SO2 sélectionne le réactif de désulfuration et la qualité du matériau, les NOx sélectionnent le volume du catalyseur SCR et la vapeur d'eau dicte la gestion de la température.
Particules : dimensionnement du dépoussiéreur à manches et médias filtrants
Des charges de poussière de 10 à 80 mg/Nm3 à des températures de gaz de combustion de 180 à 300 °C sont normalement traitées par un dépoussiéreur à manches à jet pulsé. PPS estimé est le média par défaut ; Des membranes PTFE sont ajoutées lorsque la charge de SO2 augmente le point de rosée acide proche de la température de fonctionnement. Les conseils disponibles sur sélection de filtres à manches pour gaz de combustion industriels montre comment le choix du média suit la lecture de l'analyse des gaz.
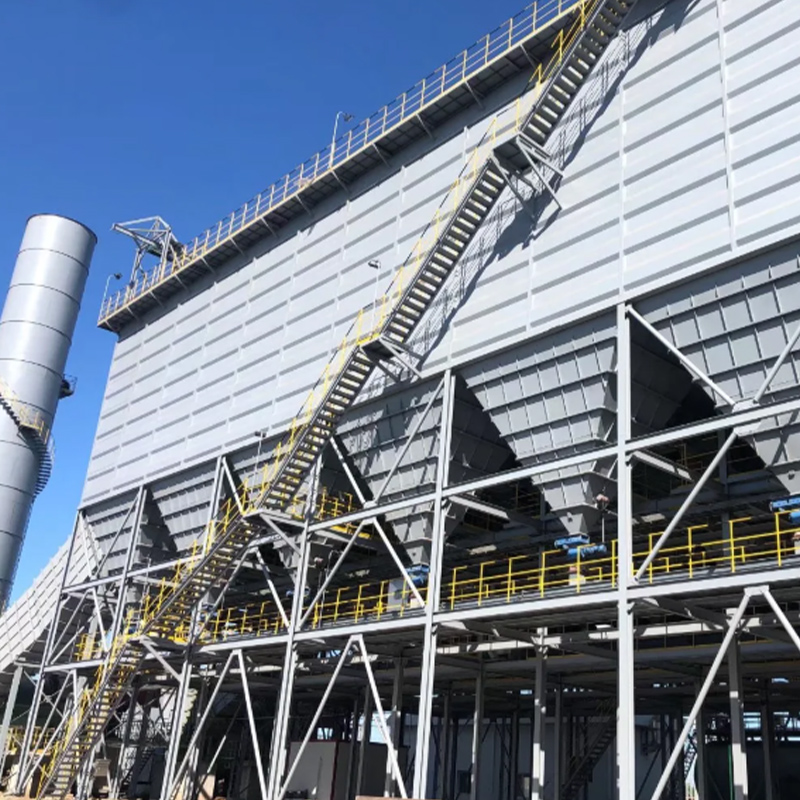
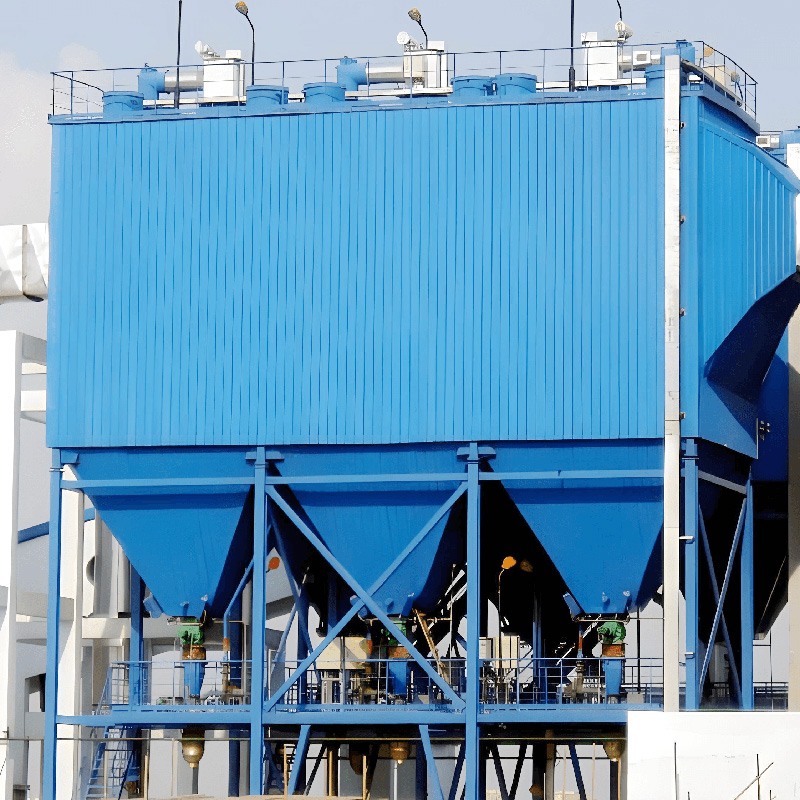
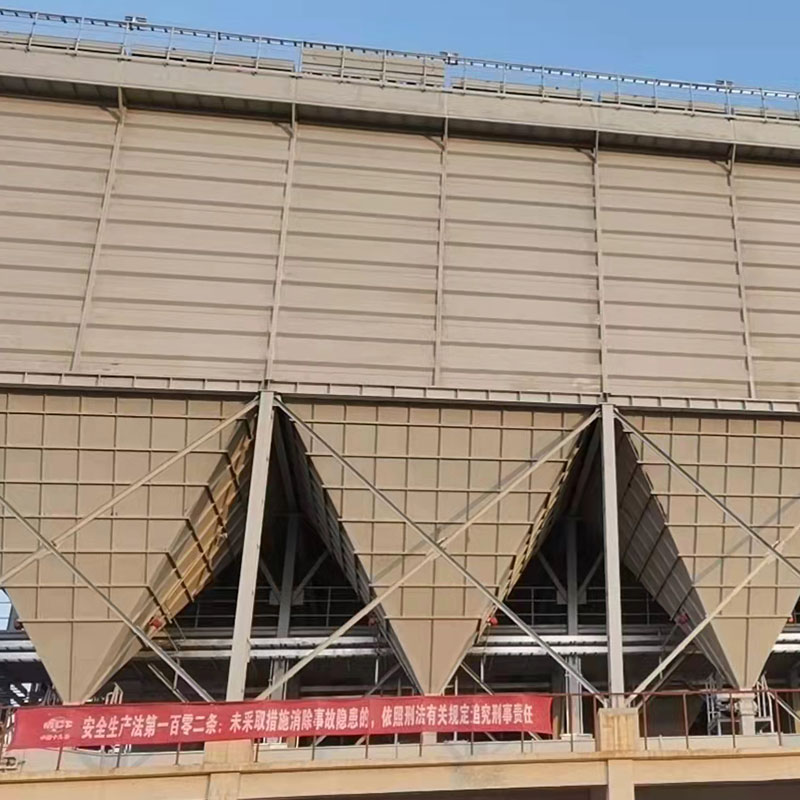 Collecteur de poussière à sac à jet pulsé basse pression pour gaz de combustion à haute température Ce dépoussiéreur gère des charges de poussière jusqu'à 80 mg/Nm3 à 180-300°C, en utilisant du feutre PPS ou des membranes PTFE pour des conditions de point de rosée acide, garantissant des émissions de sortie inférieures à 8 mg/Nm3. Voir le produit →
Particules fines et brouillard acide après désulfuration
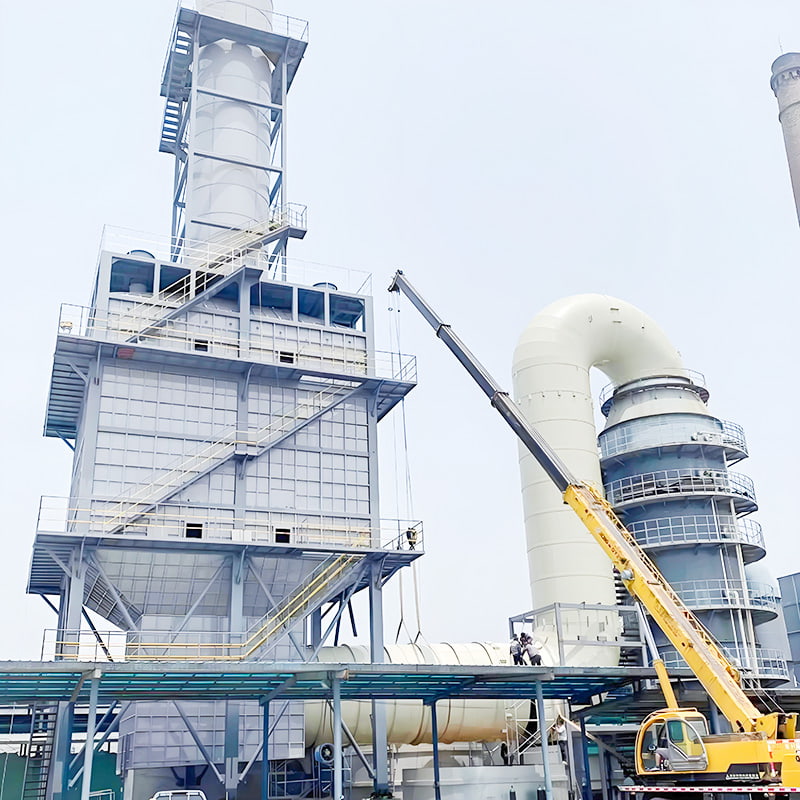
Une tour de désulfuration humide élimine le SO2 mais sature le flux d'humidité et génère un brouillard de sulfate submicronique. Un précipitateur électrostatique humide en nid d'abeille vertical en aval élimine ces gouttelettes ; sans cela, les limites d'opacité ne sont pas respectées même lorsque la lecture de poussière basée sur la masse est inférieure à la limite. Anhui Tiankang Environmental Technology Co., Ltd., un fournisseur de systèmes de traitement des gaz de combustion industriels, propose cette configuration ESP humide pour les cokeries qui nécessitent une voie de conformité à faible risque pour l'ensemble du train de gaz de combustion.
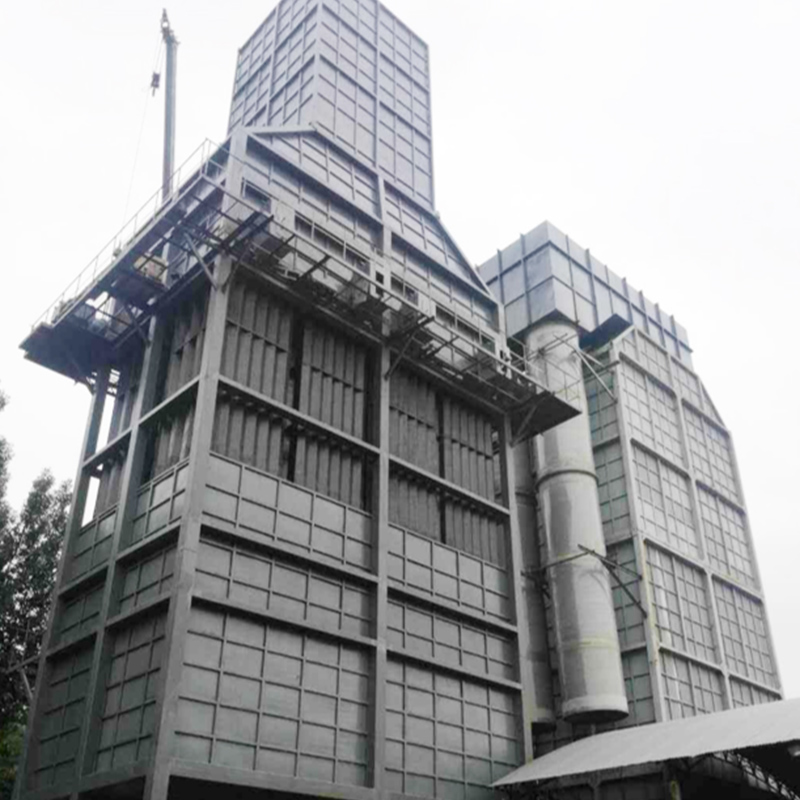 Précipitateur électrostatique humide vertical en nid d'abeille pour gaz saturés Positionné après une tour de désulfuration humide, cet ESP humide élimine le brouillard de sulfate submicronique et l'humidité, atteignant une poussière de sortie inférieure à 5 mg/Nm3 pour respecter les limites d'opacité de manière fiable. Voir le produit →
SO2 et gaz acides : choix de réactifs et métallurgie
Le SO2 à 20-120 mg/Nm3 est normalement éliminé avec un épurateur à base de calcaire-gypse ou d'ammoniac. Les données de composition déterminent davantage les spécifications des matériaux que la chimie des réactifs : la teneur en chlorure et en SO3 détermine si de l'acier au carbone, du plastique renforcé de fibres ou des composants internes recouverts de C276 sont requis dans le conduit de sortie et la cheminée.
NOx : le volume du catalyseur SCR est corrigé pour H2O et O2
Le réacteur SCR est dimensionné à partir des valeurs d'entrée NOx, O2 et H2O. La vapeur d'eau à 15-20 % entre en compétition avec les NOx pour les sites actifs sur le catalyseur à base de vanadium, de sorte que le volume doit être corrigé en fonction de l'humidité réelle des gaz de combustion au lieu des valeurs par défaut de la chaudière à air. Une lecture d'O2 de seulement 1,5 à 4 % maintient le catalyseur actif mais ralentit le taux de réduction du NO à l'extrémité inférieure de la plage.
Émissions fugitives : captage à la source
La pile de batteries n’est pas le seul point d’émission. La réception du charbon, les convoyeurs à bande, le transport du coke et les fuites dans les portes des fours génèrent des panaches de poussière intermittents qui sont moins coûteux à capturer qu'à nettoyer après coup. Une hotte fermée par une ceinture à chaque point de transfert, canalisée vers un dépoussiéreur central, maintient la poussière de charbon pulvérisée hors de l'atmosphère du lieu de travail et hors du toit de la batterie.
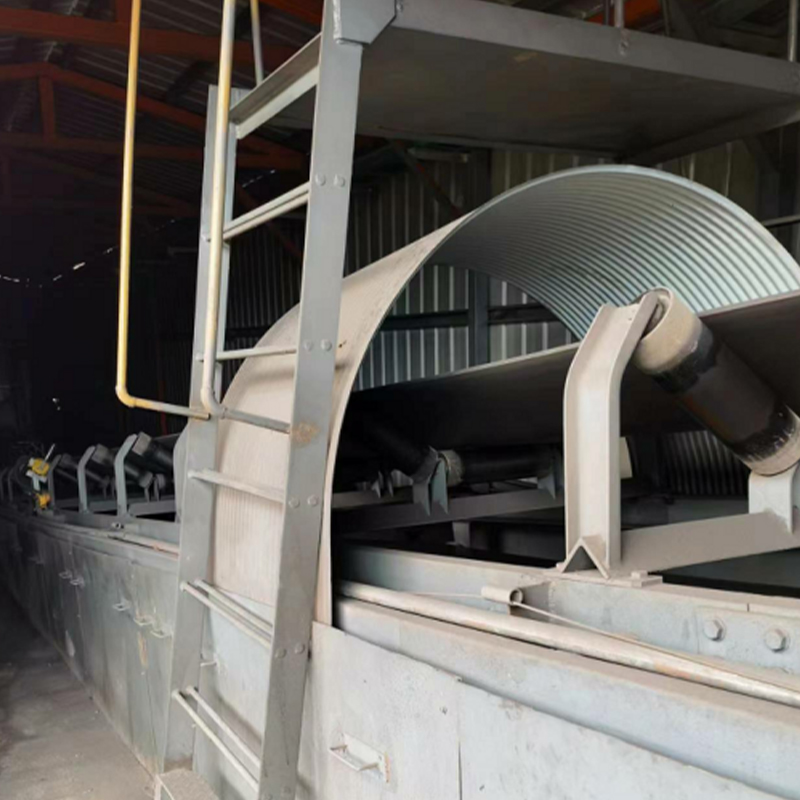
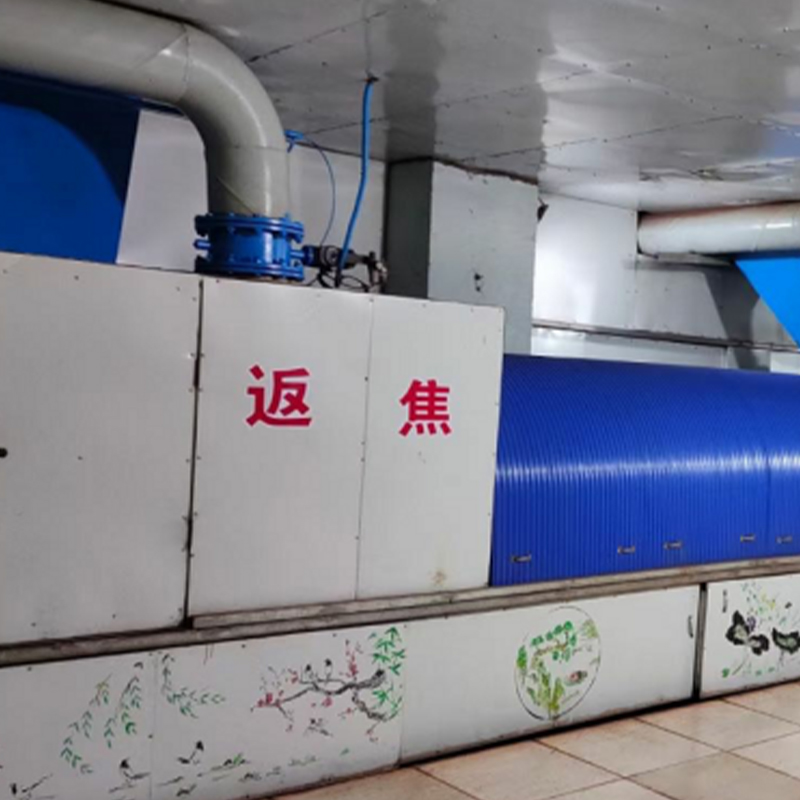 Capot fermé par courroie pour la capture de la poussière du convoyeur Une enceinte complète avec des connexions latérales souples qui s'adaptent à la largeur et à l'affaissement de la bande, capturant la poussière de charbon aux points de transfert et empêchant les panaches sur le lieu de travail, acheminées vers un dépoussiéreur central. Voir le produit →
La chaîne de traitement est le miroir de la feuille de mesure. Si l'analyse des gaz de combustion manque de données sur le SO3, l'ammoniac ou le brouillard condensé, la conception ne prendra pas en compte l'ESP humide, le revêtement résistant à la corrosion ou le bypass SCR - et les rénovations sont toujours plus coûteuses que l'installation d'origine.
Un protocole de terrain pour mesurer la composition des gaz de combustion des fours à coke
Une base de conception défendable commence par un test de cheminée qui mesure la composition des gaz secs, l'humidité, les NOx, le SO2, le SO3 et les particules au niveau de la pile de batteries sur au moins deux cycles complets de cokéfaction, y compris les pics de charge et de poussée.
Cartographiez la grille d'échantillonnage au niveau de la cheminée selon la méthode 1 de l'US EPA afin que chaque point de traversée représente une surface égale du conduit de fumée.
Effectuez un échantillonnage de particules isocinétiques avec la méthode 5 ou 17 de l'US EPA pour capturer les résidus grossiers et les matières condensables.
Analysez l'O2, le CO2, le CO et les NOx en continu avec un analyseur extractif calibré pour le niveau d'humidité attendu.
Piège le SO2 et le SO3 séparément ; la méthode de condensation contrôlée empêche le SO3 d'être absorbé dans l'eau condensée.
Mesurez l'humidité et le point de rosée acide directement avec une sonde d'équilibre au lieu de calculer la vapeur d'eau à partir de la seule analyse du carburant.
Valider chaque valeur mesurée par rapport à un bilan massique horaire carburant-gaz ; une analyse de gaz qui ne correspond pas à l'entrée de carburant est erronée quel que soit le certificat d'étalonnage de l'analyseur.
Alerte cycle
Ne faites pas la moyenne du test de cheminée sans séparer les phases de cokéfaction. Les NOx pendant la charge et la poussée peuvent atteindre 1,5 à 2 fois la valeur moyenne de la batterie, et une base de conception construite sur la moyenne échouera au test de permis au cours de la première semaine.
Foire aux questions
Quelle est la différence entre le gaz de cokerie et les gaz de combustion de cokerie ?
Le gaz de cokerie est un combustible riche en hydrogène produit lors de la carbonisation du charbon, tandis que les gaz de combustion de cokerie sont les gaz d'échappement de la combustion de ce combustible dans les conduits de chauffage de la batterie. Le carburant est toxique et explosif ; les gaz de combustion sont inertes mais transportent du NOx, du SO2 et des particules qui nécessitent un traitement.
Quelle quantité de CO2 y a-t-il dans les gaz de combustion des cokeries ?
Les gaz de combustion des cokeries contiennent environ 6 à 9 % de CO2 sur une base humide et 7,5 à 10,5 % sur une base sèche, en fonction du taux d'excès d'air et de la teneur en méthane du gaz combustible.
Pourquoi les gaz de combustion des cokeries contiennent-ils autant de vapeur d’eau ?
L’hydrogène représente 50 à 60 % du gaz de cokerie épuré. Lorsqu’il brûle, un volume de H2 produit un volume de vapeur d’eau, tandis que le méthane produit deux volumes par volume de carburant. Ensemble, ils poussent l'humidité des gaz de combustion à 15-20 %.
Le SO2 est-il toujours présent dans les gaz de combustion des cokeries ?
Oui, sauf si le gaz de cokerie est entièrement désulfuré en amont. Même après l'installation de l'usine à gaz, une certaine quantité de H2S reste et s'oxyde en SO2 dans les conduits de chauffage, produisant généralement 20 à 120 mg/Nm3 de SO2 dans les gaz de combustion.
En résumé : la fiche de composition des gaz de combustion constitue le modèle de tout investissement dans le contrôle des émissions dans une cokerie. Mesurez-le avant de dimensionner quoi que ce soit.


 English
 Français
 عربى
 简体中文