Comment les dépoussiéreurs à sac à jet pulsé basse pression répondent aux normes d'émissions ultra-faibles dans les opérations industrielles lourdes
MAISON / NOUVELLES / Actualités de l'industrie / Comment les dépoussiéreurs à sac à jet pulsé basse pression répondent aux normes d'émissions ultra-faibles dans les opérations industrielles lourdes
Comment les dépoussiéreurs à sac à jet pulsé basse pression répondent aux normes d'émissions ultra-faibles dans les opérations industrielles lourdes
Le défi du contrôle des poussières industrielles à haute température
Les installations industrielles fonctionnant à des températures extrêmes sont confrontées à un défi croissant en matière de conformité environnementale. Les normes réglementaires relatives aux émissions de particules se sont considérablement durcies au cours de la dernière décennie, de nombreuses régions imposant désormais des niveaux d'émission inférieurs à 10 mg/m³ pour les installations produisant de l'acier, du ciment, de la chaux et des métaux raffinés. Les méthodes traditionnelles de contrôle des poussières ont du mal à maintenir ces performances tout en gérant les conditions corrosives et thermiquement exigeantes inhérentes à ces processus.
Le problème principal comporte de multiples facettes : les gaz de combustion à haute température (souvent dépasser 200 °C), les particules fines (PM2,5 et plus petites), les composés chimiques corrosifs et les flux d'air volumétriques massifs créent un environnement dans lequel les systèmes de filtration conventionnels échouent rapidement. L'équipement se dégrade, les coûts de maintenance augmentent et la conformité devient incohérente.
C'est précisément pourquoi dépoussiéreur à impulsion basse pression Les systèmes sont devenus la norme de l'industrie pour les installations recherchant des solutions fiables et rentables qui comblent le fossé entre l'efficacité opérationnelle et la responsabilité environnementale.
Comprendre la technologie de collecte de poussière avec sac à jet pulsé basse pression
Ce qui rend l'approche basse pression fondamentalement différente
A dépoussiéreur L’utilisation de la technologie des jets pulsés basse pression représente une évolution significative par rapport aux systèmes haute pression antérieurs. Plutôt que d'utiliser des jets d'air comprimé intenses à 5-7 bars, cette approche fournit des impulsions contrôlées et précises à 1-2,5 bars, créant une dynamique opérationnelle complètement différente.
Le mécanisme fonctionne comme suit : les fumées pénètrent dans la chambre de filtration et traversent un ensemble de sacs filtrants cylindriques suspendus verticaux. À mesure que les particules s’accumulent sur la surface extérieure du filtre, la différence de pression augmente. À des intervalles déclenchés (ou lorsque la pression déclenchée un capteur), le système de contrôle actif une électrovanne, libérant une brève impulsion contrôlée d'air comprimé à l'intérieur du sac filtrant.
Cette impulsion basse pression crée une douce action de flux inverse qui émeut la poussière accumulée sans le choc violent des systèmes haute pression traditionnels. Les particules détachées tombent en cascade dans la trémie de collecte située en dessous.
Avantages techniques de la technologie d'impulsions basse pression
La méthodologie basse pression offre des avantages quantifiables dans plusieurs dimensions opérationnelles :
Extension de la durée de vie des sacs filtrants (généralement 3 à 5 ans contre 1 à 2 ans pour les systèmes haute pression), notamment la fréquence de remplacement des composants et les temps d'arrêt associés
Réduction de la consommation d'air comprimé de 30 à 50 % par rapport aux systèmes à jet pulsé conventionnels, améliorant directement l'efficacité énergétique opérationnelle
Contraintes mécaniques réduites sur les médias filtrants, permettant l'utilisation de matériaux plus délicats et à porosité plus fine qui capturent les particules plus petites
Signature auditive plus faible pendant le fonctionnement (important pour les installations situées à proximité de zones peuplées)
Compatibilité améliorée avec les matériaux filtrants sensibles à la chaleur, élargissant les options de matériaux pour les applications spécialisées
Un nettoyage plus visible et uniforme sur tous les sacs filtrants, garantissant des performances constantes dans tout le système
Architecture du système et des composants
Un système complet d'impulsions basse pression comprend plusieurs sous-systèmes intégrés fonctionnant en séquence coordonnée :
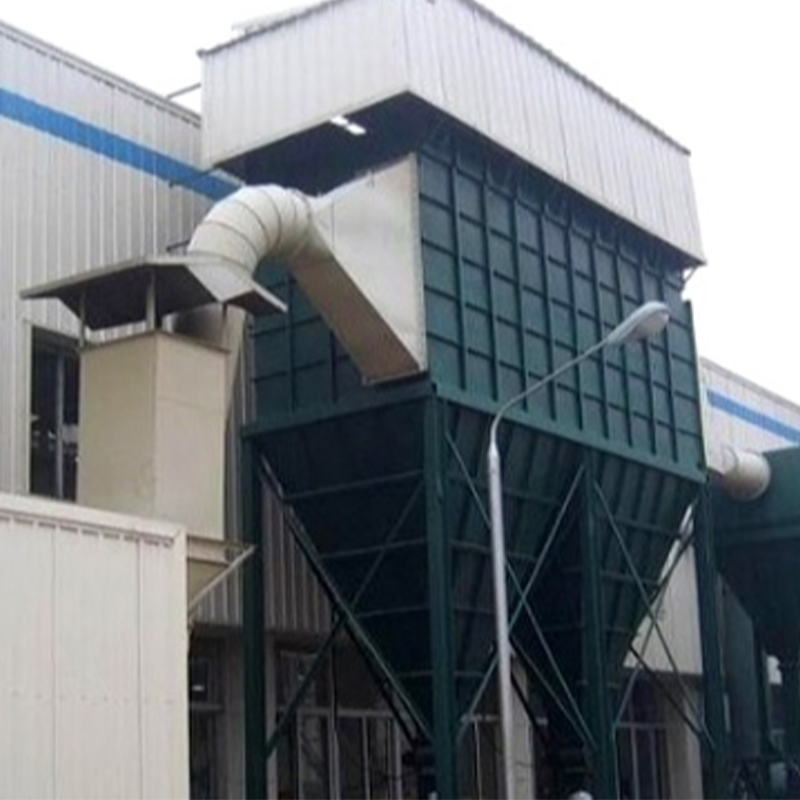
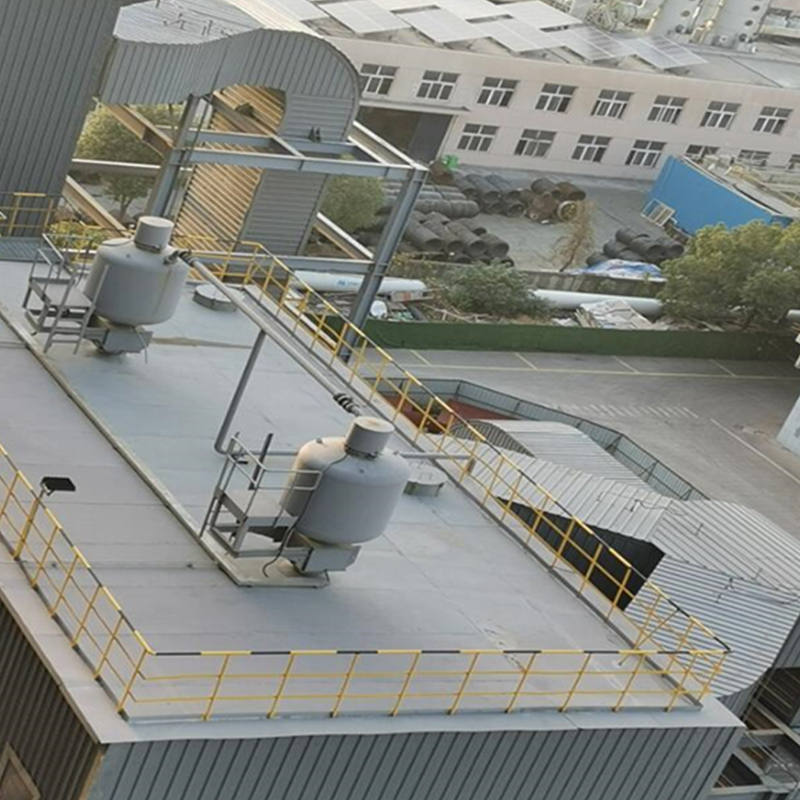
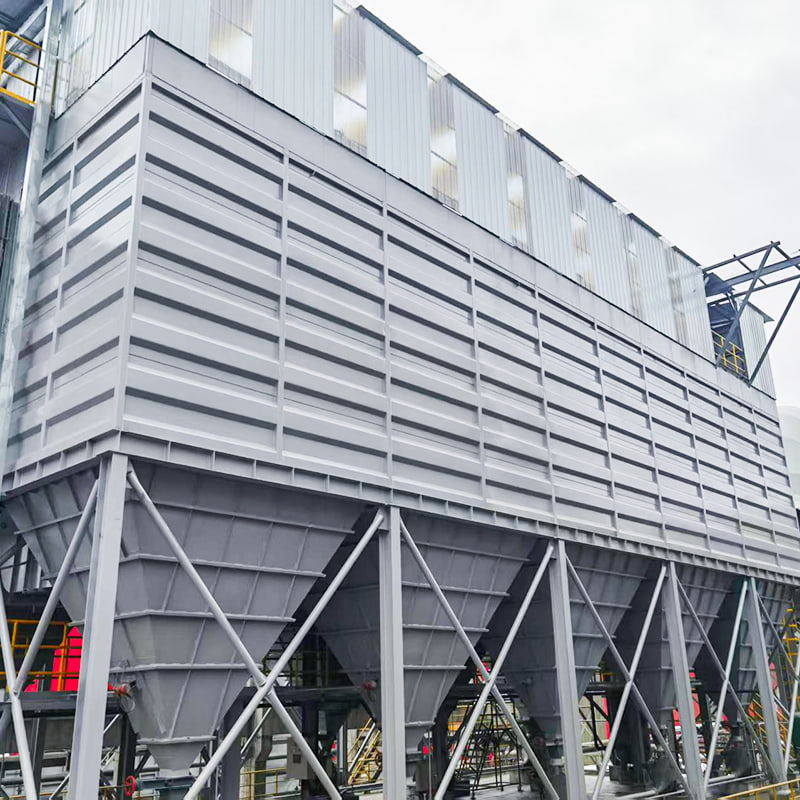
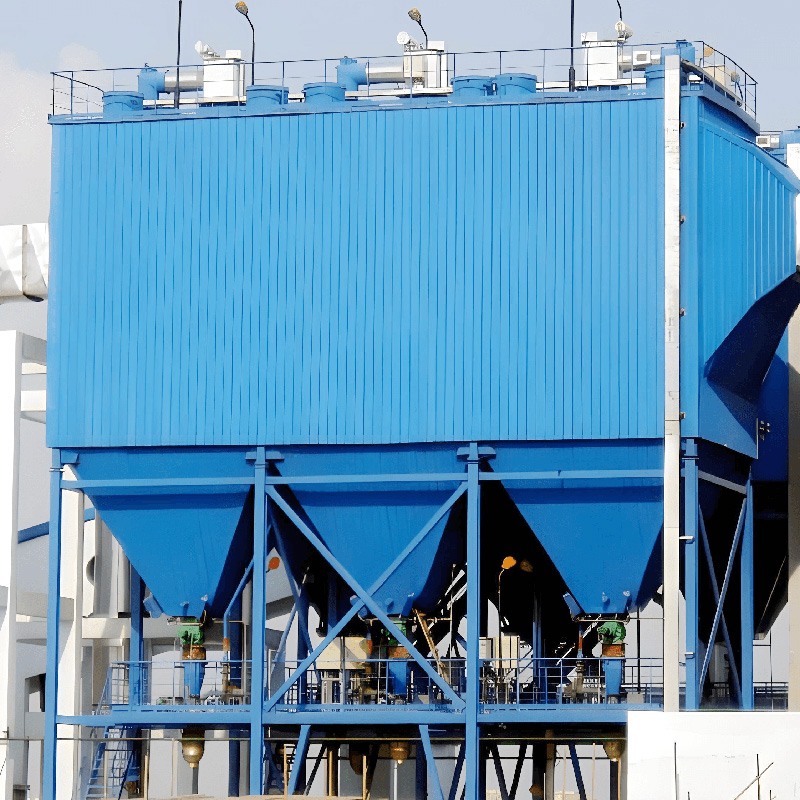
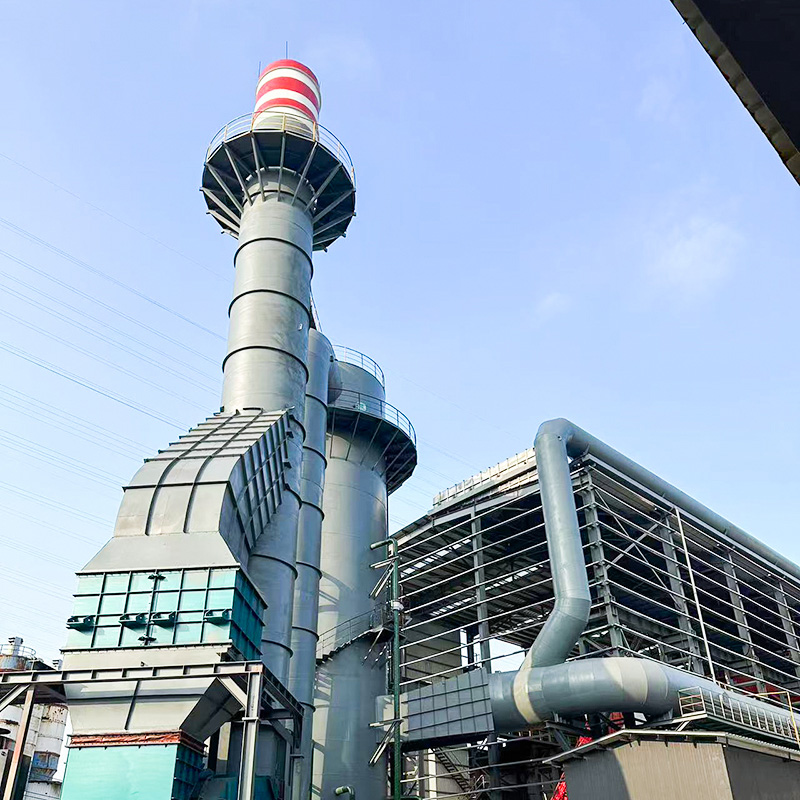
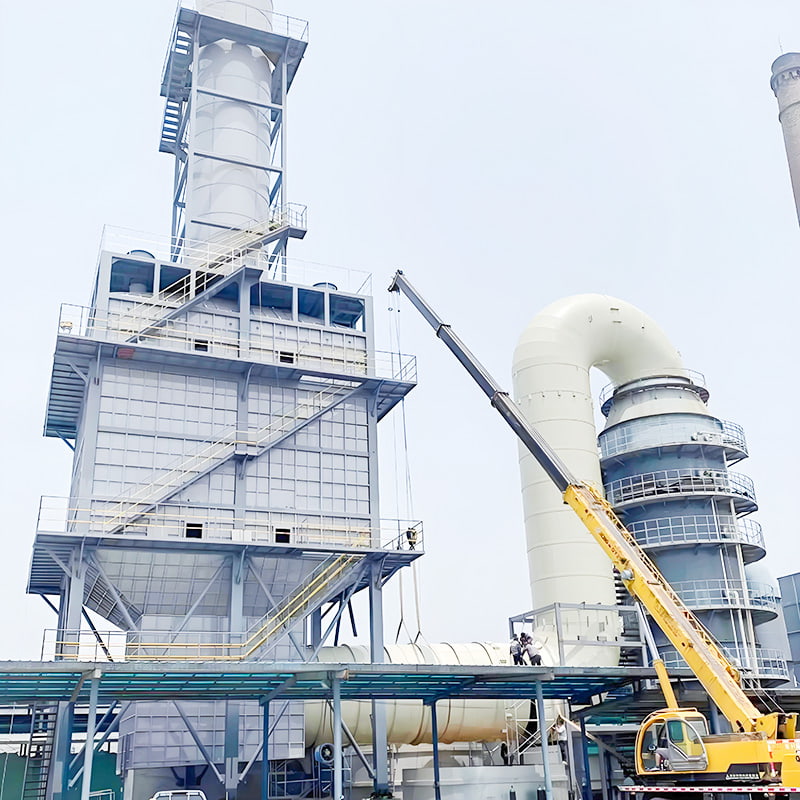
La chambre supérieure (ou chambre à gaz sales) reçoit les gaz de combustion provenant des cheminées d'échappement des procédés industriels. La chambre centrale abrite eux-mêmes les sacs filtrants, généralement construits à partir de matériaux synthétiques spécialisés comme le polyimide, le soufre de polyphénylène ou les composites enduits de PTFE. La chambre inférieure (ou section de trémie) collecte les particules de poussière déposées et les canalise vers des équipements de décharge tels que des sas rotatifs ou des convoyeurs vibrants.
Le système d'alimentation en air comprimé comprend un réservoir principal, un régulateur de pression, un groupe d'électrovannes et un collecteur de distribution. L'unité logique de contrôle surveille la différence de pression, la température et les paramètres opérationnels, ajustant automatiquement la fréquence et la durée des impulsions pour maintenir une efficacité de filtration optimale.
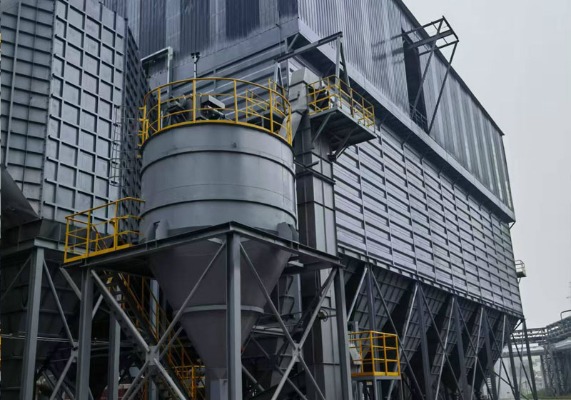
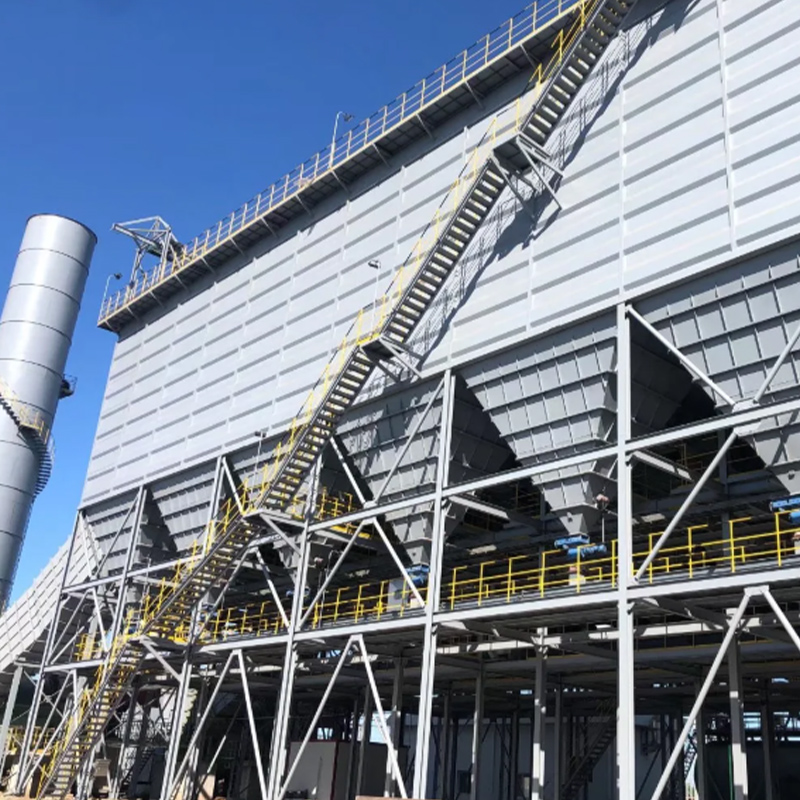
Une structure de support externe, généralement fabriquée en acier avec des plaques-formes d'inspection et des mains courantes de sécurité, assure la stabilité structurelle et un accès sécurisé pour les opérations de maintenance.
Basse pression par rapport aux approches traditionnelles de dépoussiérage
La comparaison suivante illustre les performances des différentes technologies de nettoyage sur des paramètres opérationnels critiques :
Paramètre
Impulsion basse pression
Impulsion haute pression
Secouage mécanique
Pression de fonctionnement (bar)
1,0-2,5
5-7
N/A (mécanique)
Durée de vie du sac filtrant (années)
3-5
1-2
2-3
Consommation d'air
Faible (réduction de 30 à 50 %)
Élevé (référence)
Aucun
Niveau de bruit de fonctionnement
Faible (75-85 dB)
Élevé (90-100 dB)
Moyen (85-90 dB)
Efficacité de filtration à 250 microns
99,8-99,9 %
99,5-99,8 %
98,5-99,2 %
Complexeité de la maintenance
Modéré
Complex
Simple
Atteindre les normes d’émissions ultra-faibles grâce à la technologie Advanced Pulse
Conformité aux émissions dans tous les secteurs industriels
Les cadres réglementaires modernes imposent de plus en plus des niveaux d’émission inférieurs à 10-20 mg/m³ de particules. À titre de perspective, cela représente une réduction de 95 à 98 % par rapport aux concentrations incontrôlées des gaz d’échappement industriels.
Les systèmes d’impulsions à basse pression et parviennent à grâce à de multiples mécanismes fonctionnant en synergie. L'action de nettoyage douce préserve l'intégrité du média filtrant, correspondant aux micro-déchirures qui se développent sous des systèmes agressifs à haute pression. Les filtres intacts maintiennent une architecture cohérente à petits pores, capturant efficacement les particules aussi petites que 0,3 microns dans des conditions de fonctionnement normales.
Les systèmes avancés intègrent des améliorations supplémentaires telles que la surveillance de la pression différentielle qui déclenche le nettoyage uniquement lorsque cela est nécessaire (et non selon des horaires fixes), la compensation de température qui ajuste la fréquence de nettoyage en fonction des changements de densité du gaz et des conceptions de vannes de dérivation qui évitent les dommages dus aux perturbations du processus ou aux surtensions inattendues.
Gestion de la température dans les environnements industriels extrêmes
Les gaz d’échappement des hauts fourneaux des aciéries atteignent généralement 180-250°C. Les gaz de décharge du four à ciment peuvent dépasser 300°C. Les procédés métallurgiques produisent des conditions thermiques tout aussi difficiles. Les matériaux filtrants standards ne peuvent pas survivre à ces températures pendant de longues périodes.
Les systèmes de filtration modernes utilisent des matériaux synthétiques spécialisés spécialement conçus pour les applications à haute température. Le polyimide (communément appelé P84) résiste à une exposition continue à 260°C et aux photos de courte durée jusqu'à 280°C. Le soufre de polyphénylène maintient son intégrité structurelle à une température soutenue de 190 °C avec une tolérance aux transitoires de 220 °C. Les composites revêtus de PTFE offrent une résistance chimique supplémentaire pour les applications corrosives.
L'approche basse pression profite particulièrement au service à haute température car elle minimise les contraintes de choc thermique appliquées aux médias filtrants pendant les impulsions de nettoyage. Cela permet d'utiliser des matériaux plus fins et plus délicats qui se détérioreraient rapidement sous des systèmes agressifs à haute pression.
Applications spécialisées dans les secteurs industriels lourds
Installations de production d'acier
La fabrication de l’acier englobe plusieurs points de génération de poussière. Les opérations des hauts fourneaux produisent un grand volume de gaz refroidi avec de la poussière de minerai de fer, des particules de carbone et des scories entraînées. Les installations de fours à arc électrique rejettent des particules extrêmement fines et des fumées métalliques. Les procédés de réduction directe du fer génèrent de la poussière d’oxyde de fer provenant des réactions de réduction de l’hydrogène.
Un système pulsé basse pression manipulant du gaz de haut fourneau doit traiter des volumes supérieurs à 100 000 m³/heure tout en gérant une stabilisation de la température (le gaz initial peut atteindre 200°C, puis un refroidissement rapide jusqu'à 80-100°C crée des risques de condensation). Le système nécessite une surface de filtration importante (souvent 500 à 2 000 m² de surface de filtration active) et une solide protection contre la corrosion contre les constituants acides des gaz d'échappement.
La sélection des matériaux filtrants appropriés est essentielle. Les matériaux doivent résister aux cycles de température, résister aux attaques chimiques des composés soufrés et autres sous-produits de combustion, et maintenir leur intégrité structurelle sous les modèles de charge de poussière caractéristiques de la production d'acier.
Production de ciment et de clinker
La fabrication du ciment implique plusieurs points de génération de poussière à haute température. Le broyage des matières est le premier produit de la poussière de silicate à partir du calcaire, du schiste et de l'argile. Les gaz d'échappement du four au point de décharge du clinker atteignent des températures maximales, puis se refroidissent progressivement grâce aux préchauffeurs à cyclone et aux systèmes de récupération de chaleur.
Les gaz de sortie du four contiennent non seulement des particules de poussière, mais également des composés organiques condensables qui peuvent former des résidus collants sur les surfaces des filtres – un phénomène appelé « aveuglant » qui réduit rapidement l'efficacité du système. Les systèmes à impulsions basse pression gèrent cela de la manière suivante :
Fréquence d'impulsion plus élevée pendant les périodes de démarrage et de basse température pour empêcher l'adhésion des particules collantes
Pression pulsée légèrement élevée pendant les périodes transitoires (tout en restant en dessous des seuils de haute pression) pour déloger avec plus de force les dépôts cohésifs
Surveillance de la température qui déclenche des ajustements opérationnels lorsque des conditions de saturation se développent
Sélection de matériaux filtrants mettant l'accent sur les caractéristiques de surface à faible adhérence
Les installations des cimenteries intègrent généralement un comptage de sacs (pour vérifier le remplacement correct du filtre) et des algorithmes similaires de pression différentielle qui font la distinction entre la charge normale de poussière et les conditions aveuglantes du filtre.
Opérations du four à chaux
La production de chaux par calcination du calcaire crée des poussières hautement alcalines dans des conditions de température extrêmes. Les gaz de décharge du quatre dépassent souvent 800°C avant d'être refroidis par des systèmes de récupération de chaleur. Les gaz d'échappement contiennent de la poussière d'oxyde de calcium (chaux vive), du carbonate de calcium non brûlé et divers oligo-éléments.
L'oxyde de calcium est particulièrement problématique pour les systèmes standards car il absorbe facilement l'humidité atmosphérique et se transforme en hydroxyde de calcium (chaux éteinte), un processus qui peut se produire dans les pores du filtre, provoquant un blocage irréversible. Les systèmes de fours à chaux obligatoires donc :
Systèmes de séchage agressifs pour éliminer l'humidité avant que le gaz n'entre dans la filtration
Nettoyage par impulsions à haute fréquence pour éviter le compactage des particules
Matériaux filtrants spécialisés résistants aux réactions aux produits chimiques avec les composés de chaux
Maintenance préventive régulière pour identifier et remplacer les filtres dégradés avant une panne catastrophique
Transformation métallurgique et raffinage des métaux
La métallurgie non ferreuse (fusion de l'aluminium, affinage du cuivre, traitement du zinc) produit diverses compositions de poussières allant des particules métalliques aux composés d'oxydes en passant par les vapeurs métalliques condensables. Certains procédés génèrent des poussières contenant des traces de métaux toxiques nécessitant une manipulation spécialisée.
La variabilité exige une conception de système flexible. Une seule installation peut avoir besoin de gérer des compositions de poussières et des profils de température variant considérablement entre les différentes zones de production. Les systèmes modulaires basse pression répondent à cela grâce à :
Conceptions de chambres indépendantes permettant différents matériaux filtrants dans différentes zones de traitement
Commandes programmables qui ajustent les paramètres de fonctionnement en fonction de l'identification de la source
Sous-systèmes redondants permettant l'isolement et la maintenance ciblée sans arrêt des installations
Comprendre le cycle de nettoyage par impulsions basse pression
Guide complet de sélection et de dimensionnement
Étape 1 : Déterminer la zone de filtration requise
Le paramètre de dimensionnement fondamental est la surface de filtration requise pour accueillir le débit d'air volumétrique. La sélection d’un équipement sous-dimensionné entraîne une goulotte de pression excessive et un colmatage rapide du filtre. Le surdimensionnement augmente les dépenses en capital sans bénéfice proportionnel en termes de performances.
Le calcul commence par l'établissement du débit volumétrique (en m³/heure) et de la vitesse de filtration cible. La plupart des applications industrielles utilisent des rapports air/tissu (le volume de gaz circulant à travers chaque mètre carré de surface filtrante par minute) compris entre 2,0 et 3,5 m³/min/m².
Exemple de calcul : une installation nécessite la manipulation de 120 000 m³/heure de gaz d'émission avec un rapport air/tissu cible de 2,5 m³/min/m². Convertissez d'abord en minutes : 120 000 ÷ 60 = 2 000 m³/min. Divisez ensuite par le rapport : 2 000 ÷ 2,5 = 800 m². Cette installation nécessite environ 800 m² de surface de filtration active.
Étape 2 : Sélectionnez le média filtrant approprié
La sélection du matériau filtrant dépend principalement de trois facteurs : la température maximale soutenue, la température transitoire maximale et le profil d'exposition aux produits chimiques.
Pour un fonctionnement continu à 150-190°C : Le support en polyester offre des performances louables avec une résistance chimique modérée. Le polyester convient au dépoussiérage industriel général, mais pas aux températures extrêmes corrosives ou élevées.
Pour un fonctionnement prolongé à 190-260°C : Le support en polyimide (P84) est la norme de l'industrie. Il maintient l'intégrité structurale sur toute cette plage de températures, résiste à la plupart des composés chimiques présents dans les gaz d'échappement industriels et permet un dimensionnement plus fin des pores pour une efficacité améliorée.
Pour les applications spécialisées nécessitant une résistance chimique : Les matériaux composites recouverts de soufre de polyphénylène (PPS) ou de PTFE offrent une résistance supérieure à l'exposition aux vapeurs acides, alcalines ou organiques. Ces matériaux haut de gamme prennent en charge le service dans les applications les plus exigeantes à des prix de dépenses matérielles plus élevées.
Pour les procédés à très haute température proche de 300°C : Des supports en aramide ou des mélanges de fibres de verre spéciaux sont parfois nécessaires, bien que ces applications soient relativement rares en dehors du traitement métallurgique spécialisé.
Étape 3 : configurer les paramètres de nettoyage
La durée et la fréquence des impulsions déterminent la propreté du système et l’efficacité opérationnelle. Les systèmes de contrôle modernes permettent un ajustement programmable basé sur des conditions en temps réel.
Durée d'impulsion standard : Généralement 0,05 à 0,15 seconde. Des impulsions plus longues augmentent la consommation d'air comprimé sans avantage supplémentaire en matière de nettoyage. Des impulsions plus courtes réduisent l’efficacité du nettoyage.
Norme d'intervalle d'impulsion : La plupart des systèmes fonctionnant avec des déclencheurs à intervalles dépendent de la différence de pression. Lorsque la différence de pression dépasse un seuil prédéfini (généralement 4 à 6 kPa pour la plupart des matériaux), le système lance le nettoyage.
Sauvegarde temporelle : Même lorsque la pression différentielle reste inférieure au seuil de déclenchement, une minuterie secondaire assure au moins une fréquence de nettoyage minimale (généralement une impulsion toutes les 60 à 120 minutes) pour empêcher le compactage de la poussière pendant les périodes de faible débit.
Étape 4 : Répondre aux conditions particulières
Au-delà des paramètres standards, plusieurs conditions nécessitent des modifications de conception :
Risque de condensation : Si les gaz de combustion refroidissent lorsqu'ils s'écoulent vers le système de filtration (ce qui est courant dans les applications avec récupération de chaleur), la vapeur d'eau peut se condenser sur les surfaces du filtre. Adressage via des systèmes d'isolation, de préchauffage ou de séchage par dessiccation.
Poussière collante ou cohésive : Certains procédés industriels produisent des particules de poussière qui adhèrent facilement aux surfaces des filtres et entre elles. Ceux-ci nécessitent une pression ou une fréquence d'impulsion plus élevée, et parfois des traitements de surface sur les médias filtrants.
Atmosphère de poussière explosive : Les installations traitant des poussières inflammables (céréales, charbon, certains métaux) nécessitent des équipements certifiés antidéflagrants, comprenant des systèmes de décompression et des composants de mise à la terre.
Composés corrosifs : Les gaz d'échappement doivent être fabriqués en acier inoxydable ou à revêtement époxy pour le boîtier et les composants internes. La poussière alcaline nécessite différentes sélections de matériaux.
Optimiser les performances grâce à un fonctionnement et une maintenance appropriée
Démarrage et fonctionnement initial
Les nouvelles installations nécessitent une mise en service minutieuse. Le fonctionnement initial à des débits réduits (généralement 40 à 60 % de la capacité nominale) pendant 4 à 8 heures permet au média filtrant de se conditionner et de développer la couche de poussière initiale qui améliore réellement l'efficacité de la filtration.
Lors de la mise en service, vérifiez que toutes les vannes à impulsion s'activent correctement, que la poussière tombe correctement en cascade dans les trémies de collecte et qu'aucune vibration ou bruit inhabituel n'émerge. En particulier pour les applications à haute température, vérifiez que les systèmes de surveillance de la température répondent correctement et déclenchent des alertes lorsque les paramètres s'écartent des spécifications.
Calendrier d'entretien courant
Contrôle hebdomadaire : Vérifiez visuellement que les équipements de déchargement des trémies fonctionnent normalement (sas rotatifs, convoyeurs à vis). Confirmez que les manomètres affichent les valeurs attendues. Écoutez les modèles acoustiques inhabituels qui pourraient indiquer un dysfonctionnement de la valve.
Entretien mensuel : Effectuer une inspection approfondie des composants de la vanne à impulsion, en vérifiant la résistance de la bobine du solénoïde et en vérifiant que les sièges de vanne sont exempts de dépôts de particules. Nettoyez ou remplacez les filtres d’entrée d’air alimentant le système de valve à impulsions.
Inspection trimestrielle ou semestrielle : Inspectez physiquement les sacs filtrants (si la conception le permet) pour déceler des trous, une usure excessive ou des dépôts qui résistent au nettoyage par impulsion normale. Surveillez la périodicité de remplacement des filtres : les sacs doivent généralement être remplacés lorsqu'ils ont été en service pendant 18 à 36 mois, en fonction de la charge de poussière et de la température de fonctionnement.
Entretien complet annuel : Nettoyage en profondeur de toutes les surfaces internes où la poussière pourrait s'accumuler. Inspection des soudures structurelles et des composants de support. Vérification de toutes les connexions électriques et calibrage des capteurs. Tests complets de tous les systèmes de sécurité et arrêts d’urgence.
Dépannage des problèmes courants
Différentiel de pression anormalement élevée : Indique soit une charge excessive de poussière, une fréquence de nettoyage inadéquate ou un obscurcissement du filtre. Les solutions incluent l'augmentation de la fréquence d'impulsion, la vérification du fonctionnement de la vanne d'impulsion ou l'évaluation si les conditions du processus ont changé (augmentation inattendue de la génération de poussière).
Émission de poussière visible de la cheminée : Suggère un dysfonctionnement du filtre ou une fuite de dérivation. Réduisez immédiatement le débit du processus et inspectez les sacs perforés ou les joints qui fuient. Cette condition nécessite une attention urgente pour prévenir les violations de la réglementation.
Augmentation des vibrations ou bruit inhabituel : Peut-être indiquer des roulements défectueux dans les systèmes de ventilateur, un relâchement structurel ou des schémas de nettoyage anormaux. Enquêtez rapidement : les vibrations accélèrent l’usure des composants et peuvent entraîner des pannes secondaires.
Augmentation de la consommation d’air comprimé : Signale généralement soit une fréquence d'impulsion élevée (souvent déclenchée par une dérive du capteur de pression ou une dégradation du filtre), soit une électrovanne défectueuse permettant une fuite d'air. Vérifiez l’étalonnage du capteur et inspectez l’état de la vanne.
Analyse économique et coût total de possession
Considérations relatives aux dépenses en capital
Le prix d'achat de l'équipement pour un système à impulsions basse pression de capacité moyenne (environ 500 à 1 000 m² de surface de filtration) varie généralement de 15 % à 25 % plus élevé que celui des systèmes d'agitation mécanique comparables, mais 10 à 15 % inférieur à celui des alternatives à impulsions haute pression.
Cette première en capital est partiellement compensée par les avantages de l'installation : les systèmes basse pression doivent généralement une infrastructure d'air comprimée moins élaborée, ce qui réduit les coûts des équipements auxiliaires.
Réduction des coûts opérationnels
Le principal avantage économique réside dans la réduction des coûts opérationnels :
La consommation d'air comprimé est 30 à 50 % inférieure à celle des systèmes à haute pression, notamment directement les dépenses énergétiques.
La durée de vie prolongée du sac filtrant (3 à 5 ans contre 1 à 2 ans) réduit les coûts de remplacement des composants de 60 à 70 %
Une fréquence de maintenance plus faible grâce à un fonctionnement mécanique plus doux réduit les dépenses de main-d'œuvre
La fiabilité améliorée du système minimise les temps d'arrêt imprévus et les pertes de production associées
Pour une installation fonctionnant en continu, ces économies cumulées permettent généralement de récupérer la prime de capital en 2 à 3 ans, chaque année supplémentaire d'exploitation apportant un pur avantage économique.
Valeur de conformité réglementaire
Au-delà des aspects économiques opérationnels directs, il faut tenir compte de la capacité de conformité réglementaire. Le non-respect des normes d’émission requiert :
Amendes réglementaires pouvant dépasser le coût de l'équipement au cours d'une seule période d'infraction
Réduction obligatoire de la production pendant la mise en conformité
Fermeture potentielle des installations en cas de non-conformité prolongée
Dommages à la réputation affectant les relations clients et le positionnement sur le marché
Un système qui maintient de manière fiable des performances d’émissions ultra-faibles n’est pas simplement une dépense opérationnelle : c’est une assurance commerciale essentielle.
Foire aux questions
Q1 : Quelle est la durée de vie typique des sacs filtrants dans un système d'impulsions basse pression ?
La durée de vie du sac filtrant dépend de l'intensité de la charge de poussière, de la température de fonctionnement et du choix du matériau filtrant. Dans les applications industrielles typiques, les sacs de qualité dans les systèmes basse pression fonctionnent pendant 36 à 60 mois (3 à 5 ans). Les environnements à forte charge de poussière ou les températures extrêmes peuvent réduire ce délai à 24-36 mois. Cela représente 2 à 3 fois la durée de vie atteinte dans les systèmes haute pression, permettant ainsi des économies substantielles sur les coûts de remplacement.
Q2 : Comment les fluctuations de température déterminent-elles les performances du système ?
Les rapides de température créent deux principaux défis en matière de changements. tout d'abord, la viscosité du gaz change avec la température, modifiant ainsi la dynamique de filtration. Deuxièmement, la dilatation et la contraction thermique des composants métalliques peuvent créer ou combler des espaces microscopiques. Les systèmes de contrôle modernes résolvent ce problème grâce à des algorithmes de compensation de température qui ajustent la fréquence d'impulsion et la pression en fonction de la mesure de la température en temps réel. Les systèmes fonctionnant dans des environnements présentant des variations de températures significatives doivent inclure un préconditionnement des gaz d'échappement (chauffage ou refroidissement) selon les besoins.
Q3 : L’infrastructure d’air comprimé existante peut-elle prendre en charge un système d’impulsions basse pression ?
Oui. Contrairement aux systèmes haute pression nécessitant une infrastructure dédiée avec des compresseurs de 5 à 7 bars, les systèmes à impulsion basse pression fonctionnant entre 1 et 2,5 bars, ce qui est réalisable par de nombreux réseaux d'air comprimé existants. Cependant, l'air doit être propre (filtré pour éliminer les particules) et sec (les sécheurs à air réduit généralement l'humidité à des points de rosée inférieures à -20 °C). Consultez les spécifications d’alimentation en air comprimé pour confirmer la compatibilité avant l’installation.
Q4 : Quelles fonctionnalités du système de contrôle sont les plus utiles pour améliorer la fiabilité ?
Les fonctionnalités prioritaires incluent la surveillance de la pression différentielle avec des seuils de déclenchement réglables (permettant une réponse automatique aux conditions changeantes), la surveillance de la température avec capacité d'alarme et un enregistrement de diagnostic complet. Les systèmes avancés ajoutent des composants tels que la surveillance de la tension du solénoïde à impulsion (détection des bobines défaillantes avant la panne), le comptage des sacs filtrants pour suivre les cycles de remplacement et l'intégration avec les systèmes SCADA des installations pour une surveillance centralisée sur plusieurs installations.
Q5 : Comment puis-je déterminer si la technologie d'impulsion basse ou haute pression est appropriée pour mon application ?
Les impulsions à basse pression sont préférées pour les applications où le coût opérationnel est important par rapport au coût d'investissement (heures de fonctionnement élevées, charge de poussière importante, dépenses de maintenance continues). L'impulsion haute pression peut être justifiée pour les applications présentant des charges de poussière extrêmes ou des particules de poussière particulièrement cohésives qui résistent au nettoyage à basse pression. L’agitation mécanique reste adaptée uniquement aux applications présentant une faible concentration de poussières ou de matériaux à haute température incompatibles avec le nettoyage sous pression. Consultez les spécialistes techniques qui peuvent évaluer les paramètres spécifiques de votre application.
Q6 : Quelles normes réglementaires régissent les performances des dépoussiéreurs à impulsion basse pression ?
Les normes d’émission varient selon la région et le secteur industriel. La plupart des pays ont développé des limites d'émission de particules allant de 10 à 50 mg/m³ pour les installations industrielles. Les spécifications du système doivent être précisées en dehors de la norme d’émission applicable à votre juridiction. La documentation doit inclure des données de vérification des performances démontrant la marge de conformité (performances mesurées généralement supérieures de 20 à 30 % à la norme minimale pour garantir la conformité dans les variations opérationnelles normales).
Q7 : Un seul système peut-il desservir plusieurs zones de production avec des caractéristiques de poussière différentes ?
Oui, grâce à une conception modulaire et des commandes programmables. Les systèmes peuvent être configurés avec des chambres indépendantes, chacune optimisée pour des types de poussières spécifiques grâce à une sélection de matériaux filtrants et des paramètres de fonctionnement appropriés. Les systèmes de contrôle peuvent basculer automatiquement entre les profils de paramètres en fonction de la zone de production actuellement en fonctionnement. Cette flexibilité rend les systèmes basse pression particulièrement utiles dans les installations comportant diverses opérations de traitement.
Q8 : Quelle planification préalable est nécessaire pour les campagnes de remplacement des sacs filtrants ?
Planifiez les procédures de remplacement bien à l'avance : cela nécessite généralement 8 à 16 heures d'arrêt des installations (en fonction du nombre de sacs) plus 40 à 80 heures de main d'œuvre pour le retrait, l'élimination et l'installation. La plupart des installations planifient des campagnes de remplacement majeures pendant les fenêtres de maintenance planifiées. Le maintien d'un inventaire des sacs de remplacement (généralement 10 à 20 % de la quantité totale de sacs) garantit que la défectuosité des sacs individuels n'oblige pas à un arrêt d'urgence. La mise en œuvre de systèmes de comptage de sacs permet une planification précise avant que le risque de défaillance d'une critique de masse ne se développe.


 English
 Français
 عربى
 简体中文