Le défi du dépoussiérage industriel : pourquoi la sélection des équipements est importante
Les installations de fabrication manipulant du ciment, des minéraux, des métaux et des granulats sont confrontées à une pression croissante pour contrôler les émissions de particules en suspension dans l’air. Le respect de la réglementation est devenu non négociable, les agences environnementales imposant des normes strictes en matière de qualité de l'air et des sanctions considérables en cas de violation.
Les enjeux sont élevés : un seul incident de non-conformité peut entraîner des amendes dépassant des centaines de milliers de dollars, des arrêts opérationnels et une atteinte à la réputation. Pourtant, de nombreux gestionnaires d’installation sont confrontés à une décision fondamentale : quelle technologie de dépoussiérage offre le meilleur équilibre entre efficacité, fiabilité et rentabilité ?
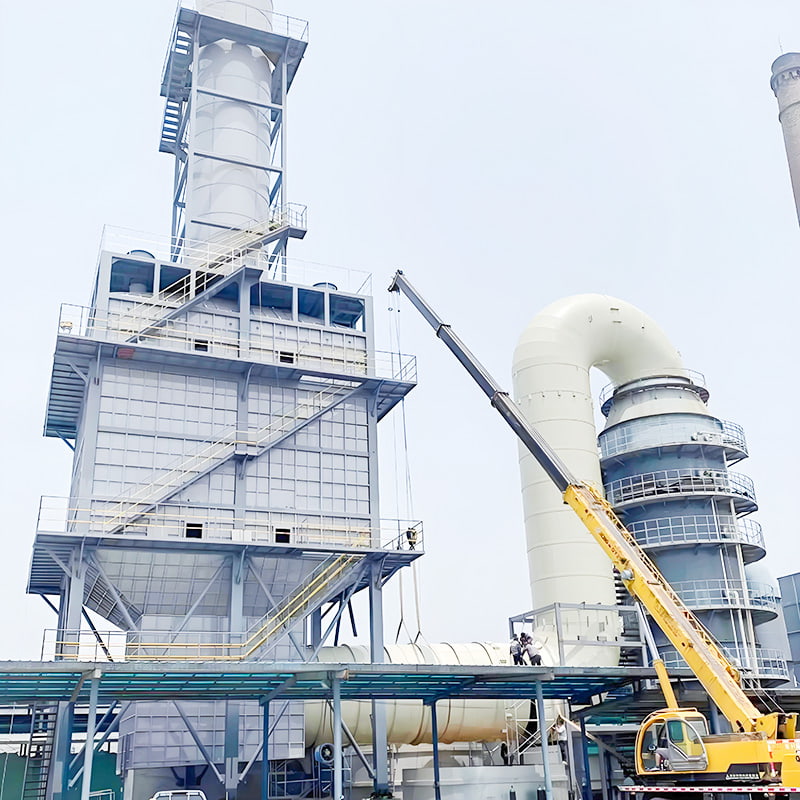
La réponse réside dans la compréhension du fonctionnement des systèmes de dépoussiérage modernes et plus précisément, pourquoi dépoussiéreur à jet pulsé hors ligne La technologie est devenue la norme industrielle pour les applications exigeantes.
Comprendre les principes fondamentaux de la technologie Pulse Jet Baghouse
Qu’est-ce que la filtration à sac Pulse Jet ?
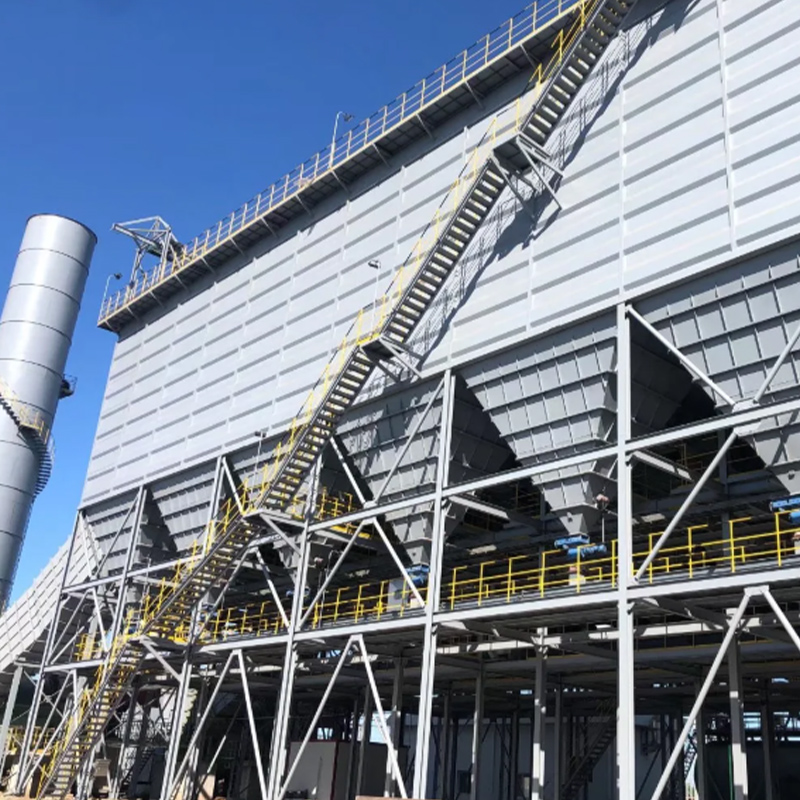
Un jet pulsé dépoussiéreur à manches utiliser des jets d'air à haute pression pour nettoyer les médias filtrants pendant le fonctionnement. Contrairement aux anciens systèmes d’agitation mécanique, cette approche permet un traitement continu sans arrêter tout le cycle de collecte.
Principes de fonctionnement fondamentaux
Le système fonctionne en trois phases distinctes :
Phase de collecte : L'air contaminé pénètre dans le dépoussiéreur à manches où les sacs filtrants en tissu capturent les particules. À mesure que la poussière s’accumule sur la surface du filtre, la chute de pression augmente.
Phase de nettoyage par impulsion : Lorsque des différences de pression prédéfinies sont atteintes, une électrovanne déclenche une impulsion rapide d'air comprimé. Cette impulsion se propage de haut en bas à travers les sacs filtrants, d'élogeant la poussière accumulée.
Phase de règlement : Les particules délogées tombent dans la trémie de collecte tandis que l'air revient immédiatement en mode collecte.
Technologie Pulse Jet hors ligne et en ligne : différences critiques
Le terme « hors ligne » fait référence à un mode opérationnel spécifique qui distingue les systèmes de dépoussiérage modernes des conceptions antérieures.
Caractéristique
Technologie hors ligne
Technologie en ligne
Mode de fonctionnement
S'arrête pendant les pouls
Nettoyage continu
Intensité du Nettoyage
Impulsion de pression plus élevée
Impulsion de pression inférieure
Stress du sac en tissu
Modéré
Moins de stress
Contrôle des chutes de pression
Fenêtre de contrôle étroite
Augmentation progressive
Consommation d'air
Baisse globale
Tirage continu plus élevé
Idéal pour
Charges élevées de poussière
Charges faibles à modérées
Pourquoi la technologie hors ligne domine l'industrie lourde : Les systèmes à jet pulsé hors ligne excellent dans le traitement du ciment, de l'acier et des granulats, car ces opérations génèrent des concentrations de poussière extrêmement élevées. L'impulsion décisive garantit un retrait complet du gâteau sans endommager les médias filtrants par une flexion excessive.
Mesures de performance qui déterminent les décisions de sélection
Normes d'efficacité de filtration
Dépoussiéreur moderne dépoussiéreur les systèmes atteignent des efficacités de collecte supérieures à 99,9 % lorsqu'ils sont correctement dimensionnés et entretenus. Ce niveau de performance garantit le respect des normes d’émissions dans pratiquement toutes les juridictions industrielles.
Paramètres techniques clés
Rapport air/tissu : Cette mesure critique indique combien de pieds cubes par minute d’air vente passent à travers chaque pied carré de média filtrant. Les plages typiques s'étendent de 3:1 à 8:1, selon le type de poussière et l'application. Des ratios plus élevés, des cycles de nettoyage plus agressifs.
Chute de pression : Mesurée en pouces de colonne d’eau, la goulotte de pression est directement liée à la fréquence de nettoyage. La plupart des systèmes déclenchent le nettoyage lorsque la pression différentielle atteint 4 à 5 pouces d'eau. Les systèmes de maintenance prédictive surveillent désormais cette métrique en permanence.
Propriétés du gâteau Poussière : La densité du gâteau, les caractéristiques d'adhésion et le potentiel de réentraînement varient considérablement selon les industries. La poussière de ciment, par exemple, présente un comportement de nettoyage différent de celui de la silice ou des fines métalliques, nécessitant des réglages de pression d'impulsion adaptés.
Comparaison de la consommation d'énergie
Les énergies représentent une composante majeure des dépenses de fonctionnement. Le moteur du ventilateur qui entraîne l'air à travers le dépoussiéreur doit rencontrer une goulotte de pression croissante à mesure que la poussière s'accumule. Les systèmes hors ligne bien conçus consomment généralement 15 à 25 % d'énergie en moins que les installations en ligne comparables grâce à des profils de pression optimisés.
Applications industrielles et caractéristiques de la poussière
Différents processus industriels génèrent des poussières aux propriétés radicalement différentes, nécessitant des conceptions de systèmes sur mesure.
Fabrication de ciment
Les cimenteries représentent le principal marché des systèmes de dépoussiérage à manches pour usage intensif. Les concentrations de poussière dépassent régulièrement 5 grammes par mètre cube aux sorties des refroidisseurs de clinker et aux points de décharge des usines. La formation du gâteau se produit rapidement, souvent en quelques minutes, exigeant des pressions d'impulsion robustes et des cycles de nettoyage fréquents. La technologie hors ligne empêche le réentraînement qui peut se produire lorsque les systèmes en ligne rencontrent des photos de charge soudaines.
Transformation de l'acier et des métaux
Les aciéries, les fonderies et les opérations de recyclage des métaux produisent de fines particules d'oxyde qui présentent des propriétés cohésives. Ces poussières microfines bénéficient de pressions d'impulsion modérées combinées à un nettoyage hors ligne, qui empêchent la pénétration du gâteau dans les couches intérieures du sac tout en entraînant une contrainte excessive sur les fibres.
Opérations de granulats et de carrières
La poussière riche en silice issue du concassage et du criblage des pierres contient des particules allant du sable grossier à la poudre ultrafine. La poussière présente une adhérence inférieure à celle du ciment mais présente un risque respiratoire important en raison de sa teneur en silice cristalline. La sélection du système doit donner la priorité à un confinement fiable plutôt qu’à un nettoyage agressif.
Traitement chimique et minéral
La fabrication de produits pharmaceutiques, de pigments et de produits chimiques spécialisés génèrent divers types de poussières, certaines électriquement conductrices, d'autres hygroscopiques ou sensibles à l'humidité. Ces applications nécessitent souvent des médias filtrants spécialisés dotés de propriétés de mise à la terre ou de revêtements hydrophobes, associés à des systèmes d'impulsions hors ligne qui minimisent l'intrusion d'humidité.
Industrie
Charge de poussière typique
Pression pulsée recommandée
Préoccupation principale
Production de ciment
3-8g/m3
80-100 livres par pouce carré
Adhérence du gâteau
Fraisage de l'acier
2-6 g/m3
60-80 livres par pouce carré
Pénétration des particules fines
Extraction de pierre
1-4g/m3
50-70 livres par pouce carré
Exposition à la silice
Traitement chimique
0,5-3g/m3
40-60 livres par pouce carré
Sensibilité à l'humidité
Paramètres de conception critiques pour des performances système optimales
Calcul et dimensionnement du débit
Le bon dimensionnement du dépoussiéreur commence par une détermination précise du débit volumétrique. Les ingénieurs doivent prendre en compte trois facteurs clés : le volume d'air de production de base, les effets de la température sur la densité du gaz et les besoins en capacité de pointe pour les fluctuations du processus.
Mesurer le volume réel d'air d'admission dans les conditions de fonctionnement (SCFM - pieds cubes standard par minute)
Appliquer des facteurs de correction de température si l'air d'entrée dépasse les conditions ambiantes.
Ajoutez une marge de surtension de 10 à 15 % pour les photos de processus et la croissance future de la capacité
Sélectionnez le média filtrant en fonction du rapport air/tissu calculé
Sélection des médias filtrants
Le choix du média filtrant a un impact direct sur la durée de vie opérationnelle et la fréquence de maintenance. Les trois catégories principales répondent à différentes applications :
Feutres polyester : Filtres à usage général adaptés à des températures allant jusqu'à 250 degrés Fahrenheit. Louable avec une durée de vie modérée (18-36 mois).
Mélanges d'aramide : Résistance supérieure aux températures et aux produits chimiques. Recommandé pour les charges de ciment et de poussières agressives. La durée de vie typique s'étend de 36 à 48 mois.
Composites à membrane PTFE : Option haut de gamme offrant une efficacité supérieure et une durée de vie prolongée. Indispensable pour les particules ultrafines ou les procédés sensibles. La durée de vie approche 48 à 60 mois.
Conception de la trémie et évacuation de la poussière
Un facteur souvent négligé affectant la fiabilité globale du système concerne la géométrie de la trémie. Des angles ou des configurations de décharge peuvent créer des ponts de poussière, des situations dans lesquelles les particules accumulent se bloquent et refusent de s'écouler. Les trémies efficaces utilisent des angles de cône supérieurs à 60 degrés avec des vibrateurs ou des sas rotatifs pour une évacuation fiable.
Exigences du système d'air comprimé
Les systèmes à jet pulsé nécessitent un air comprimé de haute qualité. La contamination par l'huile, l'eau et les particules présentes dans l'alimentation en air dégrade rapidement les électrovannes et corrompt les séquences de nettoyage. Les installations doivent intégrer des séparateurs huile/eau et des filtres à particules évalués à 3 microns, avec des sécheurs par adsorption essentiels dans les climats humides.
Meilleure pratique : Concevez une conduite d'air compacte dédiée au système d'impulsion, isolée de l'air général de l'installation afin d'éviter toute contamination par l'équipement de soudage, les outils pneumatiques ou d'autres sources.
Stratégie d’approvisionnement et cadre d’analyse des coûts
Cinq critères de sélection de base
1. Correspondance des capacités de traitement
Vérifiez que le système proposé gère le débit volumétrique de pointe avec une marge de sécurité appropriée. Les systèmes sous-dimensionnés auront du mal à gérer les goulottes de pression et à réduire la durée de vie des filtres.
2. Indice d'efficacité de capture de poussière
Confirmez que le système atteint une efficacité minimale de 99,9 % avec votre type de poussière spécifique. Demandez des données de tests tiers vérifiant les performances avec des échantillons représentatifs de votre installation.
3. Espace requis pour l'installation
Évaluez l'aménagement des installations pour l'emplacement du dépoussiéreur à manches, en tenant compte de l'emplacement de la source de poussière, de l'accès pour la maintenance et de l'intégration avec le CVC existant. Prévoyez 2 à 3 pieds d'espace libre autour de l'unité pour les opérations d'entretien.
4. Accessibilité de la maintenance
Évaluez les procédures de remplacement du sac filtrant, l’entretien de l’électrovanne et l’accès à la décharge de la trémie. Les systèmes nécessitant un démontage partiel pour l’entretien de routine entraînant des coûts d’exploitation plus élevés.
5. Documentation de conformité environnementale
Demandez des documents de certification confirmant le respect des normes de qualité de l'air, des limites d'émission sonore et des certifications de sécurité applicables dans votre juridiction.
Analyser le coût total de possession
Évaluer uniquement le prix d’achat conduit à de mauvaises décisions. Une analyse complète des coûts sur cinq ans devrait inclure :
Catégorie de coût
Impact annuel typique
Estimation sur 5 ans
Électricité du moteur
8 000 - 15 000
40 000 - 75 000
Air comprimé
2 000 - 4 000
10 000 - 20 000
Remplacement du sac filtrant
4 000 - 8 000
20 000 - 40 000
Entretien et réparation
1 500 - 3 000
7 500 - 15 000
Gamme annuelle totale
15 500 - 30 000
77 500 - 150 000
L'investissement en capital pour un dépoussiéreur à manches à impulsions hors ligne de taille moyenne varie généralement de 80 000 à 250 000 dollars en fonction des exigences et des spécifications de débit. Lorsque ce coût en capital est ajouté aux dépenses de fonctionnement sur cinq ans, l'investissement total atteint 160 000 à 400 000 dollars. Cette analyse clarifie pourquoi le choix du système a un impact profond sur la rentabilité.
Liste de contrôle d'évaluation des fournisseurs
Documentation technique et calculs de dimensionnement adaptés à votre application
Références d'installations similaires dans votre secteur d'activité
Couverture de garantie (standard : 12 mois sur les pièces, 24 mois sur le moteur)
Disponibilité des pièces détachées et délais de livraison
Programme de formation pour le personnel d’exploitation et de maintenance
Engagements en matière de délais de réponse pour l'assistance d'urgence
Meilleures pratiques d’exploitation et de maintenance
Calendrier des inspections de routine
Une maintenance préventive systématique maximise la durée de vie du système et évite les arrêts d'urgence coûteux. Établir une routine d'inspection trimestrielle couvrant ces domaines critiques :
Lectures du manomètre différentiel : comparer avec la ligne de base pour identifier l'accumulation croissante de gâteau
Sons d'impulsion de l'électrovanne : vérifiez les clics nets indiquant un bon fonctionnement
Taux de déchargement de la trémie : recherchez les réductions suggérant un pontage ou une défaillance du support
Inspection visuelle des fuites de poussière autour des plaques tubulaires du sac ou des joints de bride
Qualité de l'alimentation en air comprimé : vérifier l'indicateur du sécheur et l'état du séparateur
Décisions de remplacement des sacs filtrants
Pour déterminer quand remplacer les sacs filtrants, il faut équilibrer la perte d'efficacité et les coûts de remplacement. Plusieurs indicateurs envisagent un calendrier de remplacement :
La goulotte de pression dépasse le maximum de conception de 30 % malgré les impulsions de nettoyage normales
Augmentation visible des émissions de poussière de la cheminée
Les heures de fonctionnement dépassent les recommandations du fabricant du média filtrant pour votre type de poussière
La température de l'air de traitement commence à augmenter, indiquant un blocage partiel
Dépannage des problèmes courants
Problème : augmentation rapide de la chute de pression
Les causes probables incluent une pression d'impulsion inadéquate, des bus solénoïdes obstrués ou un média filtrant incompatible. Vérifiez le fonctionnement de l’électrovanne et inspectez le bus pour détecter la présence de débris. Envisagez de tester avec une impulsion à pression plus élevée si la conception du système le permet.
Problème : La poussière s'échappe de la plaque tubulaire du sac
Indiquer les déchirures de sac ou les joints de plaque tubulaire endommagés. Il s'agit d'une urgence nécessitant un arrêt immédiat. Inspectez les sacs sous les lampes de travail et remplacez ceux présentant des dommages visibles. Vérifiez la compatibilité des joints lors du changement des sacs.
Problème : blocage de déchargement de la trémie
Le pontage de Poussière se produit lorsque des particules adhésives coïncident dans le cône. Installez un vibrateur adapté à vos spécifications de charge de poussière. Assurez-vous que l’angle de la trémie dépasse les recommandations de conception minimales. Si les problèmes persistent, prévoyez des sas rotatifs pour une décharge positive.
Problème : pannes d'électrovanne
Des pannes prématurées du solénoïde indiquent un air comprimé contaminé. Installer ou moderniser des séparateurs huile/eau et des filtres à particules. Vérifiez l'état du déshydratant du sèche-linge tous les mois : lorsque l'indicateur bleu devient rose, le remplacement est en retard.
Conformité aux réglementations environnementales et aux émissions
Normes mondiales d'émissions
Les cadres réglementant les émissions de particules varient selon la moins mais convergentes vers des limites de plus en plus strictes. Comprendre les normes applicables garantit que votre système de dépoussiérage reste conforme tout au long de sa durée de vie opérationnelle.
Normes de l'EPA des États-Unis : Les sources industrielles doivent maintenir les émissions de particules en dessous de la norme 0,02 grains par pied cube dans la plupart des catégories, les usines de ciment et d'asphalte étant confrontées à des limites plus strictes de la norme 0,015 grains par pied cube.
Directives de l'Union européenne : Les normes de qualité de l'air précisent les limites de PM10 et PM2,5 basées sur les concentrations ambiantes, et non sur les limites de sources individuelles. Les systèmes de dépoussiérage à manches doivent contribuer à une pollution supplémentaire minimale.
Normes nationales chinoises : Les limites d'émission de particules pour diverses catégories industrielles vont de 20 à 50 mg/m3, exigeant une efficacité de collecte minimale de 99,5 % pour la plupart des applications.
Tests de pile et documentation
Les agences de réglementation exigent une vérification périodique des performances via des tests officiels de pile. Les systèmes de dépoussiérage modernes doivent s'intégrer correctement aux équipements de mesure :
Identifier les emplacements d'échantillonnage appropriés en amont des ventilateurs pour éviter toute perturbation des schémas d'écoulement
Installer et entretenir des ports d'échantillonnage fixes conformes aux spécifications réglementaires
Coordonnez-vous avec des sociétés de tests certifiées : les tests de pile coûtent généralement entre 2 000 et 5 000 dollars par emplacement.
Conserver la documentation pour une conservation de cinq ans, comme l'exige la plupart des organismes de réglementation.
Éviter les pénalités pour non-conformité
Le non-respect des réglementations sur les émissions entraîne des sanctions croissantes. Une seule infraction peut entraîner des amendes de 10 000 à 50 000 dollars pour les infractions initiales, les sanctions étant doublées ou triplées en cas de violations répétées. Au-delà des sanctions financières, les installations risquées :
Suspension ou révocation des permis d’exploitation
Restrictions de capacité de production ou arrêts opérationnels
Dommages à la réputation affectant les relations clients
Augmentation des primes d’assurance ou annulation de la couverture
La sélection et l'entretien approprié du système de dépoussiérage représentent une stratégie de conformité en matière d'émissions très rentable. Les systèmes d'impulsions hors ligne bien entretenus atteignent de manière fiable des niveaux d'émission non conformes, éliminant ainsi les risques tout en gérant les dépenses opérationnelles.
Tendances de l’industrie et orientations futures
Intégration de la maintenance prédictive
Les systèmes de filtres à manches connectés intègrent de plus en plus de capteurs surveillant la pression différentielle, la température de l'air et la fréquence d'impulsion de nettoyage. Les données en temps réel permettent une planification précise de la maintenance plutôt qu'un remplacement basé sur un calendrier. Les opérateurs reçoivent des alertes avant que la dégradation des filtres ne se produise, provoquant ainsi les situations d'urgence et prolongeant la durée de vie des actifs.
Technologies de récupération d'énergie
Les conceptions avancées de dépoussiéreurs intègrent désormais des stratégies de réduction de contre-pression et une compatibilité avec les entraînements à fréquence variable. Ces caractéristiques modifient la consommation d'énergie du ventilateur de 15 à 30 % par rapport aux conceptions conventionnelles tout en conservant la pleine capacité de filtration. Le retour sur investissement de l’intégration VFD se produit généralement dans un délai de trois à quatre ans grâce aux économies d’électricité cumulées.
Développement de médias filtrants intelligents
La recherche en nanotechnologie continue de faire progresser les propriétés des médias filtrants. Les technologies émergentes incluent des surfaces autonettoyantes notamment l'adhésion, des revêtements hydrophobes préférentiels à l'intrusion de l'humidité et des fibres conductrices éliminant l'accumulation d'électricité statique. Ces matériaux coûtent aujourd’hui plus cher, mais promettent une durée de vie considérablement prolongée à mesure que la fabrication augmente.
Systèmes modulaires et évolutifs
Les exigences d’agrandissement des installations n’exigent plus le remplacement complet du dépoussiéreur à manches. Les conceptions modulaires permettent des ajouts de capacité par étapes, avec de nouvelles sections de filtre s'intégrant parfaitement aux systèmes existants. Cette flexibilité réduit considérablement les besoins en capitaux pour les opérations en croissance.
Foire aux questions sur les systèmes de dépoussiérage industriels
Q1 : Pourquoi les sacs filtrants se bouchent-ils même après un nettoyage par impulsions ?
L'encrassement du filtre malgré le nettoyage par impulsion indique généralement une pression d'impulsion insuffisante, un rapport air/tissu trop élevé pour votre type de poussière ou un média filtrant incompatible. Un gâteau peut également se former lorsque les niveaux d’humidité produisent des fines particules collantes. Les solutions incluent le réglage de l'électrovanne, la vérification de la mesure de pression ou la consultation de spécialistes des médias filtrants pour sélectionner le tissu approprié aux caractéristiques spécifiques de votre poussière.
Q2 : Quelle est la pression d’air comprimé idéale pour le fonctionnement par impulsion ?
Les pressions pulsées optimales se situent généralement entre 50 et 100 livres par pouce carré, avec des valeurs exactes déterminées par le type de poussière et les spécifications du média filtrant. Le nettoyage de la poussière de ciment nécessite généralement 80 à 100 psi, tandis que les poussières plus légères peuvent fonctionner efficacement entre 60 et 80 psi. Les pressions inférieures à 50 psi ne parviennent pas à éloger correctement les gâteaux adhésifs, tandis que les pressions supérieures à 120 psi peuvent endommager de manière permanente les fibres délicates du filtre. La documentation de votre équipement doit préciser la plage de fonctionnement conçue pour votre système particulier.
Q3 : À quelle fréquence l’entretien du dépoussiéreur doit-il être effectué ?
Des inspections trimestrielles des manomètres, du fonctionnement des vannes et des débits de décharge fournissent une alerte précoce en cas de problèmes en développement. Les tests de qualité de l'air comprimé doivent être effectués mensuellement, les cartouches déshydratantes étant remplacées en fonction du changement de couleur de l'indicateur. Un service professionnel annuel comprenant l'inspection des joints, la lubrification des roulements et la vérification des connecteurs électriques pour éviter les pannes catastrophiques. L'intervalle de remplacement des sacs filtrants varie de 18 à 60 mois en fonction de la charge de poussière et de la qualité du support, les décisions étant basées sur les tendances de chute de pression plutôt que sur des calendriers fixes.
Q4 : Quels avantages la technologie pulsée hors ligne offre-t-elle par rapport aux anciens systèmes continue ?
Les systèmes hors ligne offrent trois avantages essentiels : une consommation d'énergie réduite grâce à des profils de pression optimisés et une fréquence de nettoyage réduite, une durée de vie prolongée des médias filtrants grâce à un traitement mécanique plus doux et une élimination supérieure du gâteau résultant de la pénétration des fibres internes. Pour les applications à forte charge de poussière comme les cimenteries, ces avantages se traduisent par des économies d'énergie de 15 à 25 % et une durée de vie des sacs 50 à 100 % plus longue par rapport aux systèmes en ligne, générant un retour sur investissement rapide malgré des coûts d'investissement initiaux légèrement plus élevés.
Q5 : Comment puis-je vérifier que mon dépoussiéreur est conforme aux normes en matière d'émissions ?
Les agences de réglementation exigeantes généralement que des tests officiels des cheminées soient effectués par des entrepreneurs certifiés à des intervalles spécifiques, souvent une fois par an ou tous les trois ans, en fonction de la classification de votre installation. Les équipes de test professionnelles utilisent des équipements spécialisés pour collecter des échantillons et analyser les concentrations de particules, comparer les résultats aux normes d'émission applicables. Vous pouvez également surveiller les indications de conformité grâce aux tendances visibles de l'opacité des gaz d'échappement et des goulottes de pression, avec des augmentations rapides de l'un ou l'autre paramètre suggérant une dégradation du filtre ou un dysfonctionnement du système nécessitant une attention immédiate.
Q6 : Qu'est-ce qui détermine la durée de vie des sacs filtrants ?
La durée de vie du sac filtrant dépend de plusieurs facteurs en interaction : l'intensité et la composition de la charge de poussière, la température de l'air d'entrée, la pression et la fréquence des impulsions de nettoyage et la qualité du média filtrant. Les sacs en polyester fonctionnent généralement pendant 18 à 36 mois dans les applications générales, les sacs en aramide pendant 36 à 48 mois dans le ciment et les environnements agressifs, et les composites PTFE haut de gamme pendant 48 à 60 mois dans des conditions exigeantes. Le suivi des tendances de pression différentielle et l'établissement de calendriers de remplacement fonctionnent sur l'atteinte de 80 à 90 % de la pression maximale de conception prolongeant la valeur de l'actif tout en maintenant la conformité en matière d'émissions.
Q7 : Les systèmes de dépoussiérage à manches peuvent-ils être installés dans des installations existantes ?
Oui, même si la rénovation nécessite une évaluation minutieuse du site. Les principales considérations incluent l'espace d'installation disponible, les connexions CVC existantes, la capacité du système d'air comprimé et l'adéquation du service électrique. Certaines installations modifient leurs structures pour s'adapter aux dimensions des dépoussiéreurs, tandis que d'autres sélectionnent des unités de taille réduite acceptant une capacité de débit inférieure. Les projets de rénovation coûtent généralement 20 à 40 % de plus que les nouvelles installations en raison de la complexité de l'intégration, mais évitent les dépenses plus importantes liées au déplacement des installations, ce qui rend la rénovation économiquement attrayante pour de nombreuses opérations.
Q8 : De quelles compétences en maintenance les opérateurs ont-ils besoin pour gérer les dépoussiéreurs ?
Les opérateurs doivent comprendre l'interprétation du manomètre différentiel, la vérification du fonctionnement de la vanne à impulsion, l'évaluation de la qualité de l'air comprimé et le dépannage de base. L'identification des anomalies de goulotte de pression, la reconnaissance des défauts de l'électrovanne grâce à des impulsions sonores et la réalisation d'inspections visuelles des fuites relevant de la norme de responsabilité de l'opérateur. Les tâches plus spécialisées (remplacement du solénoïde, installation du sac filtrant, entretien des roulements) doivent être effectuées par des spécialistes de l'équipement ou lors de visites de maintenance sous contrat. Des programmes de formation complets proposés par les fabricants garantissent la compétence du personnel avec votre système spécifique.


 English
 Français
 عربى
 简体中文