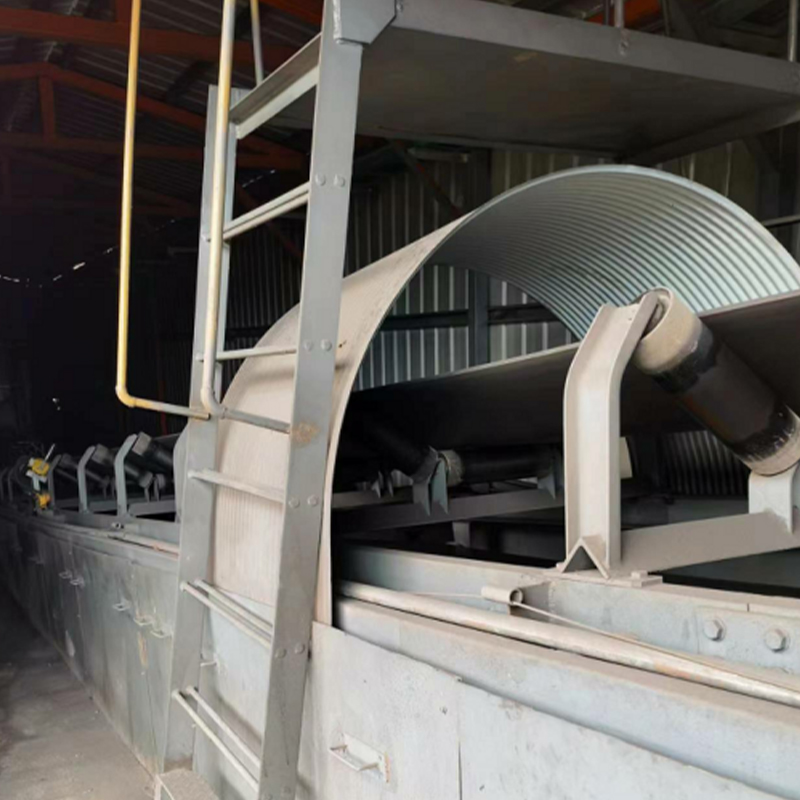
Le dépoussiéreur à manches à jet pulsé d'une aciérie contenait une pression constante de 6 pouces d'eau. de pression différentielle, mais un panache de poussière visible s'échappait toujours de la tour de transfert. L'audit a retracé le défaut jusqu'à la hotte : la vitesse de capture au point de transfert mesurait 92 fpm par rapport à un objectif de conception de 400 fpm. Les amortisseurs de branches avaient été étranglés pour protéger une trémie surchargée, et chaque capot de ce coffre a perdu de sa vitesse. Le schéma se répète dans les usines de chaque secteur et commence en amont du filtre. Cela commence par conception d'un système de dépoussiérage .
Un système de dépoussiérage industriel effectue trois tâches séquentielles : capturer l'air contaminé à la source, le transporter à travers des conduits à une vitesse qui empêche la décantation et séparer les particules dans un collecteur avant que l'air propre ne soit évacué. Les étages partagent un budget de pression et une courbe de ventilateur, donc les concevoir comme des composants indépendants produit le mode de défaillance classique : un collecteur qui fonctionne parfaitement au banc d'essai mais ne peut protéger personne dans l'usine. La référence technique en vigueur est le manuel ACGIH Industrial Ventilation, et son message principal est que la capture se produit à la source et non au niveau du filtre.
Où commence la conception du système de dépoussiérage : vitesse de capture de la hotte
La vitesse de capture est le premier chiffre à prendre en compte dans la conception de tout système de dépoussiérage, car elle détermine si la poussière pénètre un jour dans le système. Il s'agit de la vitesse minimale de l'air au point de génération de poussière, nécessaire pour surmonter les courants d'air ambiants et le tirage induit par le procédé et aspirer le contaminant dans la hotte.
La valeur recommandée dépend de l'énergie avec laquelle la poussière est libérée. Un rejet dans un air relativement calme peut être capturé à 100 pi/min ; le taraudage du métal fondu, le chargement du four et le broyage à grande vitesse projettent des particules suffisamment dures pour qu'une vitesse de 200 à 500 pi/min soit nécessaire au point de génération. Le manuel de ventilation industrielle de l'ACGIH précise ces valeurs cibles et prévient que la vitesse de capture doit être mesurée à la source et non à la face de la hotte.
Définition : vitesse de capture est la vitesse de l'air en tout point devant une hotte nécessaire pour surmonter les courants d'air opposés et déplacer les contaminants en suspension dans l'air dans la hotte. Elle est mesurée au point de rejet le plus éloigné et constitue la seule vitesse du système qui protège la zone respiratoire du travailleur.
Vitesses de capture minimales recommandées pour les sources d’émissions industrielles courantes. | Source d'émission | Vitesse de capture (fpm) | Configuration de la hotte |
| Trou de coulée de haut fourneau | 200-500 | Hotte à tirage latéral ou enceinte complète |
| Recharge de four électrique | 150-300 | Auvent complet ou hotte fermée |
| Façade du convertisseur | 200-400 | Capot de capture avant |
| Transfert par convoyeur à bande | 300-400 | Capuche fermée par une ceinture |
| Meulage et polissage | 500-1 000 | Échappement local en gros plan |
La géométrie du capot est tout aussi déterminante. Une hotte fermée ou étroitement enveloppée, telle qu'une hotte fermée par une ceinture sur un convoyeur de transfert, a besoin d'environ un tiers du volume d'échappement d'un auvent ouvert pour le même résultat de capture. Ce facteur se répète sur chaque hotte de l’usine et se multiplie directement par la taille du ventilateur, le diamètre des conduits et la consommation d’énergie annuelle. Pour les opérations du four, un capot de capture avant du convertisseur doit être positionné de manière à ce que l'embouchure du four se trouve à l'intérieur de la fenêtre de capture avant le début du taraudage.
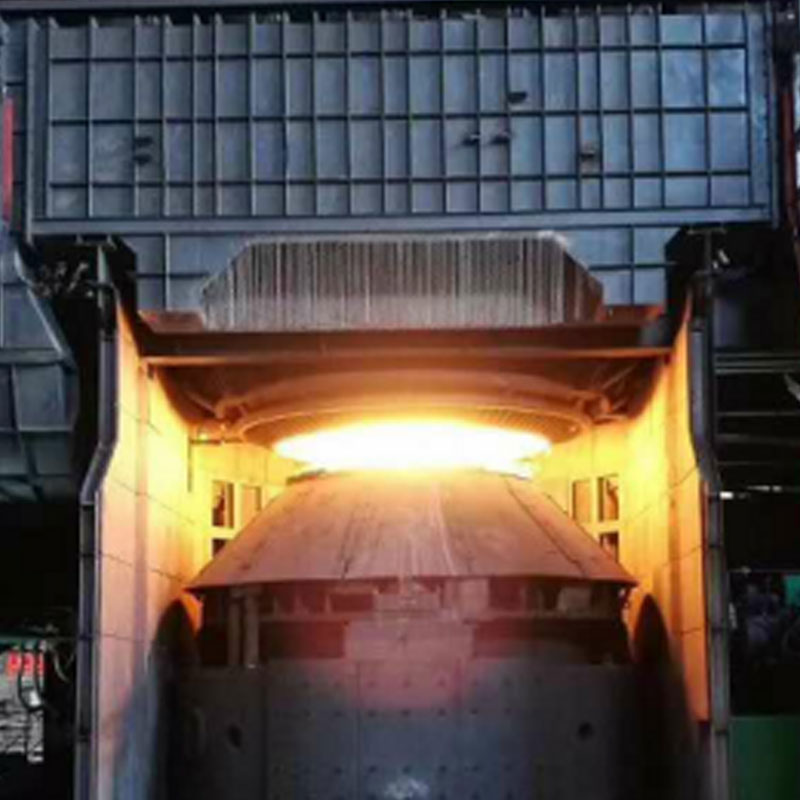
Dans les ateliers de fours à arc électrique, une hotte de four entièrement fermée entoure le récipient et attrape les fugitifs en charge et en fusion qu'aucun auvent ne peut contrôler ; le boîtier convertit une libération violente en un tirage contrôlé que le reste du système peut gérer.
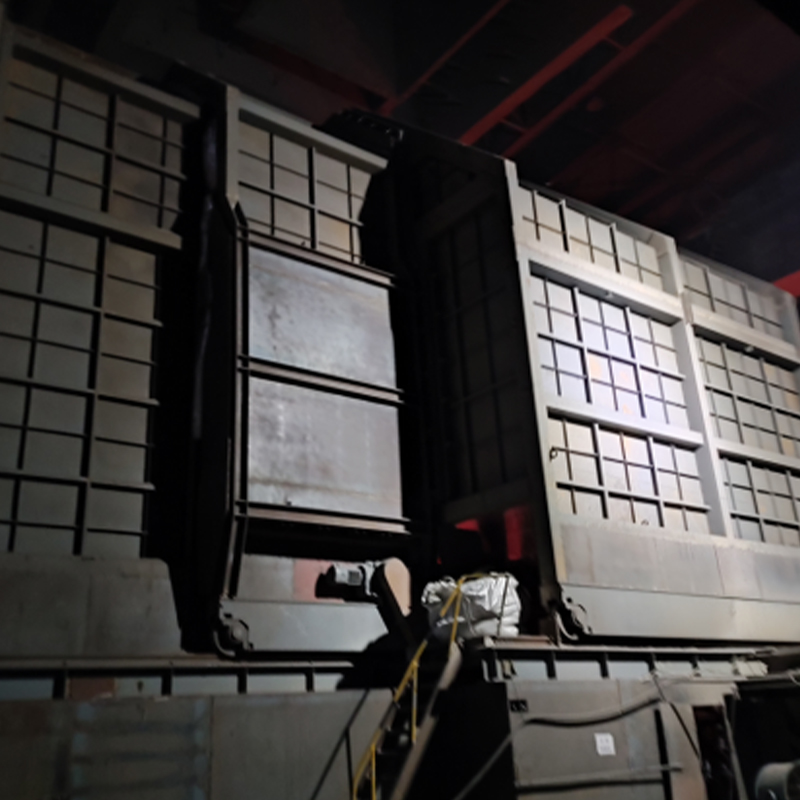 Hotte de capture de four à arc électrique entièrement fermée Cette hotte entoure la zone de fonctionnement du four pour la collecte des fumées du processus complet, atteignant un taux de capture de plus de 95 % et réduisant le bruit d'environ 25 décibels, ce qui la rend essentielle pour contrôler les émissions fugitives dans les aciéries. Voir le produit →
La vitesse de capture décroît à peu près avec le carré de la distance depuis l’ouverture du capot. Doublez l’écart entre la hotte et la source de poussière, et vous avez besoin d’environ quatre fois le volume d’échappement pour maintenir la même vitesse de capture.
Dimensionnement et équilibre des conduits dans la conception du système de dépoussiérage
Chaque conduit de dérivation doit maintenir une vitesse de transport minimale, généralement de 3 500 à 4 500 fpm pour la poussière industrielle, et la perte de pression statique de chaque dérivation doit être égalisée afin qu'aucune hotte ne court-circuite le système. La vitesse de transport est la vitesse de l'air à l'intérieur du conduit, et elle a un seul objectif : maintenir les particules en suspension jusqu'à ce qu'elles atteignent le collecteur.
Le manuel de l'ACGIH donne les vitesses minimales de transport par type de poussière. La fine poussière de ponçage du bois reste en suspension à 3 500 fpm ; la poussière de ciment et de chaux a besoin d'environ 4 000 pi/min ; les fines de meulage des métaux et les fibres de polissage du plastique nécessitent 4 500 fpm. Le dimensionnement d'un système mixte à une vitesse moyenne unique envasera le conduit sur la poussière la plus dense ou gaspillera la pression statique sur la poussière la plus légère.
Poussière fine de ponçage du bois
3 500 pi/min
Sciure et copeaux
3 500 pi/min
Poussières de ciment et de chaux
4 000 pi/min
Calcaire et minéraux
4 000 pi/min
Fines de broyage de métaux
4 500 pi/min
Fibre de polissage en plastique
4 500 pi/min
Vitesses minimales de transport des conduits recommandées pour les poussières industrielles courantes, basées sur le manuel de ventilation industrielle de l'ACGIH.
L’erreur de conception la plus courante dans un réseau à plusieurs hottes consiste à disposer les conduits de manière symétrique et à laisser le système se débrouiller tout seul. Ce n’est pas possible. La branche la plus proche du ventilateur a le trajet le plus court et le moins de résistance, elle aspire donc plus que sa part d'air prévue tandis que les branches éloignées perdent de la vitesse et commencent à s'envaser. La bonne pratique consiste à dimensionner chaque parcours de manière à ce que les pertes de charge statiques de toutes les branches soient égales au débit de conception, puis à installer des registres d'équilibrage et à vérifier chaque hotte avec un anémomètre.
La séquence de conception des conduits qui évite cette défaillance est courte et reproductible :
Cartographiez chaque point d’émission et attribuez un flux de capture à chaque hotte.
Acheminez les conduites principales et les dérivations avec des angles d’entrée de 45 degrés et des coudes à long rayon.
Calculez la perte de pression de chaque passage et égalisez la taille des branches.
Sélectionnez le diamètre du tronc principal au-dessus du seuil de décantation pour le mélange de poussières.
Ajoutez des ports de test et des portes de nettoyage à chaque section et documentez une vitesse cible pour chaque hotte.
Une bride qui fuit ou une porte d'accès non scellée peut gaspiller 20 à 30 pour cent de la pression statique du ventilateur avant que l'air n'atteigne une hotte. Effectuez un test de fumée sur les conduits avant la mise en service.
Si les contraintes d'espace imposent des conduits rectangulaires au lieu de conduits ronds, ajoutez une marge de vitesse de 15 à 20 % au-dessus de la recommandation pour les conduits ronds.
Conduit rond Meilleure efficacité hydraulique, perte de pression la plus faible et autonettoyage à la vitesse de conception. Le choix par défaut pour transporter la poussière.
Conduit rectangulaire Compact dans les espaces restreints mais crée des tourbillons de coin où la poussière se dépose ; utilisez-le uniquement avec une marge de vitesse de transport de 15 à 20 pour cent.
Faire correspondre la technologie de filtration à la poussière et au processus
Le collecteur est sélectionné en fonction des caractéristiques de la poussière : taille des particules, température, humidité, abrasivité et combustibilité, et non uniquement en fonction du volume d'air. Un dépoussiéreur à manches, un dépoussiéreur à cartouche, un précipitateur électrostatique et un épurateur humide servent chacun une combinaison différente de conditions, et une inadéquation apparaît rapidement comme un éblouissement, une corrosion, une usure du sac ou des dépassements d'émissions.
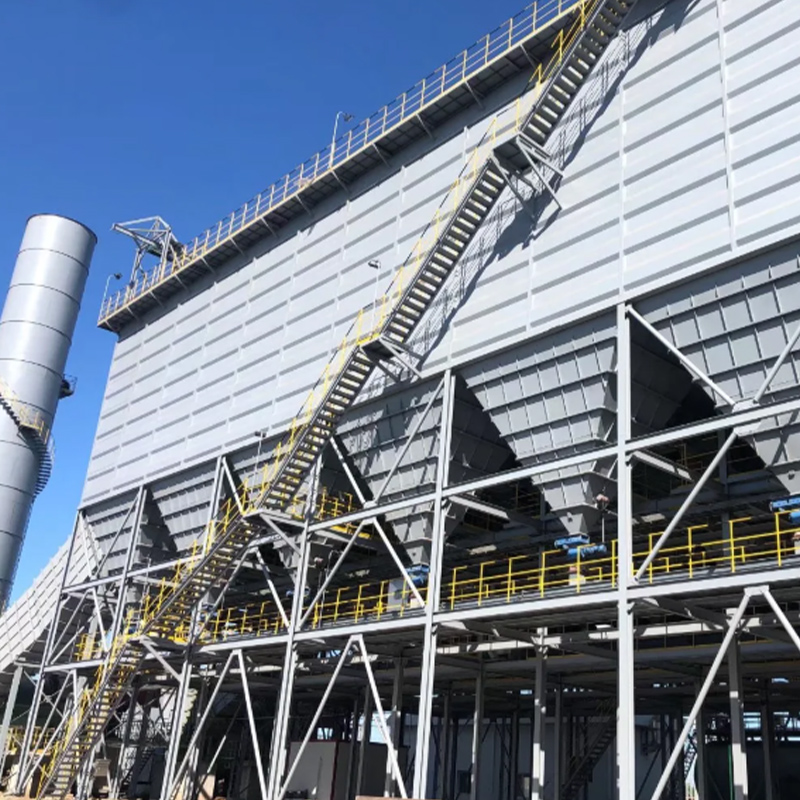
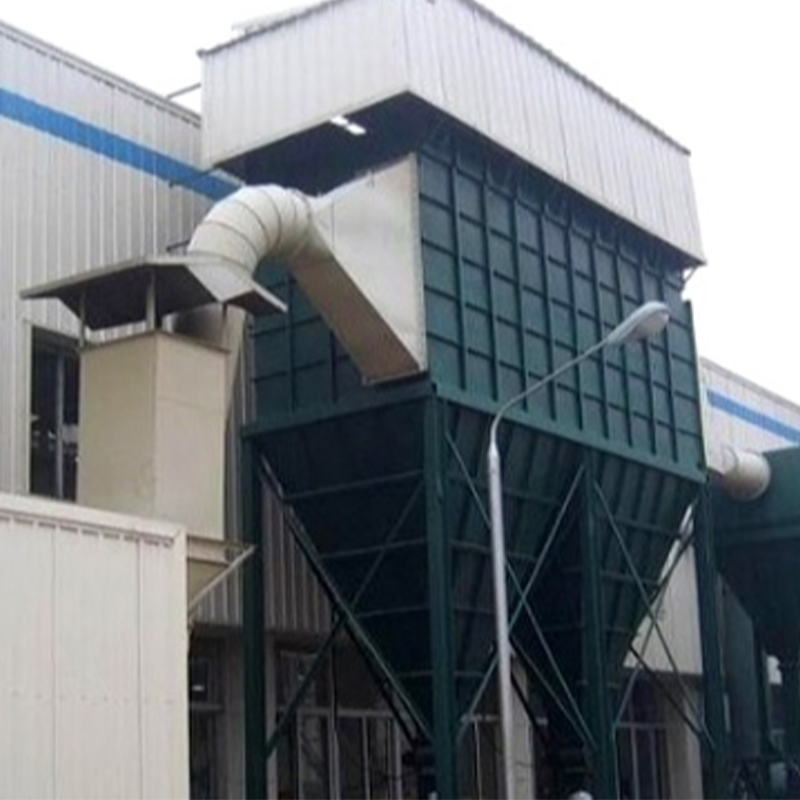
Pour les poussières sèches, chaudes, abrasives et à volume élevé, telles que la poussière générée dans la fabrication de l'acier, le frittage, les fours à ciment et les fonderies, un dépoussiéreur à manches à jet pulsé est la bête de somme. Son filtre en tissu fonctionne en continu à des températures de gaz allant jusqu'à 260 °C avec le média approprié et renvoie bien plus de 99 % des particules collectées dans le processus. Il est également conçu pour se nettoyer tout seul : un dépoussiéreur à jet pulsé fonctionne généralement entre 4 et 6 pouces d'eau. de pression différentielle, et une montée constante au-dessus de cette plage signifie que le nettoyage des sacs échoue bien avant que les sacs ne s'usent.
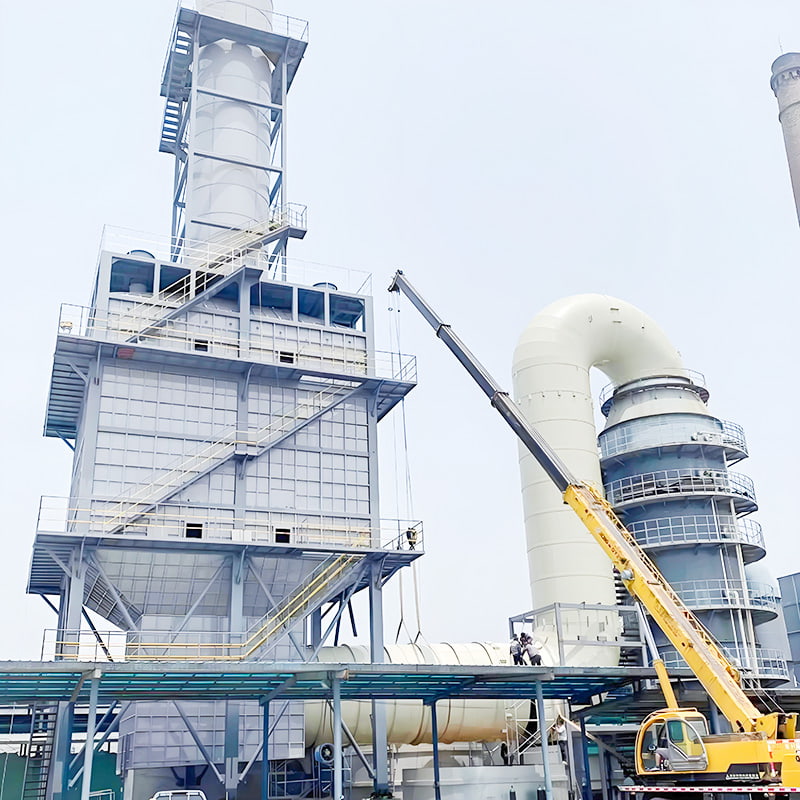
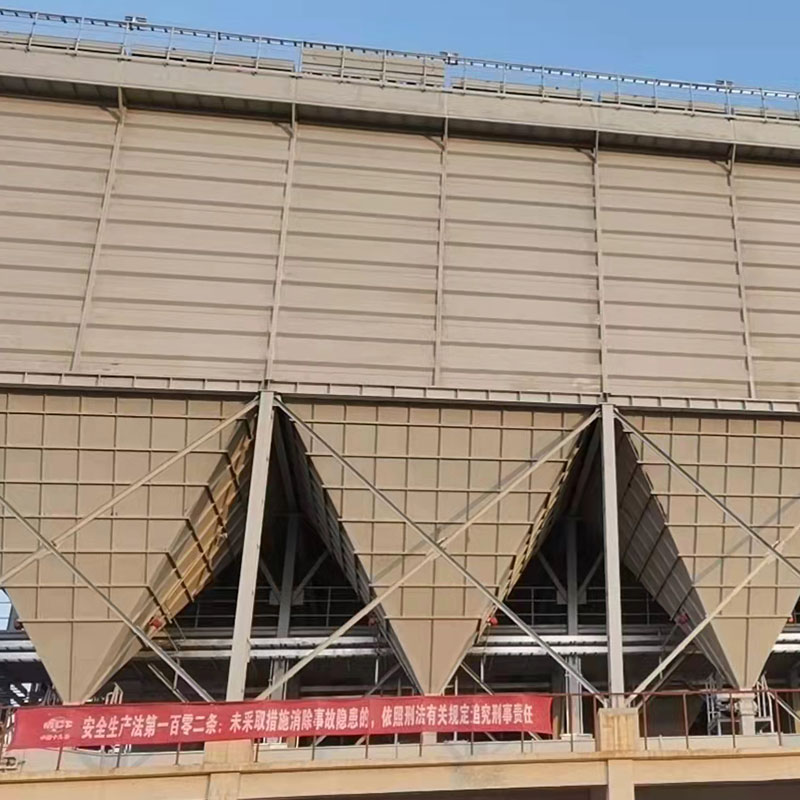 Collecteur de poussière à filtre à jet pulsé basse pression Un dépoussiéreur à manches à jet pulsé adapté aux poussières sèches, chaudes, abrasives et à grand volume comme celles de la fabrication de l'acier, avec un fonctionnement continu jusqu'à 260°C, des sacs autonettoyants et des émissions de sortie inférieures à 8 mg/Nm³, idéal pour les processus industriels exigeants. Voir le produit →
Lorsque la poussière est fine, sèche et de faible volume, comme les poudres métalliques, les granulés pharmaceutiques et le sable récupéré, un collecteur à cartouche offre une plus grande surface de filtration dans un encombrement réduit grâce à un support plissé. Les cartouches dépassent 99,9 % d'efficacité sur les particules fines mais fonctionnent entre 80 et 120 °C. Un processus à chaud nécessite donc un refroidisseur ou une étape de dilution en amont.
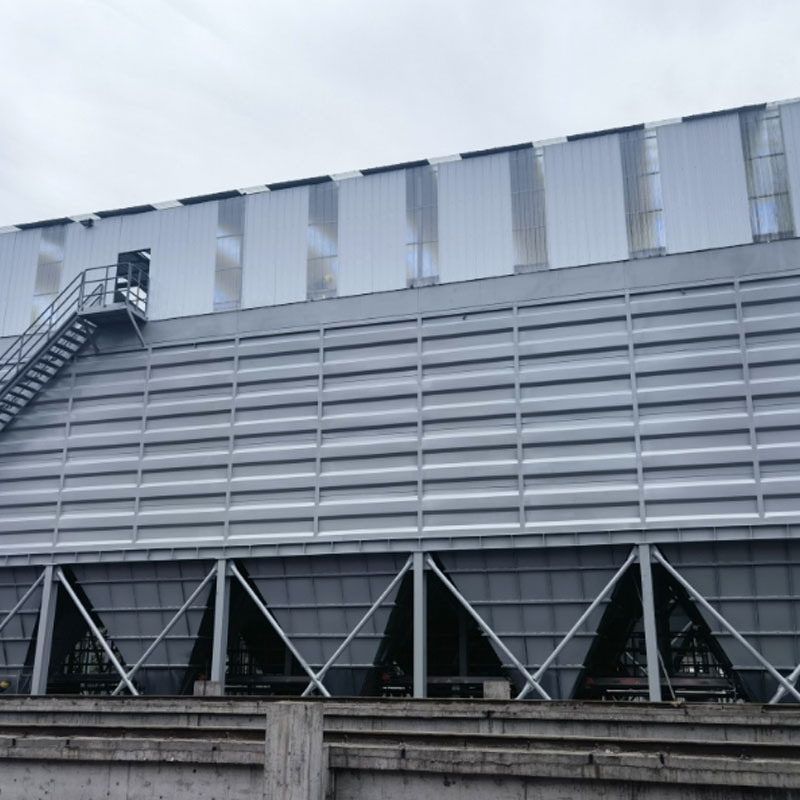 Collecteur de poussière à cartouche à jet pulsé basse pression Ce collecteur à cartouche offre une plus grande surface de filtration dans un encombrement réduit pour les poussières fines et sèches, nécessitant des vitesses de vent plus faibles et offrant des économies d'espace, mais limité à un fonctionnement inférieur à 150 °C : vérifiez la compatibilité avec les processus à chaud. Voir le produit →
À l’opposé de l’échelle, un précipitateur électrostatique traite de très grands volumes de gaz contenant des particules fines à des températures qui détruiraient les filtres en tissu. C’est pourquoi les brins frittés et les chaudières électriques les utilisent. Les épurateurs humides prennent le relais là où la poussière est collante, hygroscopique ou potentiellement explosive, car la phase aqueuse élimine le risque d'inflammation et l'évacuation humide évite le réentraînement.
Comparaison des technologies de dépoussiéreurs industriels par efficacité, température et conditions de service. | Technologie | Efficacité typique | Température continue. limite | Meilleures conditions de service |
| Filtre à manches à jet pulsé | 99-99,9 % en MP | Jusqu'à 260 C avec des fluides adaptés | Poussière sèche en grand volume ; acier, ciment, fonderies |
| Collecteur de cartouches | 99,9% sur poussières fines | Jusqu'à 120 °C | Poudres fines, volume faible à moyen, exigences élevées en matière de qualité de l'air |
| Précipitateur électrostatique | 97-99,5% | Jusqu'à 400 °C | Très gros volumes de gaz ; brin fritté, chaudière électrique |
| Laveur humide | 95-99% | Aucune limite pratique ; refroidit le gaz | Poussière humide, collante ou combustible ; devoir d'acide et d'odeur |
Les poussières combustibles modifient l'ordre de priorité. La norme NFPA 652 exige une analyse des risques liés à la poussière pour toute installation manipulant des particules combustibles, et la conception du collecteur doit montrer comment une déflagration est évitée ou contenue, grâce à une ventilation, une suppression, des registres d'isolation ou un système humide choisi dès le départ. Les fines métaux, le charbon, le sucre, le bois et de nombreux plastiques sont tous concernés.
Des fournisseurs clés en main tels qu'Anhui Tiankang Environmental Technology Co., Ltd. fournissent les hottes de capture, les conduits et le collecteur dans un seul ensemble technique, ce qui constitue le moyen pratique d'appliquer la réflexion au niveau du système requise par cette séquence de conception.
Le coût caché d’un système déséquilibré : pression, énergie et maintenance
Un système de dépoussiérage équilibré fonctionne avec une chute de pression stable et prévisible ; un système déséquilibré brûle de l’énergie supplémentaire et convertit les heures de maintenance en production perdue. La courbe du ventilateur rend la conséquence concrète : à vitesse de ventilateur constante, une augmentation de 10 pour cent de la résistance du système réduit le débit d'air total d'environ 8 à 10 pour cent, ramenant les conduits en dessous de la vitesse de transport et garantissant l'envasement.
3 500 pi/min vitesse minimale de transport des conduits pour les poussières industrielles sèches courantes
4 à 6 po d'eau plage de pression de fonctionnement normale pour un dépoussiéreur à manches à jet pulsé
99% efficacité de collecte de masse attendue des filtres en tissu sur les poussières d'acier et de ciment
500 fpm cible de vitesse de capture pour les libérations énergétiques telles que le taraudage et le broyage
La surveillance transforme ces chiffres en un programme de maintenance. Un enregistreur de pression différentielle sur le collecteur, un anémomètre fixe à un point de référence par tronc et une traversée trimestrielle de la vitesse de chaque hotte détecteront la défaillance avant qu'un régulateur ne le fasse. Une hotte qui a perdu 30 pour cent de sa vitesse est presque toujours un problème d'équilibrage ou un registre fermé, et non un problème de filtre. Le dépoussiéreur à manches signale les conditions en amont, et non sa propre santé.
Conception pour la maintenabilité : des portes de nettoyage à charnières sur chaque parcours horizontal, un pare-étincelles en amont du collecteur pour les procédés chauds, une vanne rotative correctement dimensionnée sur le refoulement et un pied de vidange sur la trémie. Ces détails déterminent davantage les temps d'arrêt que le modèle de collecteur.
Questions fréquemment posées sur la conception du système de dépoussiérage
Ce sont les questions que les ingénieurs d'usine posent le plus souvent une fois que les bases de la vitesse de capture, de la vitesse de transport et de la sélection des filtres sont claires.
Quelle est la différence entre la vitesse de capture et la vitesse de transport des conduits ?
La vitesse de capture est la vitesse de l'air au point de dégagement de la poussière qui attire les contaminants dans la hotte, généralement entre 100 et 500 fpm selon le processus. La vitesse de transport des conduits est la vitesse de l'air à l'intérieur du conduit qui maintient la poussière en suspension, normalement entre 3 500 et 4 500 fpm. Les deux doivent être définis explicitement dans la conception ; ni l’un ni l’autre ne peut être laissé au hasard.
Pourquoi la hotte la plus proche du ventilateur aspire-t-elle le plus d'air ?
Étant donné que la branche la plus proche a le trajet de conduit le plus court et le moins de résistance, elle prend donc une part disproportionnée du débit total. La solution consiste à dimensionner chaque branche de manière à ce que les pertes de pression statique de tous les parcours soient égales au débit de conception, à ajouter des registres d'équilibrage et à vérifier chaque hotte avec une mesure de vitesse.
Le collecteur doit-il être dimensionné pour la production actuelle ou une expansion future ?
Dimensionnez le collecteur et le ventilateur pour au moins le plan de production quinquennal et disposez les conduites principales avec des connexions en T bouchées afin que des branches ultérieures puissent être ajoutées sans rééquilibrer l'ensemble du réseau. Une marge de 10 à 15 pour cent sur la surface du filtre prolonge également la durée de vie des sacs et des cartouches.
Un système de dépoussiérage doit-il être protégé contre les explosions ?
Si la poussière est combustible, comme des fines métalliques, du charbon, du sucre, du bois ou de nombreux plastiques, la NFPA 652 exige une analyse des risques liés à la poussière et des protections pouvant inclure la ventilation, la suppression et l'isolation. Tester l'explosibilité d'un échantillon de poussière représentatif est la première étape de cette analyse.


 English
 Français
 عربى
 简体中文