Comment une tour de désulfuration des gaz de combustion humides élimine le SO2 et la poussière des gaz d'échappement industriels
MAISON / NOUVELLES / Actualités de l'industrie / Comment une tour de désulfuration des gaz de combustion humides élimine le SO2 et la poussière des gaz d'échappement industriels
Comment une tour de désulfuration des gaz de combustion humides élimine le SO2 et la poussière des gaz d'échappement industriels
Les fours à ciment, les fours métallurgiques et les chaudières industrielles libèrent des gaz de combustion qui transportent du dioxyde de soufre, un gaz acide qui corrode les équipements, nuit à l'environnement et peut déclencher de lourdes amendes ou des arrêts forcés lorsque les limites d'émission sont dépassées. Pour les directeurs d’usine et les équipes d’ingénierie, la vraie question est rarement de savoir si les gaz d’échappement doivent être traités. La question la plus difficile est de savoir quelle technologie correspond au volume de gaz, à la température, à la charge de poussière, à la surface au sol disponible et à la norme de rejet applicable au site. Un tour de désulfuration des gaz de combustion humides est l'une des solutions les plus largement adoptées, car elle élimine les gaz acides et les particules fines dans un seul récipient tout en gérant les larges variations de charge produites par les processus industriels typiques.
Cet article explique comment fonctionne un épurateur humide, où il s'intègre dans un système de traitement des fumées industrielles, quelles applications en bénéficient le plus, comment comparer les options de conception et ce que les opérateurs doivent planifier après la mise en service. L'objectif est pratique : aider les ingénieurs, les spécialistes des achats et les propriétaires d'usines à comprendre suffisamment bien la technologie pour définir un projet, poser les bonnes questions aux fournisseurs et éviter des inadéquations coûteuses entre les équipements et les conditions du processus.
À quoi sert une tour de désulfuration des gaz de combustion humides
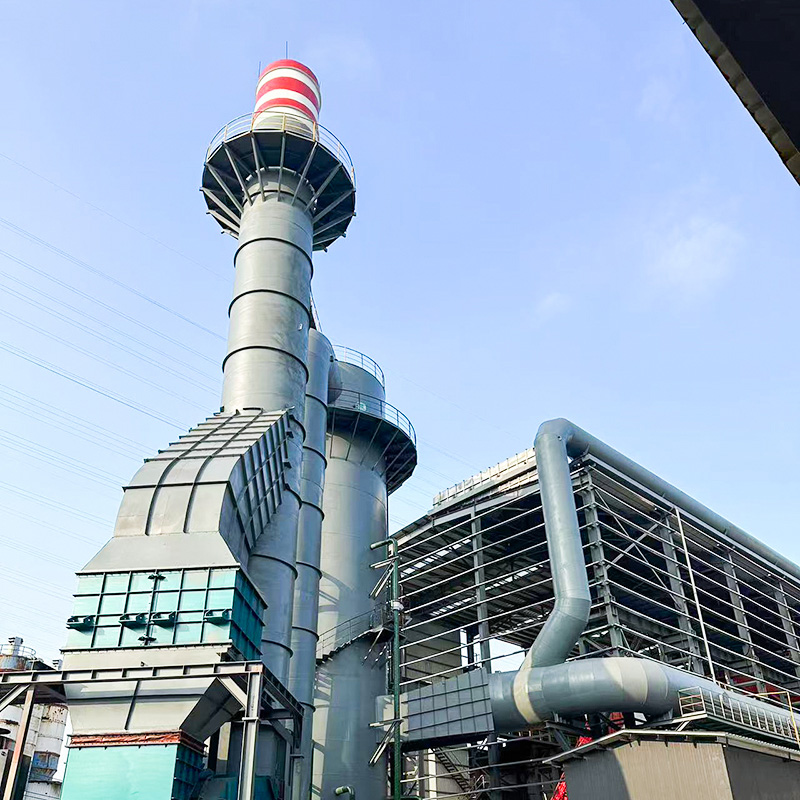
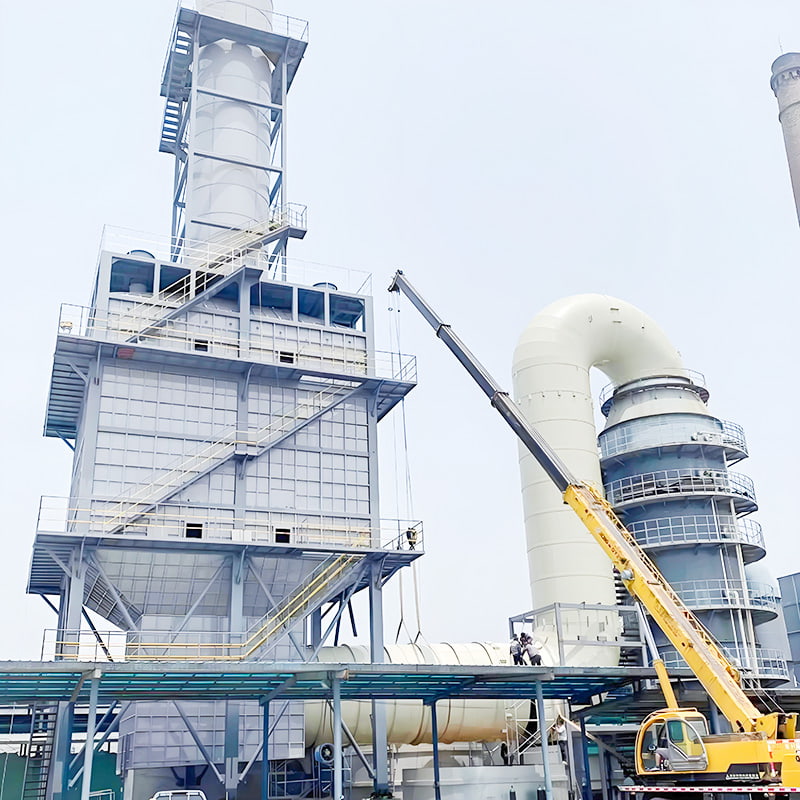
Une tour de désulfuration des gaz de combustion humides, souvent appelée tour WFGD ou épurateur humide, est une cuve verticale dans laquelle les gaz d'échappement chauds sont mis en contact étroit avec un liquide absorbant alcalin. Le liquide capte le dioxyde de soufre et piége simultanément les fines particules de poussière, de sorte qu'une unité peut effectuer deux tâches qui nécessiteraient autrement des équipements distincts. Dans une installation complète, la tour se situe entre le four ou la sortie du four et la cheminée d'échappement, formant le cœur de la ligne de traitement.
Le processus étant humide, la tour refroidit également le gaz et augmente son humidité. Cela présente un avantage pratique : le gaz quittant le système est à une température qui convient au ventilateur et à la cheminée en aval, et la poussière qui serait autrement difficile à capturer est entraînée dans la phase liquide.
Principe de fonctionnement de l'épurateur humide
Les gaz de combustion pénètrent dans la partie inférieure de la tour et se déplacent vers le haut, tandis que le liquide absorbant est pompé vers les collecteurs de pulvérisation et libéré vers le bas à travers plusieurs couches de buses. Les gouttelettes créent une très grande surface de contact entre le gaz et le liquide. Le dioxyde de soufre se dissout dans les gouttelettes et réagit avec l'agent alcalin, formant des composés stables qui quittent le système avec le liquide usé. Les particules de poussière sont captées par les mêmes gouttelettes et emportées avec elles. Près du sommet, un dévésiculeur élimine les gouttelettes entraînées de sorte que le gaz propre s'échappe presque sans liquide avant de passer par le ventilateur à tirage induit et de sortir par la cheminée.
La séquence des événements au sein d’une unité typique peut être résumée comme suit :
Les gaz de combustion chauds sont refroidis et humidifiés lorsqu'ils pénètrent dans la section d'entrée de la tour.
Le liquide absorbant est réparti sur plusieurs couches de pulvérisation pour maximiser le contact du gaz et du liquide.
Le dioxyde de soufre est absorbé et neutralisé tandis que les particules en suspension sont éliminées.
Les dévésiculeurs éliminent les gouttelettes résiduelles du flux de gaz avant qu'il ne quitte la tour.
Le gaz purifié est évacué à travers la cheminée dans des conditions de tirage contrôlées.
Composants essentiels du système
Une installation bien conçue ne se limite pas au corps de la tour. Chaque sous-système affecte les performances finales et la plupart des problèmes de fonctionnement peuvent être attribués à l'un des composants répertoriés ci-dessous.
Composant
Fonction principale
Problème de conception typique
Corps de tour de lavage
Abrite la zone de contact gaz et liquide
Revêtement résistant à la corrosion et hauteur de résidence adéquate
Couches de pulvérisation et buses
Générer de fines gouttelettes sur toute la section transversale
Blocage des buses et couverture de pulvérisation uniforme
Antibuée
Élimine les gouttelettes entraînées du gaz de sortie
Tartre et dépôt humide dans les conduits en aval
Pompe de circulation
Fournit un liquide absorbant aux têtes de pulvérisation
Stabilité de l'écoulement et résistance à l'usure des boues
Ventilateur à tirage induit
Surmonte la chute de pression totale du système
Faire correspondre les performances du ventilateur à la résistance réelle
Pile d'échappement
Disperse du gaz propre dans l’atmosphère
Hauteur de pile calculée pour les conditions de dispersion locales
Pourquoi les plantes se tournent vers la désulfuration humide
De nombreuses installations ne découvrent un problème de dioxyde de soufre que lorsque les inspections environnementales commencent ou lorsqu'une nouvelle norme d'émission entre en vigueur. Les gaz de combustion bruts provenant des fours au charbon, du grillage des minerais soufrés et de la combustion de combustibles lourds peuvent contenir plusieurs milliers de milligrammes de dioxyde de soufre par mètre cube. Dans certaines régions, la concentration autorisée des débouchés pour certaines industries a été resserrée à des niveaux bien inférieurs à cent milligrammes par mètre cube. Atteindre ces limites sous des charges de fonctionnement variables nécessite généralement des efficacités d'élimination supérieures à quatre-vingt-quinze pour cent, un objectif difficile à atteindre avec de simples dépoussiéreurs ou des méthodes sèches non contrôlées.
Plusieurs facteurs poussent les propriétaires d’usines vers des systèmes humides :
Les tours humides permettent une élimination élevée des gaz acides même lorsque la concentration à l'entrée fluctue, ce qui est courant dans les opérations de fusion par lots et de fours cycliques.
Un seul navire peut traiter du dioxyde de soufre et une part importante de particules, réduisant ainsi le nombre de machines distinctes sur le site.
Le procédé s'adapte à une large gamme de volumes de gaz, puisque le débit de circulation du liquide peut être ajusté pour correspondre à la charge réelle.
Les sous-produits peuvent être récupérés ou stabilisés, ce qui offre aux opérateurs la possibilité de manipuler le liquide usé de manière contrôlée.
Les usines qui planifient la désulfuration pendant la phase de conception dépensent généralement moins que celles qui tentent de moderniser leurs équipements pour les rendre plus compacts après le démarrage de la production. Les premiers travaux d'ingénierie permettent de coordonner la hauteur de la tour, le tracé des conduits et le traitement des eaux usées avec le reste de l'usine.
Demandes dans les domaines du ciment, de la métallurgie et de la production d'électricité
La même technologie de base est utilisée dans plusieurs industries lourdes, mais chaque application présente une combinaison différente de caractéristiques de gaz. Comprendre ces différences est essentiel avant de spécifier un épurateur de gaz de combustion, car une unité conçue pour un processus peut sous-performer ou se corroder rapidement dans un autre.
Traitement des gaz d'échappement des fours à ciment
Les fours à ciment produisent des gaz d'échappement avec une charge de poussière élevée, une température changeante et une teneur en soufre variable, en fonction du mélange de combustible et de matières premières. Le système humide doit donc supporter des matières solides importantes et il doit être conçu de manière à ce que le gaz soit suffisamment refroidi avant d'entrer dans la zone d'absorption. Un dispositif de désulfuration humide dans une cimenterie intègre souvent une étape de dépoussiérage afin que la tour traite à la fois les gaz acides et les particules résiduelles, réduisant ainsi l'encombrement total par rapport à deux machines indépendantes en série.
Gaz de combustion des fours métallurgiques
Les opérations de torréfaction et de fusion peuvent générer du dioxyde de soufre à des concentrations élevées, ainsi que des fumées acides et des particules métalliques. La composition des aliments change souvent d'une équipe à l'autre, de sorte que le liquide absorbant doit être soigneusement contrôlé pour maintenir le pH et l'efficacité d'élimination. Le choix des matériaux est tout aussi important, car l'intérieur de la tour, les collecteurs de pulvérisation et les pompes sont exposés à des conditions agressives qui exigent des alliages, des revêtements ou une construction composite résistant à la corrosion.
Centrales électriques et systèmes de chaudières industrielles
Les installations de production d'électricité traitent de très gros volumes de gaz sous une charge relativement constante, ce qui favorise les conceptions compactes à haut débit et la stabilité de fonctionnement à long terme. Une tour de désulfuration des gaz de combustion humides d’une centrale électrique doit également prendre en compte la gestion des eaux usées et le choix des sous-produits. Les chaudières industrielles, en revanche, sont souvent confrontées à de sévères contraintes d'espace et nécessitent une configuration compacte qui reste facile à inspecter et à entretenir.
Application
Caractéristique typique du gaz
Priorité de conception principale
Four à ciment
Forte poussière, dioxyde de soufre modéré, température variable
Capture de poussière et contrôle de la température
Four métallurgique
Dioxyde de soufre élevé, fumées acides, charge fluctuante
Efficacité d’absorption et résistance à la corrosion
Chaudière de centrale électrique
Très grand volume de gaz, charge relativement stable
Stabilité à long terme et gestion des sous-produits
Chaudière industrielle
Volume modéré, espace de site limité
Encombrement compact et accès facile pour la maintenance
Flux de processus et mise en page intégrée
Dans une installation pratique, la tour constitue un maillon dans une boucle fermée. Le gaz se déplace dans le système dans une seule direction, tandis que le liquide absorbant circule en continu entre la zone de pulvérisation et un réservoir de rétention. Le schéma ci-dessous illustre le raccordement des principaux éléments, depuis l'entrée des fumées jusqu'à la cheminée, en passant par la boucle de circulation du lisier qui assure le fonctionnement du processus d'absorption.
Les décisions de mise en page ont un effet direct sur les performances. La hauteur de la tour doit offrir un temps de séjour suffisant pour l'absorption, tandis que les raccordements des conduits doivent éviter les coudes brusques qui créent une distribution inégale du gaz. Les plates-formes d'accès, les regards et les points de vidange doivent être positionnés de manière à permettre l'inspection et le nettoyage sans interrompre les équipements voisins.
Principaux avantages du dépoussiérage humide intégré
L’une des caractéristiques les plus précieuses d’un système humide est qu’il combine l’élimination des gaz acides et le contrôle des particules. Les opérateurs qui ont exploité des systèmes secs séparés signalent souvent que les problèmes les plus frustrants proviennent des interactions entre les étapes, telles que des poussières collantes bloquant les trémies ou des résidus chimiques qui accélèrent la corrosion dans les conduits en aval. Une conception humide évite bon nombre de ces interactions car le même liquide capture à la fois les gaz et les solides dans un environnement contrôlé.
Les principaux avantages peuvent être regroupés en cinq domaines :
Efficacité élevée d’élimination du dioxyde de soufre, maintenue même lorsque la concentration à l’entrée augmente pendant le pic de production.
Désulfuration et dépoussiérage intégrés, ce qui réduit le nombre de machines et l'empreinte totale de l'usine.
Fonctionnement stable sous charge de gaz de combustion variable, soutenu par une circulation de liquide et un contrôle de pulvérisation réglables.
Dimensionnement flexible, puisque le diamètre et la hauteur peuvent être adaptés au volume d'échappement réel et aux contraintes du site.
Entretien simple et longue durée de vie lorsque le revêtement, les buses et les pompes sont correctement spécifiés.
Pour les applications où la poussière est la préoccupation dominante, un dépoussiéreur humide à pulvérisation par gravité peut être considérée comme une étape complémentaire, en particulier lorsque le flux gazeux transporte des particules grossières qui autrement chargeraient les internes de l'épurateur. La bonne combinaison dépend de la distribution granulométrique de la poussière, de la température du gaz et de la limite d'émission cible.
Facteur de performance
Tour de lavage humide
Système d'injection sèche
Élimination des gaz acides sous charge fluctuante
Fort, réglable en fonction du taux de liquide
Modéré, dépend du contrôle de l'alimentation en réactifs
Capture de particules fines
Bon, particules mouillées et éliminées
S'appuie sur un dépoussiéreur en aval
Traitement des eaux usées ou des liquides usés
Nécessite un traitement ou un plan de rétablissement
Les résidus solides doivent être collectés et éliminés
Empreinte pour les tâches combinées
Compact lorsque le dépoussiérage est intégré
Généralement plus grand avec des étages séparés
Comment sélectionner la bonne tour pour votre processus
La sélection d’une unité consiste à faire correspondre les données de conception à la réalité opérationnelle. Les fournisseurs ne peuvent proposer une configuration appropriée que lorsque l'acheteur fournit des informations précises sur le processus. Les données incomplètes sont l'une des raisons les plus courantes d'un équipement surdimensionné ou sous-performant. Il vaut donc la peine d'investir du temps dans la collecte de mesures avant de finaliser les spécifications.
Paramètres de sélection clés
Volume de gaz de combustion à la charge de fonctionnement normale et maximale, exprimé dans les conditions de température et de pression indiquées.
Concentration de dioxyde de soufre à l'entrée, y compris la plage typique et toutes les valeurs de pointe observées au cours des cycles de production.
Température du gaz et teneur en humidité à l’entrée de la tour, car celles-ci déterminent les besoins en refroidissement.
Chargement de poussière, distribution granulométrique et nature chimique des particules.
Limite d’émission cible en sortie et méthode de surveillance requise par l’autorité locale.
Superficie du site disponible, restrictions de hauteur et orientation des conduits et des cheminées existants.
Disponibilité de l'eau, règles de rejet des eaux usées et traitement privilégié des liquides usés ou des sous-produits.
Associer la tour aux équipements en amont et en aval
Un épurateur de désulfuration associé à un dépoussiéreur à manches est un agencement courant où le processus génère de très lourdes charges de poussière. Dans ce cas, le dépoussiéreur élimine la majeure partie des particules en amont et la tour humide se concentre sur le gaz acide et toute fraction fine restante. Cette approche peut réduire l'usure des composants internes du pulvérisateur et prolonger les intervalles de maintenance, même si elle ajoute le coût et l'espace d'une deuxième unité majeure. Le choix doit être basé sur une comparaison documentée du coût d’investissement, des coûts d’exploitation et de l’empreinte au sol plutôt que sur une préférence générale.
Lors de la préparation d'une demande de proposition technique, incluez un schéma du déroulement du processus, un résumé des mesures de gaz et la norme d'émission qui doit être respectée. Des informations claires à ce stade raccourcissent généralement l’examen technique et produisent une estimation budgétaire plus précise.
Coûts d’exploitation et planification de la maintenance
Le coût du capital ne représente qu’une partie de l’investissement total. Les dépenses d'exploitation dépendent de l'énergie de pompage, de la puissance du ventilateur, de la consommation d'agent absorbant, du traitement des liquides et de la main d'œuvre de routine nécessaire pour maintenir le système conformément aux spécifications. Les usines qui suivent ces éléments dès le départ trouvent généralement plus facile de justifier l’investissement et d’identifier les problèmes dès le début lorsque les performances commencent à dériver.
La consommation d'énergie est concentrée dans les pompes de circulation et le ventilateur à tirage induit. Étant donné que la puissance de la pompe augmente rapidement avec le débit du liquide, les opérateurs doivent éviter d'appliquer plus de couches de pulvérisation que la charge ne l'exige. Des contrôles réguliers de la chute de pression dans la tour fournissent une alerte précoce en cas d'accumulation de tartre ou de solides, ce qui augmente la demande de puissance du ventilateur et réduit l'efficacité de l'absorption. La corrosion et l'érosion sont les autres principales préoccupations à long terme, en particulier dans la zone de pulvérisation et à proximité du dévésiculeur.
Intervalle
Vérification recommandée
Objectif
Quotidiennement
Pompe pressure, liquid level and gas outlet visual check
Détecter rapidement les pertes de débit ou les fuites
Hebdomadaire
Inspection des buses et examen du modèle de pulvérisation
Prévenir le blocage et la couverture inégale
Mensuel
Analyse du pH, de la densité et de la teneur en solides des liquides
Maintenir la chimie d’absorption
Annuellement
Inspection du revêtement, du dévésiculeur et de la structure interne
Planifier les réparations avant la panne
Étude de cas : Rénovation dans une cimenterie de taille moyenne
Un producteur de ciment de taille moyenne exploitant un seul four rotatif a été confronté à des dépassements répétés de sa limite locale de dioxyde de soufre suite à un durcissement des normes régionales. Le système existant consistait en un dépoussiéreur sans contrôle des gaz acides, et l'usine disposait d'un espace limité à côté du bâtiment du four. L'équipe d'ingénierie a commencé par mesurer le débit de gaz sur plusieurs cycles de production, ce qui a révélé une concentration de dioxyde de soufre qui variait considérablement en fonction de la composition des matières premières et du type de carburant.
La modernisation a utilisé une tour humide dimensionnée pour le volume de gaz de pointe, le système de pulvérisation étant conçu pour ajuster le débit de liquide en fonction de la concentration d'entrée mesurée. Le dépoussiérage était intégré dans la même cuve, l’usine évitait donc de construire une structure séparée. Après la mise en service, la concentration mesurée de dioxyde de soufre à la sortie est restée bien dans la limite autorisée sur toute la plage de charge testée, et les émissions de poussière ont considérablement diminué. Le graphique ci-dessous résume la réduction du dioxyde de soufre observée au cours de la première période d'exploitation stable.
L’exemple illustre un modèle commun à de nombreuses rénovations. Le problème initial résidait moins dans l’absence de tout dispositif de contrôle que dans l’absence d’un système capable de répondre à des conditions d’entrée variables. Une fois les caractéristiques du gaz comprises, la conception a pu être adaptée de manière à ce que l'usine atteigne sa limite de manière constante, et pas seulement pendant les périodes de production favorables.
Foire aux questions
Q1 : À quoi sert un épurateur de gaz de combustion ?
Un épurateur de gaz de combustion est utilisé pour éliminer les polluants tels que le dioxyde de soufre, les gaz acides et les particules des gaz d'échappement industriels avant qu'ils ne soient rejetés dans l'atmosphère. Les conceptions humides utilisent un liquide absorbant pour capturer ces substances, tandis que le gaz est nettoyé et refroidi dans le même récipient.
Q2 : Quelle est la différence entre le lavage humide et la désulfuration sèche ?
Le lavage humide utilise un liquide pour absorber les polluants et produit généralement une boue ou une solution qui doit être gérée. La désulfuration sèche injecte un réactif solide dans le flux gazeux et collecte le résidu résultant dans un dépoussiéreur. Les systèmes humides gèrent généralement les charges fluctuantes avec plus de douceur, tandis que les systèmes secs évitent la manipulation de liquides et peuvent convenir aux sites ayant un accès limité à l'eau.
Q3 : Une tour de désulfuration humide peut-elle éliminer à la fois le dioxyde de soufre et la poussière ?
Oui. Le liquide pulvérisé capture les fines particules ainsi que les gaz acides, ce qui permet à une tour correctement conçue de remplir les deux fonctions. Pour les charges de poussière très importantes, un pré-collecteur séparé est souvent ajouté afin que la tour fonctionne dans sa plage optimale.
Q4 : Un système humide est-il adapté aux gaz d’échappement des fours à ciment ?
Les systèmes humides sont largement utilisés sur les gaz d’échappement des fours à ciment car ils tolèrent bien la poussière et les variations de température. Le gaz doit généralement être refroidi avant d'entrer dans la zone d'absorption, et la conception doit tenir compte de la teneur en solides du liquide de pulvérisation pour éviter le blocage et l'usure excessive.
Q5 : Comment un acheteur doit-il se préparer à l’estimation des coûts d’un système de traitement des fumées industrielles ?
Le coût dépend du volume de gaz, de la concentration à l'entrée, de la limite d'émission cible, des matériaux de construction, des conditions du site et de l'étendue des équipements auxiliaires. La préparation la plus utile consiste à rassembler des mesures de gaz précises, des données d'exploitation du procédé et la norme applicable, puis à demander une proposition technique détaillant ces facteurs.
Conclusion et prochaines étapes
Une tour de désulfuration des gaz de combustion humides offre une voie éprouvée pour contrôler le dioxyde de soufre et la poussière dans les environnements industriels exigeants. Ses atouts sont particulièrement visibles là où les conditions de gaz fluctuent, là où la poussière et les gaz acides doivent être traités ensemble et là où l'usine a besoin d'une solution compacte et adaptable. Le succès dépend de spécifications minutieuses, de données d’exploitation réalistes et d’une attention portée à la protection contre la corrosion, à la gestion des liquides et à la maintenance de routine.
Les équipes d'ingénierie qui abordent le projet de manière structurée, en commençant par des mesures précises et un objectif d'émission clair, sont généralement en mesure de comparer les options de manière équitable et de sélectionner des équipements qui fonctionnent comme promis. Si votre installation évalue les options de désulfuration, l'étape suivante la plus productive consiste à compiler les paramètres du gaz, les conditions de traitement et la norme de rejet applicable, puis à demander une proposition technique qui répond à votre configuration et à votre budget spécifiques.


 English
 Français
 عربى
 简体中文