Ce dont les systèmes d'évacuation des gaz des fonderies de cuivre ont besoin : combiner la collecte des poussières et la désulfuration
MAISON / NOUVELLES / Actualités de l'industrie / Ce dont les systèmes d'évacuation des gaz des fonderies de cuivre ont besoin : combiner la collecte des poussières et la désulfuration
Ce dont les systèmes d'évacuation des gaz des fonderies de cuivre ont besoin : combiner la collecte des poussières et la désulfuration
Les fonderies de cuivre rencontrent rarement des problèmes à cause d’une seule machine en panne. Le problème le plus courant est une inadéquation entre les systèmes. Un dépoussiéreur est sélectionné en fonction du prix d'achat, un épurateur est sélectionné uniquement en fonction de la chimie, et la logique de contrôle n'a jamais été conçue pour les exécuter comme un seul processus. Les dégagements gazeux qui quittent une fonderie transportent de fines poussières métallifères, des gaz acides et des variations de température qui changent d'heure en heure. Lorsque ces flux sont traités comme des problèmes distincts, il en résulte souvent une défaillance anormale des filtres, des conduits corrodés et des résultats d'émission qui semblent acceptables lors de la mise en service, mais qui ne sont plus conformes au bout de quelques années.
Ce guide est destiné aux ingénieurs d'usine et aux acheteurs qui ont besoin de décisions qui dureront pendant une décennie d'exploitation. Il passe en revue les caractéristiques du gaz, la technologie des filtres, les voies de désulfuration, les médias filtrants, les points de contrôle de conformité et le coût de la durée de vie. En cours de route, il explique pourquoi la frontière entre le dépoussiérage et l'épuration des gaz est si importante, et il se termine par les questions qui reviennent le plus souvent sur des projets réels.
Caractéristiques des gaz d'échappement qui déterminent les choix d'équipement
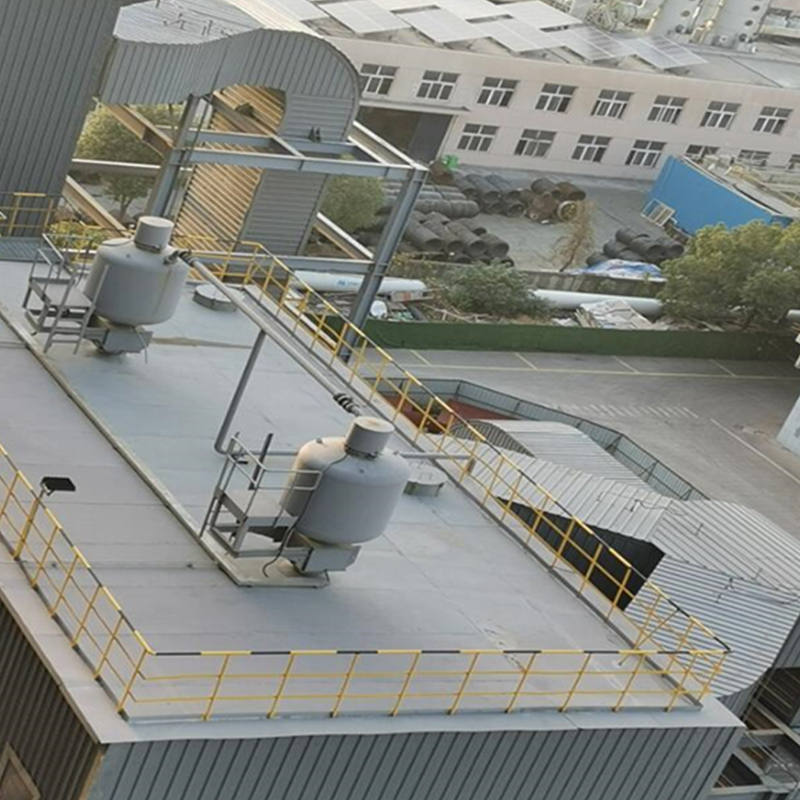
Avant de comparer le matériel, il est utile de comprendre ce dont l’équipement a besoin pour survivre. Les gaz dégagés par la fusion du cuivre sont chauds, poussiéreux et chimiquement agressifs, et chaque propriété pousse la conception dans une direction spécifique. Un fils système de dépoussiérage Commencer à partir de données mesurées sur les gaz plutôt que d'hypothèses génériques, car deux fonderies ayant la même capacité nominale peuvent produire des flux de gaz très différents en fonction de leur mélange d'alimentation et de la pratique de leurs quatre.
La température et le point de rosée acide sont les premières contraintes vérifiées par les ingénieurs. Le trioxyde de soufre présent dans le gaz peut se condenser sous forme d'acide sulfurique lorsque les surfaces refroidissent en dessous du point de rosée. Ce condensat attaque l'acier au carbone, recouvre les sacs filtrants et transforme la poussière en une pâte qui aveugle le tissu. Les concepteurs maintiennent généralement la température de fonctionnement à une marge confortable au-dessus du point de rosée acide, généralement entre 10 et 25 degrés Celsius, en utilisant une isolation, un traçage thermique ou un refroidisseur de gaz contrôlé afin que le refroidissement se produise plutôt que par accident à l'intérieur des conduits.
La taille des particules est le deuxième facteur. La poussière générée dans les fours de fusion est extrêmement fine, avec de nombreuses particules mesurant entre 0,03 et 0,3 micromètres. Ces particules sont riches en métaux comme l’arsenic, le plomb et le cadmium, et leur émission est étroitement réglementée. Les poussières fines à haute résistivité électrique sont également difficiles à capturer dans les précipitateurs électrostatiques, ce qui explique en partie pourquoi la filtration est devenue la voie privilégiée pour les flux contenant des métaux.
Le troisième facteur est la variabilité. Les opérations par lots, telles que le soufflage du convertisseur, créent de fortes variations de la concentration de dioxyde de soufre. Les photos peuvent atteindre environ trois fois la moyenne quotidienne et coïncident souvent avec des bouffées de poussière. Un système dimensionné uniquement pour des conditions moyennes sera soit moins performant pendant les photos, soit s'appuiera sur des équipements surdimensionnés qui fonctionnent avec un faible rendement pendant la majeure partie de la journée. Les deux résultats augmentent le coût à vie.
Paramètre
Comportement typique
Implications dans la conception
Température du gaz
Varie considérablement selon l'étape du processus
Définit les besoins en matière de refroidissement, d'isolation et de traçage thermique
Taille des particules
0,03 à 0,3 micromètres
Favoriser la filtration du tissu par rapport aux prélèvements
Pics de dioxyde de soufre
Jusqu'à trois fois la moyenne quotidienne
Nécessite une capacité de pointe de l'épurateur
Risque de point de rosée acide
Élevé en présence de trioxyde de soufre
Nécessite une marge de température et des matériaux résistants à la corrosion
Teneur en métal
L'arsenic, le plomb et le cadmium sont courants
Nécessité une efficacité de capture élevée et une manipulation scellée
L'humidité mérite son propre contrôle. La vapeur d'eau présente dans le gaz abaisse le point de rosée efficace du mélange acide dans certaines conditions et peut provoquer la formation d'un gâteau collant même lorsque la température semble adéquate sur le papier. Pour cette raison, les données d'étude de site les plus utiles incluent les lectures d'humidité prises sur plusieurs cycles de fonctionnement, et non une mesure ponctuelle.
Baghouse ou ESP : Pourquoi les filtres en tissu dominent le contrôle des métaux lourds
Les précipitateurs électrostatiques ont une longue histoire dans la métallurgie des non-ferreux, et beaucoup fonctionnent encore dans les usines aujourd'hui. Leurs performances dépendent toutefois fortement de la résistivité des particules, de la composition du gaz et de l’état des champs électriques. Les analyses de l'industrie de la fusion des métaux communs ont révélé que de nombreux précipitateurs plus anciens atteignent des rendements de l'ordre de 80 à 90 pour cent, ce qui peut être en deçà des limites plus strictes attendues par les meilleures directives techniques disponibles actuellement.
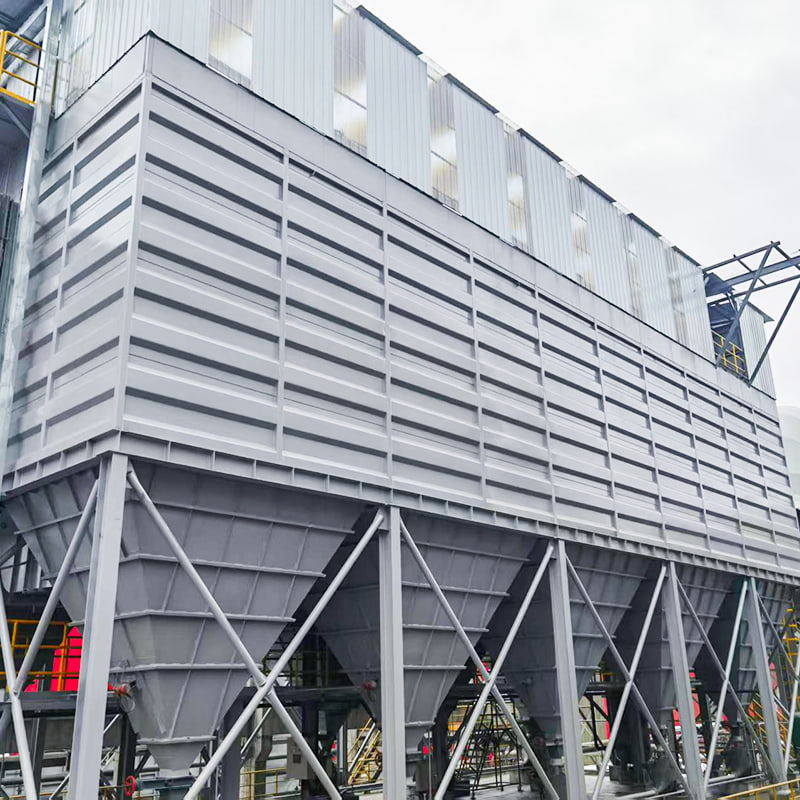
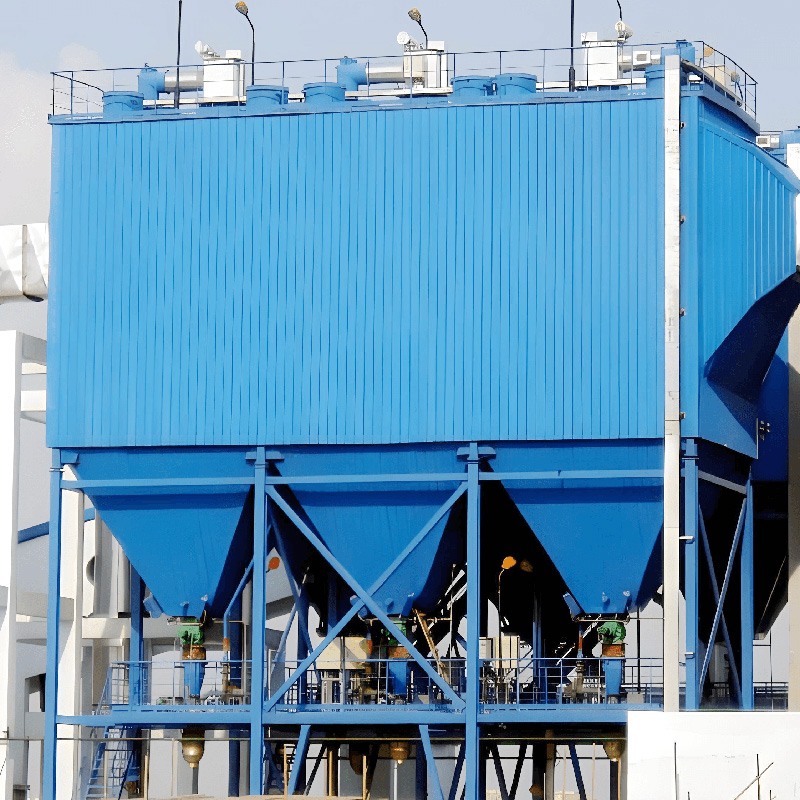
Les filtres en tissu, généralement appelés filtres à manches, capturent mécaniquement les particules lorsque le gaz passe à travers un support tissé ou feutré. Les unités bien entretenues peuvent maintenir les émissions de poussière entre 1 et 5 milligrammes par mètre cube normal. Étant donné que les métaux lourds se déplacent avec les particules, la concentration des poussières des cheminées détermine en grande partie les rejets de métaux. Un filtre à haute efficacité réduit donc directement les émissions de métaux, et non comme un avantage secondaire.
Une logique de sélection pratique
La sélection active rarement un seul paramètre. Les situations ci-dessous couvrent la plupart des décisions auxquelles les ingénieurs sont confrontés lors des revues de conception.
Une teneur élevée en arsenic ou en plomb dans la poussière nécessite un dépoussiéreur à manches avec un support laminé à membrane conçu pour les conditions acides attendues.
Une humidité élevée ou une marge de température étroite au-dessus du point de rosée acide nécessite une isolation, une protection par pré-couche et une température d'entrée contrôlée.
Un précipitateur existant fonctionnant avec un volume de gaz justifie ultérieurement une évaluation de modernisation avant son remplacement, car toutes les unités plus anciennes ne sont pas irréparables dans la pratique.
Les débits variables déclenchent rapidement les conceptions compartimentées qui permettent d'isoler une section pour la maintenance pendant que le reste de la ligne continue de fonctionner.
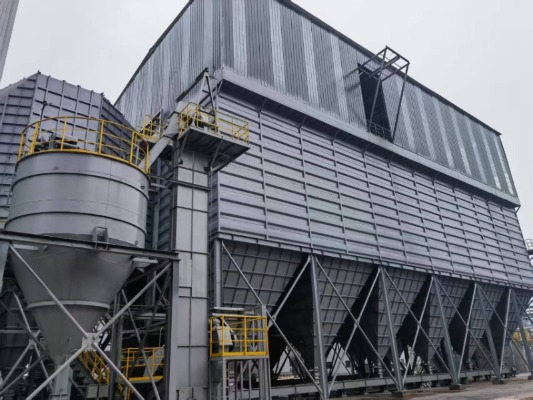
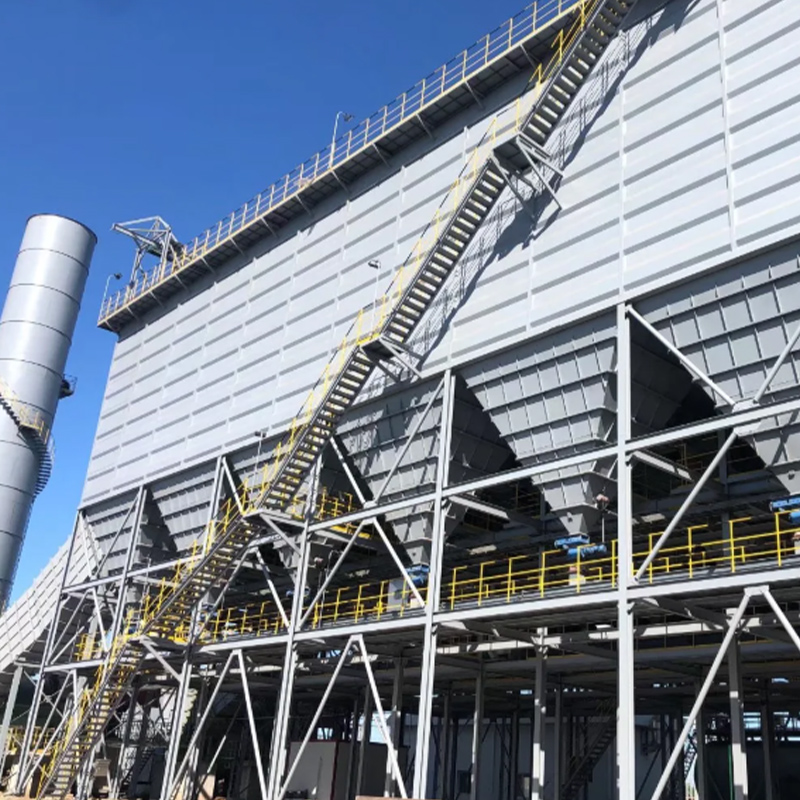
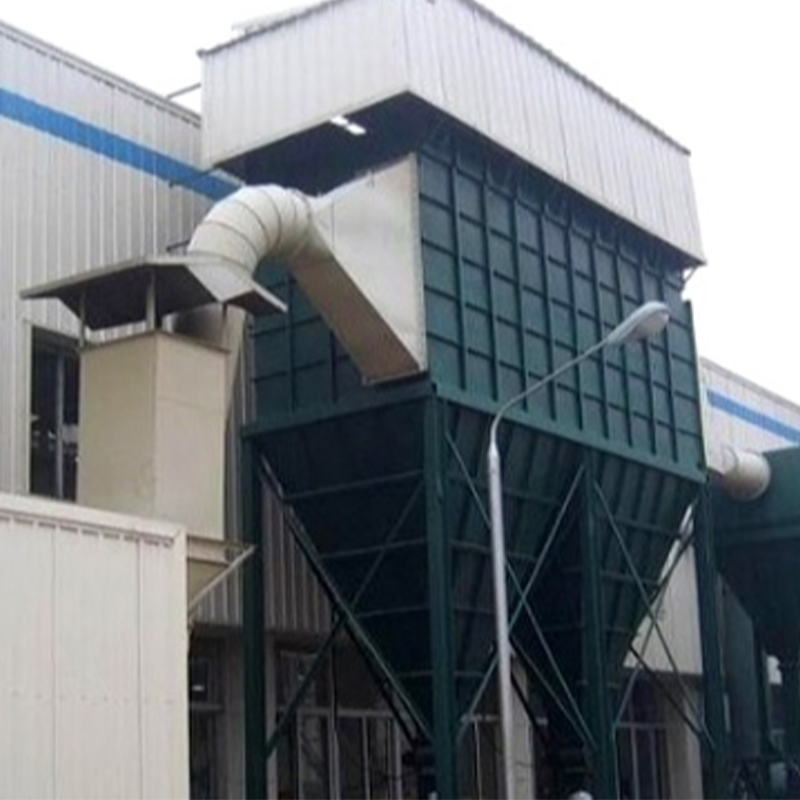
Les plantes qui ont besoin d'une réponse sur mesure bénéficient généralement de systèmes de dépoussiérage sur mesure conçu autour des données de gaz mesurées, avec la disposition du corps de filtration, la méthode de nettoyage et la disposition d'entrée adaptée à la poussière spécifique. Une présentation de catalogue générique prend rarement en compte la combinaison de poussières métalliques fines et de conditions acides présentes dans les flux de fonderie.
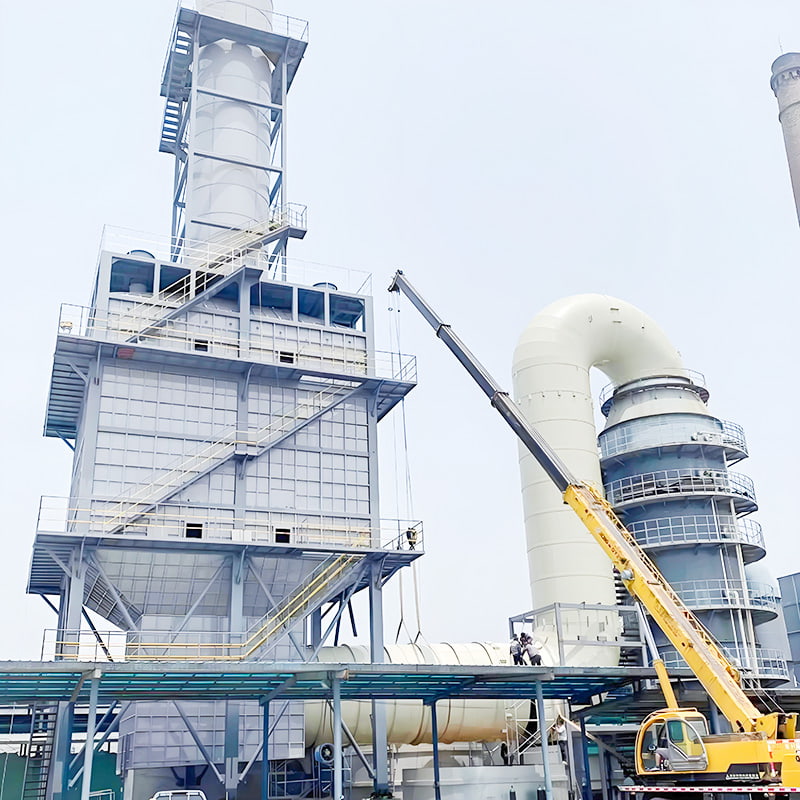
La figure ci-dessous montre une séquence typique dans laquelle le dépoussiérage et la désulfuration fonctionnent comme des étapes connectées plutôt que comme des unités indépendantes.
Choisir une voie de désulfuration adaptée au flux de poussière
Dépoussiérage et désulfuration des gaz de combustion sont interdépendants. La poussière qui atteint un épurateur humide peut recouvrir les bus de pulvérisation, créer des boues difficiles à déshydrater et réduire l'efficacité de l'absorption au fil du temps. Pour cette raison, l’étape de dépoussiérage constitue effectivement la première ligne de défense de tout processus de désulfuration. La conception de l'interface, y compris les conduits, le contrôle de la température et les points d'injection de réactifs, compte souvent plus que les spécifications individuelles de l'une ou de l'autre unité.
Processus
Niveau de gaz approprié
Sous-produit
Exigence d'interface
Injection de chaux sèche avec filtre en tissu
Des concentrations plus faibles
Sulfite de calcium et solides de sulfate
Réactif injecté en amont des poches filtrantes
Lavage alcalin humide
Moyen à élevé
Gypse et eaux usées
Gaz refroidi et dépoussiéré avant la tournée
Usine d'acide sulfurique
Flux élevés et concentrés
Acide sulfurique
Nécessite un dépoussiérage, un refroidissement et une élimination du brouillard
Gérer les photos sans perdre le contrôle
Le soufflage du convertisseur produit de courtes bouffées de dioxyde de soufre à haute teneur en soufre qu'un système en régime permanent ne peut pas absorber. Le contrôle anticipatif, dans lequel les analyseurs mesurant le gaz d'entrée ajustent le dosage du réactif avant que la concentration de sortie ne change, fonctionne mieux que le contrôle par rétroaction seul. Des réservoirs de recirculation plus grands dans les systèmes humides et une capacité d'injection disponible dans les systèmes secs offrent une marge supplémentaire. Les opérateurs doivent également s'attendre à des conditions de pointe pour tester l'étape de dépoussiérage, car le processus en amont devient souvent plus poussiéreux au cours des mêmes événements.
Les systèmes alcalins humides méritent une attention particulière en matière d’équilibre hydrique. Le lavage ajoute de l'humidité au gaz et la purge doit être traitée avant son rejet. Les systèmes secs évitent les eaux usées mais nécessitent la manipulation des réactifs, l'élimination des sous-produits solides et des sacs filtrants capables de tolérer la charge chimique. Aucune des deux voies n’est universellement meilleure. Le bon choix dépend de la disponibilité de l’eau, des marchés des sous-produits et du profil de concentration du gaz.
Points d'interface qui méritent une conception détaillée
Température du gaz à l’entrée du laveur et marge au-dessus du point de rosée acide.
Chargement de poussière après le filtre, avec des alarmes qui se déclenchent avant le début de l'encrassement de l'épurateur.
Temps de réponse du dosage des réactifs pendant les photos du convertisseur.
Conception d’élimination du brouillard et de drainage pour les systèmes humides.
Sélection des médias filtrants : comparaison du PPS, du PTFE et de la fibre de verre
Les sacs filtrants sont le consommable qui dépend le plus directement des décisions de conception aux coûts d'exploitation. Le choix du support dépend de la température, de l'exposition aux produits chimiques, de l'abrasion et de la méthode de nettoyage utilisée. Aucun matériau n’est le meilleur partout, et un tissu de qualité supérieure appliqué au mauvais flux de gaz peut échouer aussi rapidement qu’un tissu bon marché.
Médias
Limite de température supérieure
Résistance aux acides
Utilisation typique
Points de surveillance
PPS
190 degrés Celsius
Modéré
Norme sur les émissions de gaz de fonderie
Risque d'hydrolyse avec une teneur élevée en trioxyde de soufre
Membrane PTFE
260 degrés Celsius
Excellent
Objectifs à haute teneur en arsenic, à haute teneur en acide et à très faibles émissions
Coût initial plus élevé, compensé par une durée de vie plus longue
Fibre de verre
280 degrés Celsius
Modéré
Flux de gaz à haute température
Mauvaise résistance à l’abrasion et sensibilité à la flexion
La sélection des médias fonctionne mieux en tant que système de décision. Si le gaz peut être amené dans la fenêtre de température optimale avec un échangeur de chaleur en amont, le filtre peut souvent être spécifié de manière plus économique et durera généralement plus longtemps. Un tissu à membrane ne peut pas fournir les gaz qui descendent de manière répétée en dessous du point de rosée acide, tandis qu'un tissu de base peut bien fonctionner lorsque les conditions de traitement sont stables et bien contrôlées.
Pratiques opérationnelles qui prolongent la durée de vie des sacs
La durée de vie du sac dépend autant des pratiques de nettoyage que de la sélection des fibres. De nombreuses conceptions utilisent de l'air comprimé à des pressions d'environ 0,5 à 0,6 mégapascals, mais le réglage approprié dépend de la cohésion de la poussière et de la géométrie du sac. Les impulsions trop fréquentes accélèrent la fatigue par flexion, tandis que les impulsions trop rares permettent à un gâteau de filtration dense de se former et d'augmenter la chute de pression. Une bonne pratique consiste à régler la synchronisation des impulsions en fonction de la pression différentielle plutôt qu'en fonction d'une horloge fixe.
La planification du remplacement doit également tenir compte de la manière dont les sacs échouent. L'abrasion apparaît généralement près de la plaque tubulaire et au niveau des joints, l'attaque chimique a tendance à se manifester par un raidissement ou une fabrication, et l'aveuglement apparaît comme une augmentation constante de la goulotte de pression que le nettoyage ne peut pas inverser. L'enregistrement de ces modèles lors des inspections aide l'usine à décider si le prochain remplacement doit modifier le support, les paramètres de nettoyage ou le contrôle de la température.
L’inventaire des sacs de rechange est un détail pratique qui est souvent négligé. Conserver un petit stock des supports spécifiés, avec des procédures d'installation documentées, réduire le temps de récupération après une panne et éviter les achats d'urgence de tissus de remplacement qui pourraient ne pas correspondre aux performances d'origine.
Points de contrôle de conformité des émissions avant de sélectionner un fournisseur
Les objectifs de conformité varient selon la juridiction, les conditions du permis et selon qu'une usine est nouvelle ou en cours de modernisation. Les meilleurs documents techniques disponibles fournis des plages de référence utiles pour la planification, mais les chiffres contraignants sont toujours ceux de l'autorisation environnementale locale. Le tableau ci-dessous résume les valeurs de référence typiques que les ingénieurs utilisent couramment lors des travaux de faisabilité.
Polluant
Plage de référence
Base typique
Poussière
1 à 5 milligrammes par mètre cube normal
Filtration en tissu avec un bon entretien
Dioxyde de soufre, traitement à sec
En dessous de 500 milligrammes par mètre cube normal
Injection de chaux avec filtration sur tissu
Dioxyde de soufre, traitement humide
50 à 200 milligrammes par mètre cube normal
Gommage alcalin
Métaux lourds
Suit la concentration de poussière
Contrôlé par capture de particules
Toutes les valeurs doivent être confirmées par rapport à l'approbation locale avant le début de la conception. Un équipement dimensionné pour une mauvaise cible peut nécessiter des modifications coûteuses après la mise en service.
Liste de contrôle d'évaluation des fournisseurs
Utilisez la liste de contrôle suivante pour comparer les propositions sur le fond plutôt que sur le prix global.
La proposition vérifier-t-elle les paramètres du gaz avec des données enregistrées plutôt que des valeurs supposées ?
Les médias filtrants sont-ils sélectionnés sur la base d'une analyse de la teneur en métaux et du point de rosée acide ?
La conception de l'épurateur tient-elle compte des photos de dioxyde de soufre lors des opérations par lots ?
Les points d'interface entre le dépoussiérage et la désulfuration sont-ils représentés dans un schéma de procédé et d'instrumentation ?
Le fournisseur peut-il présenter des références de projets de fusion de métaux non ferreux comparables et de taille similaire ?
Un contrôle de conformité au stade de la conception coûte bien moins cher qu'une mise à niveau après la mise en service, et il donne à l'usine une base documentée pour chaque décision d'équipement qui s'ensuit.
total de possession : pourquoi l'offre la plus basse Coût coûte souvent plus cher
Le prix de l’équipement ne représente qu’une partie de ce que paie une usine. Sur cinq à dix ans, l'énergie, le remplacement des filtres et les temps d'arrêt dépassent souvent le coût d'investissement initial. Une offre inférieure reflète souvent des boîtiers plus ailettes, des supports plus légers ou des commandes de nettoyage simplifiées. Ces économies ont tendance à se manifester par une chute de pression croissante, une puissance de ventilateur plus élevée et des arrêts imprévus quelques années après le démarrage.
25 à 35% Part d'achat d'équipement
30 à 40% Partie énergétique sur cinq ans
15 à 20% Partage de remplacement de filtre
10 à 20% Part des pertes de production
Ces fourchettes sont indicatives et évolutives en fonction des prix de l'énergie, des coûts de main-d'œuvre et de l'utilisation des installations. Ils sont utiles principalement parce qu’ils montrent où les efforts d’optimisation portent leurs fruits. Le tableau ci-dessous compare les valeurs médianes pour illustrer les relations entre les catégories de coûts.
La chute de pression mérite une attention particulière car elle se transforme directement en électricité. Une conception qui maintient la pression différentielle à un niveau bas grâce à un rapport air/tissu approprié, un contrôle du nettoyage sonore et des ventilateurs correctement sélectionnés peuvent réduire considérablement la consommation d'énergie à long terme. Les variateurs de fréquence sur les ventilateurs permettent au système de réagir au débit réel au lieu de fonctionner à pleine puissance à tout moment.
La redondance est un autre levier. Des dépoussiéreurs à manches compartimentés et des dispositifs de dérivation permettent de procéder à la maintenance sur une section pendant que le reste de l'usine continue de fonctionner. La valeur de cette solution est plus facilement visible lorsqu’un seul arrêt imprévu coûte plus cher que la différence de prix entre deux propositions concurrentes.
Un exemple réaliste
Prenons l’exemple d’une installation de cuivre secondaire de taille moyenne qui a remplacé un précipitateur vieillissant par un filtre en tissu. La proposition la plus basse utilisait des supports plus légers et un contrôle de nettoyage plus simple. Au cours des deux premières années, la chute de pression a augmenté régulièrement, la puissance des ventilateurs a augmenté et l'usine a perdu plusieurs équipes de production en raison de pannes de sacs et de défauts de nettoyage. Une deuxième évaluation a privilégié les médias de qualité supérieure, la température d'entrée contrôlée et le compartimentage. Même si son prix d'achat était plus élevé, les économies d'énergie et de temps d'arrêt projetées ont permis de récupérer la différence en quelques années d'exploitation.
Le bon système de traitement des gaz d’échappement n’est pas celui avec l’offre la plus basse. C’est celui qui respecte encore ses limites d’émissions au cours de la cinquième année, avec une consommation d’énergie stable et un entretien prévisible.
Foire aux questions
Q1 : Quel est le meilleur dépoussiéreur pour une fonderie de cuivre ?
Pour la plupart des flux de gaz de fonderie, en particulier ceux transportant de fines poussières contenant des métaux, un filtre en tissu à haute efficacité est le choix préféré car il peut maintenir les émissions de particules dans la plage des faibles milligrammes. Les précipitateurs peuvent encore fonctionner dans des cas spécifiques, mais leur performance sur les poussières fines et résistives est plus difficile à garantir. La sélection des médias et le contrôle du point de rosée acide déterminent les performances du dépoussiéreur au fil du temps.
Q2 : Comment contrôlez-vous les photos de dioxyde de soufre pendant le soufflage du convertisseur ?
Les photos sont mieux gérées grâce à un contrôle anticipé piloté par des analyseurs de gaz d'entrée, combiné à un système de réactifs qui peut augmenter rapidement le dosage. Des réservoirs de recirculation plus grands dans les systèmes humides et une capacité d'injection disponible dans les systèmes secs ajoutent un tampon opérationnel. Un étage de dépoussiérage stable en amont protège également l’épurateur de l’encrassement lors de ces événements.
Q3 : Pourquoi la chute de pression du dépoussiéreur continue-t-elle d'augmenter ?
La poussière fine et collante forme un gâteau dense à la surface du filtre. Les causes courantes incluent une pression de nettoyage insuffisante, des intervalles d'impulsion trop longs ou trop courts et des températures de gaz proches du point de rosée acide, ce qui entraîne un aveuglement dû à l'humidité. L’examen de ces trois facteurs permet généralement d’identifier rapidement la cause.
Q4 : Quel média filtrant fonctionne le mieux pour les gaz de fusion du cuivre ?
Les tissus laminés à membrane conviennent aux conditions riches en arsenic ou en acide, tandis que le standard PPS peut gérer de nombreux flux de routine. L'étape la plus importante consiste à maintenir la température du gaz dans la fenêtre de sécurité du fluide choisi, souvent via un échangeur de chaleur ou une isolation en amont, plutôt que d'acheter simplement un tissu plus cher.
Q5 : Quelles limites d’émission une fonderie devrait-elle prévoir en 2026 ?
Les valeurs de référence émettent des meilleures directives techniques disponibles donnent des plages de planification utiles, telles qu'environ 1 à 5 milligrammes par mètre cube normal pour la poussière. Les limites contraignantes sont celles de l'autorisation environnementale locale, qui peuvent également inclure des exigences régionales plus strictes. Les confirmer au début de la conception garantissent que l'équipement est dimensionné pour la bonne cible.


 English
 Français
 عربى
 简体中文