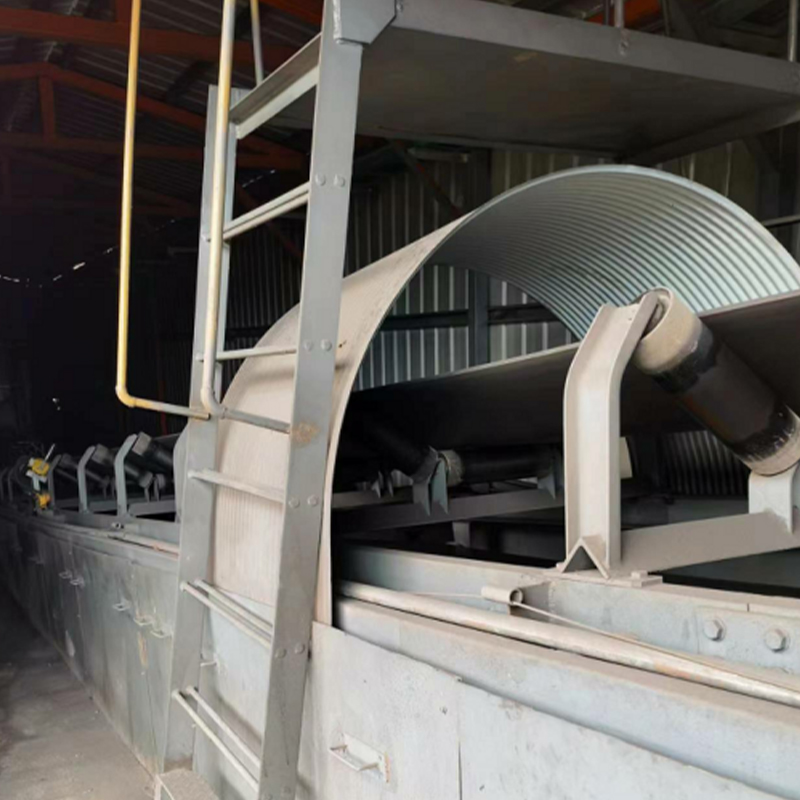
Pourquoi la collecte de poussière sur une plante entière est un problème de système et non un problème de boîte
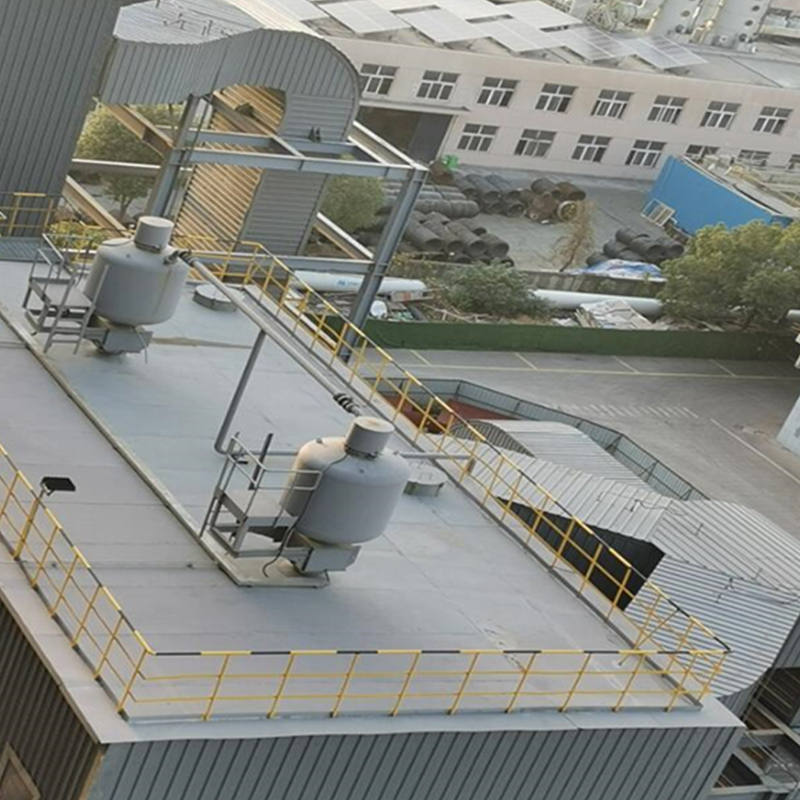
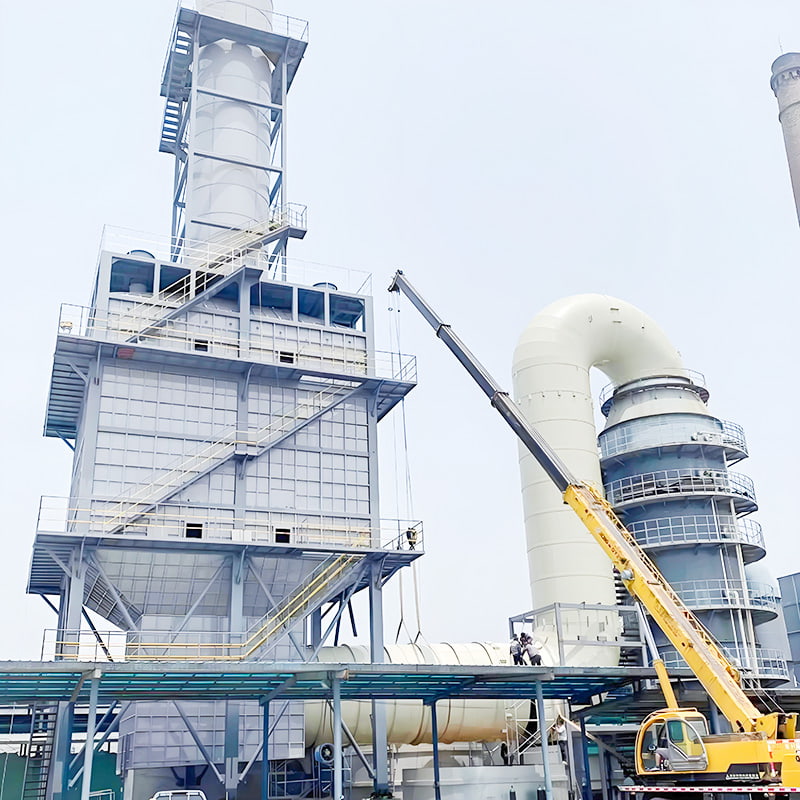
Lorsqu’une aciérie ou une cimenterie envisage une importante amélioration du contrôle des poussières, la première question concerne généralement le collecteur lui-même. Pourtant, la performance d'une centrale dépoussiéreur dépend beaucoup plus de la manière dont l'ensemble du système est adapté : volume du débit d'air, équilibre des conduits, évacuation des cendres et transport. Un boîtier bien construit ne peut compenser un réseau de conduits mal équilibré.
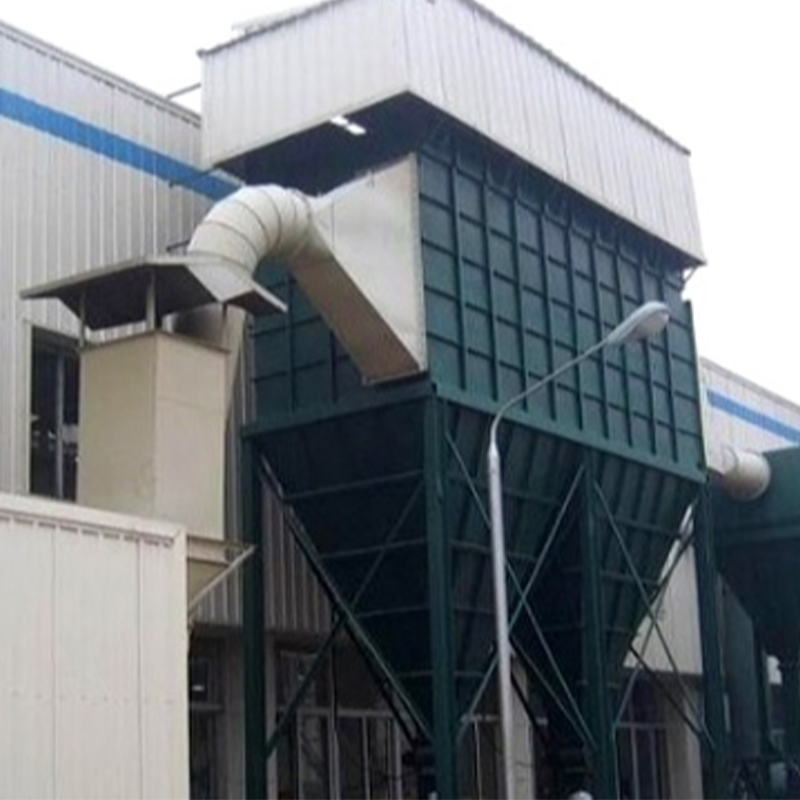
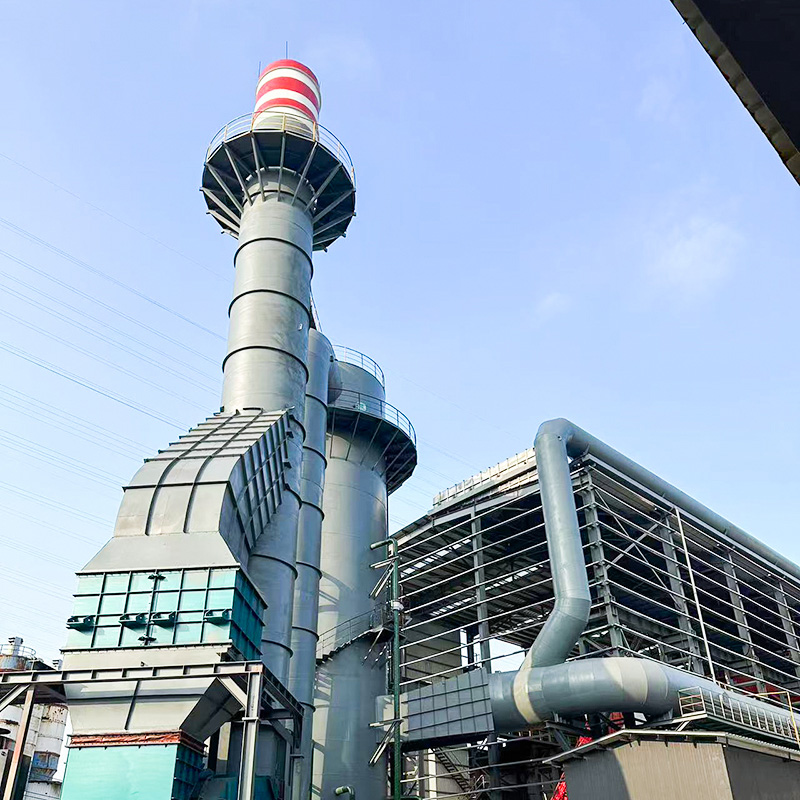
Les collecteurs unitaires desservant une machine se comportent différemment des systèmes centralisés qui desservent plusieurs hottes, fours ou convoyeurs. Dans un projet d'usine complet, chaque conduit de dérivation a un profil de résistance et chaque hotte doit recevoir sa part de flux d'air conçue. Si ces chiffres ne sont pas calculés ensemble, certains points seront privés d'aspiration tandis que d'autres seront surchargés, et le résultat sera que la poussière s'échappera au point de capture le plus faible.
Principe clé
Traitez le collecteur, le ventilateur, les conduits et la gestion des cendres comme une seule conception intégrée. Chaque élément fixe des limites aux autres.
Éléments essentiels d'une conception centralisée
Débit d'air total calculé à partir de la somme de tous les points de capture avec une marge de sécurité
Conduits de dérivation équilibrés dimensionnés pour les vitesses cibles afin d'éviter le dépôt de poussière
Débit de cendres adapté à la capacité de la trémie du collecteur
Logique de contrôle qui ajuste la fréquence de nettoyage à la charge réelle de poussière
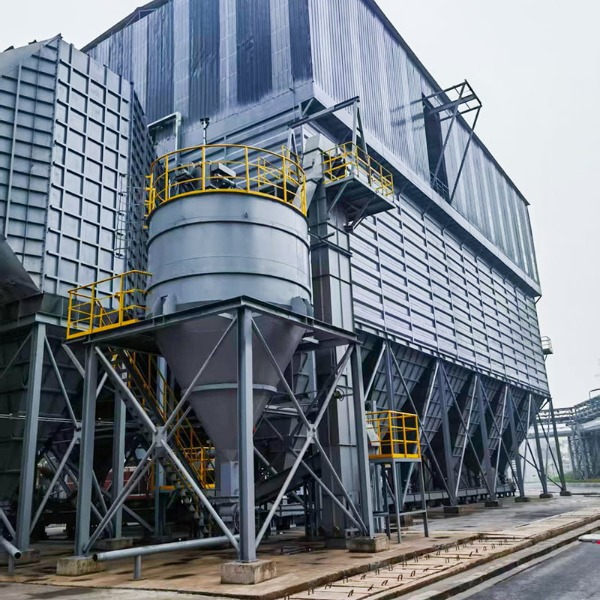
Jet pulsé ou air inversé : adapter la méthode de nettoyage aux conditions du processus
La méthode de nettoyage est l’un des choix les plus importants dans un grand dépoussiéreur à manches. Les conceptions à jet pulsé et à air inversé éliminent toutes deux le gâteau de poussière des sacs filtrants, mais elles conviennent à différents profils de fonctionnement.
Comparaison des approches de nettoyage courantes
| Facteur | Jet d'impulsion | Air inversé |
| Tolérance de chargement de poussière | Élevé, convient aux fortes charges de poussière | Modéré, convient aux charges contrôlées |
| Empreinte | Boîtier compact et plus court | Disposition plus grande et multi-compartiments |
| Intensité du nettoyage | Impulsions fortes et de courte durée | Flux inversé doux et à basse pression |
| Application typique | Fours électriques, frittage, fours à chaux | Échappement continu du four à grand volume |
Adapter la méthode à un processus réel
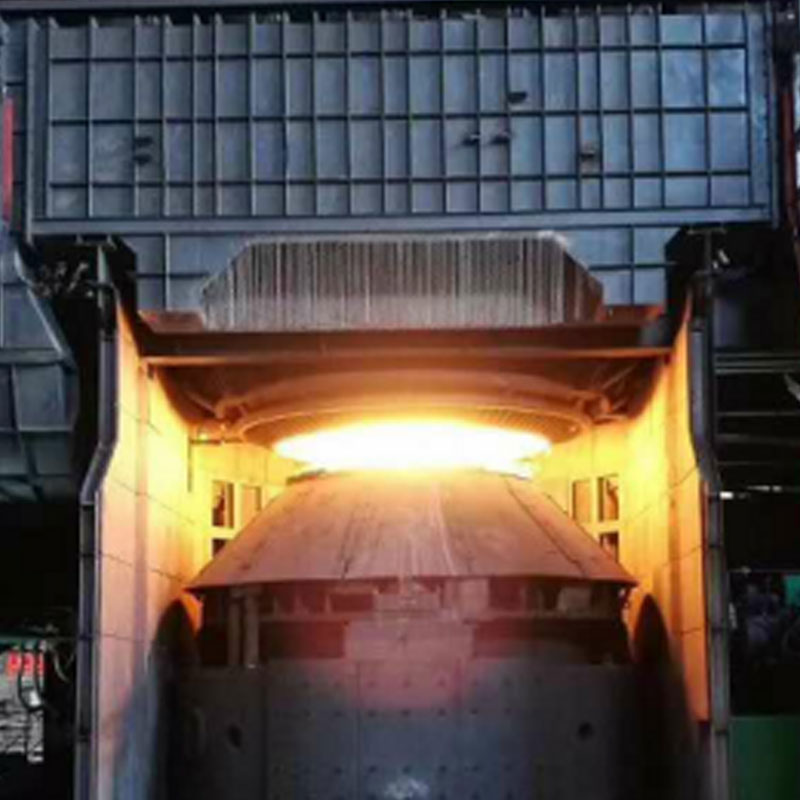
Dans l'échappement d'un four électrique en acier, la charge de fumées peut augmenter fortement pendant le chargement et le soutirage. Une conception à jet pulsé gère ces surtensions car chaque impulsion enlève rapidement le gâteau, maintenant ainsi la chute de pression stable. Un échappement de four à ciment fonctionnant en continu à un volume élevé avec une teneur modérée en poussière peut convenir à l'air inversé, ce qui permet de mettre hors ligne des compartiments individuels sans interrompre le flux.
La méthode de nettoyage doit suivre le modèle de charge de poussière, et non l’inverse. Demandez si votre processus produit de la poussière constante ou hérissée avant de choisir.
Conception de boîtiers, de structures en acier et de grands conduits
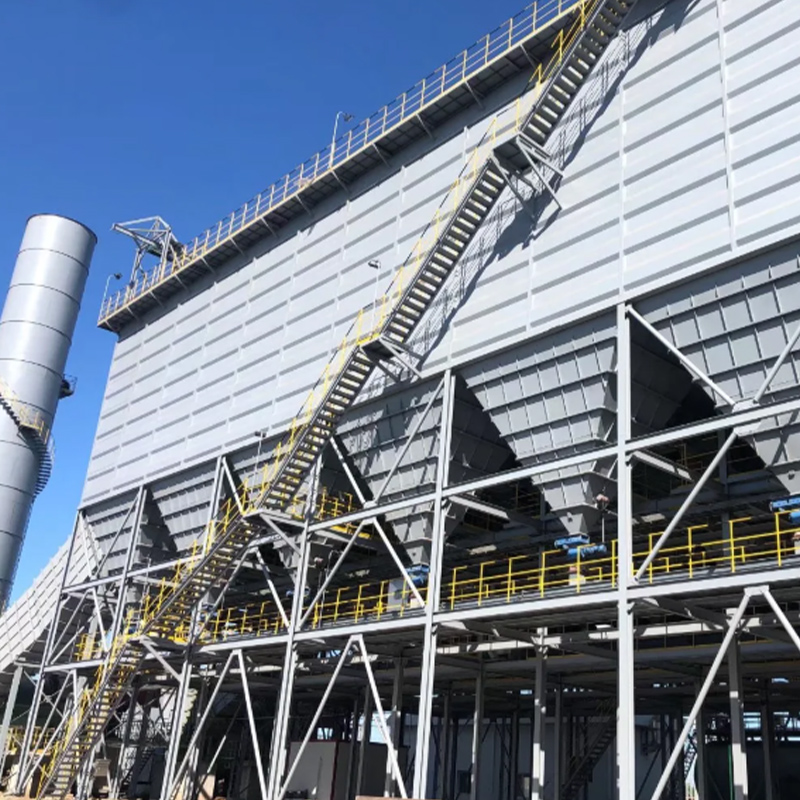
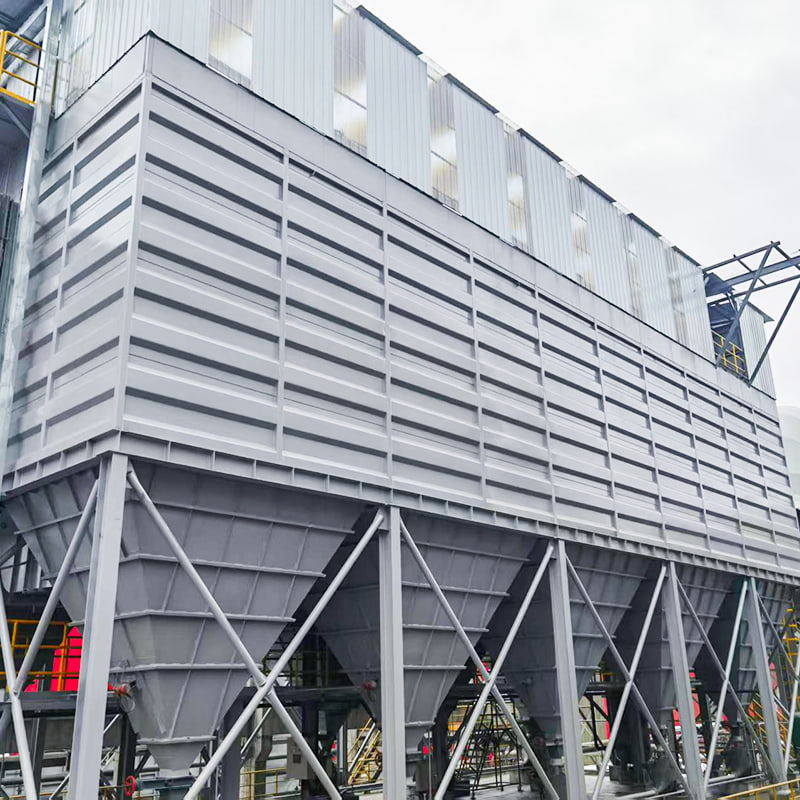
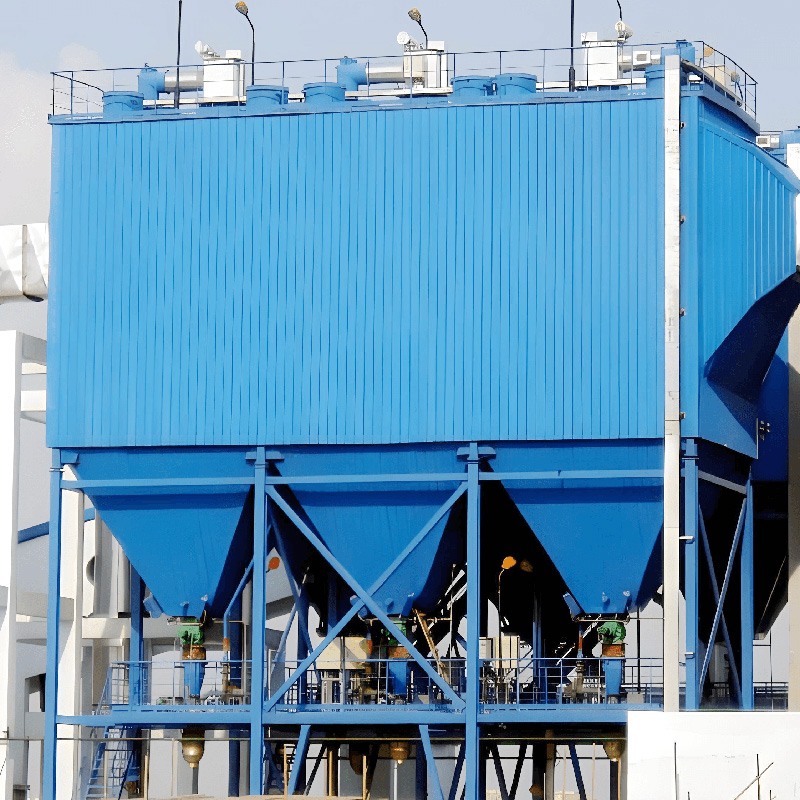
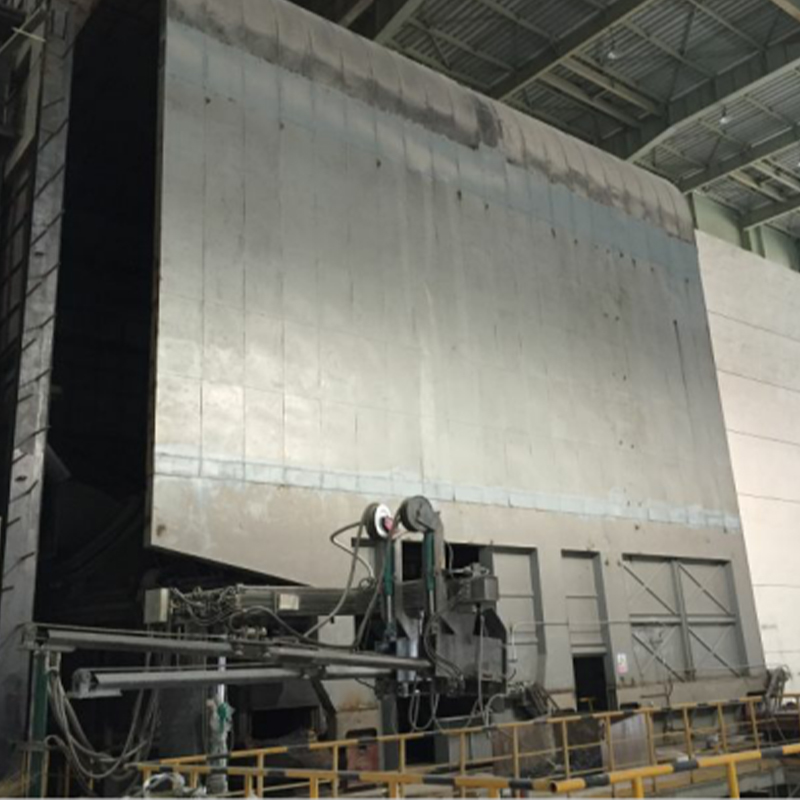
Pour les grandes installations, la fiabilité structurelle compte autant que la filtration. Un boîtier qui se déforme sous l'effet du vent, de la neige ou des cendres accumulées peut fissurer les joints, désaligner les portes et laisser la poussière contourner les sacs.
Des contrôles de conception qui protègent le fonctionnement à long terme
Charges de vent et de neige vérifiées par rapport à la zone climatique locale
Charge de cendres sur les parois de la trémie et les renforts calculés pour le pire des cas de blocage de décharge complète
Boîtier compartimenté afin qu'une section puisse être isolée pour la maintenance
Protection contre l'abrasion au niveau des coudes et des pièces de transition sur les conduits de grand diamètre
Expérience de terrain
Lors de la rénovation d'un four à chaux où l'espace au sol était limité, nous avons empilé deux rangées de compartiments à des élévations décalées. La structure en acier coûtait plus cher qu'une configuration standard, mais elle évitait un arrêt ultérieur pour augmenter la capacité. En pratique, le coût structurel supplémentaire est généralement récupéré au cours du premier cycle de maintenance majeur.
Système de nettoyage et sacs filtrants : coûts cachés qui façonnent les dépenses du cycle de vie
Le prix de l’équipement ne représente qu’une partie de la situation financière. Sur un horizon de cinq à dix ans, l’efficacité du système de nettoyage et la durée de vie des sacs déterminent souvent un coût total plus important que le devis initial.
Là où se cachent les coûts d’exploitation
Les vannes à impulsion qui fuient ou s'ouvrent lentement gaspillent de l'air comprimé à chaque cycle
Les sacs qui aveuglent prématurément ou brûlent en raison d'écarts de température doivent être remplacés prématurément.
Un mauvais contrôle du nettoyage entraîne des cycles de nettoyage excessifs et use les sacs plus rapidement
Un transport de cendres sous-dimensionné provoque une accumulation de trémie et des arrêts forcés
Questions à poser aux fournisseurs avant de signer
| Question | À quoi ressemble une bonne réponse |
| Quel est le rapport air/tissu de conception ? | Une valeur spécifique justifiée par le type de poussière et la température |
| Comment est estimée la consommation d’air comprimé ? | Basé sur le nombre de valves, la durée d'impulsion et la fréquence du cycle |
| Quelle est la durée de vie prévue du sac dans vos conditions ? | Une plage liée aux paramètres de température, de chimie et de nettoyage |
Preuve de cas : problème, configuration et résultats
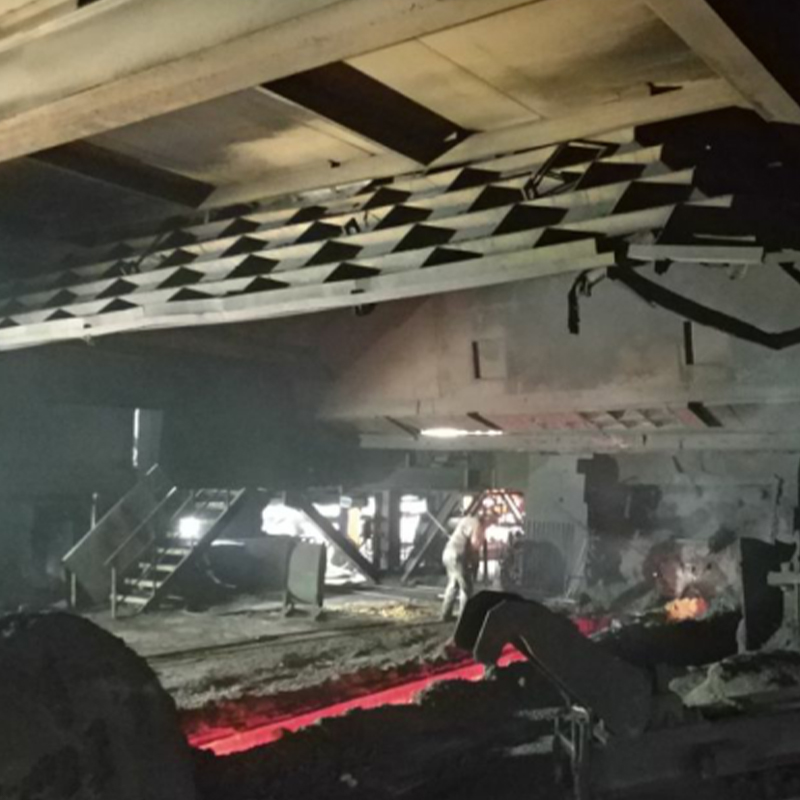
Les données réelles d'un projet constituent le moyen le plus clair de juger si la conception d'un système fonctionnera. Le résumé suivant décrit un projet typique de fumées secondaires dans une aciérie.
Amélioration des fumées secondaires d'une aciérie
Problème d'origine : Le collecteur existant présentait des émissions de cheminée élevées et une chute de pression croissante, provoquant de fréquentes alarmes de ventilateur pendant les pics de production.
Configuration : Un système de jet pulsé centralisé avec une surface de filtre totale dimensionnée pour un rapport air/tissu de conception dans la plage normale pour les poussières métallurgiques fines, avec une zone haute température séparée pour la hotte la plus chaude.
Résultats : La concentration de poussière en sortie est maintenue en dessous de 10 mg/m³ et la chute de pression s'est stabilisée autour de 1 200 Pa pendant un fonctionnement régulier.
Une leçon d'installation
Lors de la mise en service, un conduit de dérivation présentait un débit irrégulier car un coude était placé trop près de l'entrée d'un ventilateur. L'ajout d'un conduit droit avant le ventilateur et le lissage du rayon du coude ont corrigé le déséquilibre. Ceci nous rappelle que la vérification sur place de la disposition des conduits est aussi importante que le dessin.
Comment demander un aménagement et un devis pour l'ensemble de l'usine
Une offre utile commence par des données de processus précises. Sans débit d’air, température, propriétés de la poussière et dimensions du site, tout prix n’est qu’une estimation.
Informations à préparer
Volume total du flux d’air et nombre de points de capture
Plage de température du gaz, y compris les conditions de pointe et de démarrage
Type de poussière, caractéristiques des particules et teneur en humidité
Empreinte du site disponible et limites de hauteur
Soumettez ces paramètres et demandez un croquis d’implantation préliminaire et une recommandation de sélection pour votre installation. Le support technique peut évaluer ensemble le réseau de conduits, la méthode de nettoyage et la disposition structurelle.
Foire aux questions
Q1 : Quelle vitesse de filtre doit être utilisée pour un grand dépoussiéreur à manches ?
La vitesse du filtre, ou rapport air/tissu, dépend du type de poussière, de la température et de la méthode de nettoyage. La poussière métallurgique fine nécessite généralement un rapport inférieur à celui des matériaux grossiers, et la valeur finale doit provenir des tests de processus et de l'examen technique.
Q2 : Combien de temps faut-il pour livrer un système de dépoussiérage pour toute l’usine ?
Le délai de livraison varie en fonction de la taille du système, des exigences structurelles personnalisées et de l'état de préparation du site. Les grands projets comprennent généralement des phases distinctes pour l'ingénierie, la fabrication, l'installation et la mise en service. Le calendrier doit donc être confirmé par rapport à un plan de projet détaillé.
Q3 : Pourquoi la conception des conduits est-elle si importante dans un système centralisé ?
Des conduits déséquilibrés font perdre à certaines hottes leur efficacité de capture tandis que d’autres aspirent un excès d’air. Un dimensionnement et une disposition appropriés maintiennent le flux d'air réparti comme prévu sur tous les points de capture.


 English
 Français
 عربى
 简体中文