Comment l’épurateur humide résout le problème de pollution par la poussière et les gaz de combustion du séchage du coke
MAISON / NOUVELLES / Actualités de l'industrie / Comment l’épurateur humide résout le problème de pollution par la poussière et les gaz de combustion du séchage du coke
Comment l’épurateur humide résout le problème de pollution par la poussière et les gaz de combustion du séchage du coke
Le défi du contrôle de la qualité de l’air pour le séchage du coke
La production de coke représente un processus critique dans les opérations industrielles modernes, transformant le charbon brut en coke de haute qualité utilisé dans la fabrication de l'acier et d'autres industries lourdes. Cependant, l’étape de séchage du coke présente un défi environnemental et opérationnel important : la génération de gaz de combustion à haute température chargés de particules fines et de polluants chimiques.
Pendant le processus de séchage du coke, les températures peuvent dépasser 200 degrés Celsius et les flux d'échappement transportent des quantités importantes de particules de poussière, de composés soufrés et de composés organiques volatils. Sans traitement approprié, ces émissions créent de multiples problèmes : non-conformité réglementaire, corrosion des équipements, risques pour la santé des travailleurs et contamination de l'environnement. Les méthodes traditionnelles de filtration à sec s'avèrent souvent inadéquates pour gérer le volume et la complexité des contaminants présents dans les gaz d'échappement du séchage du coke.
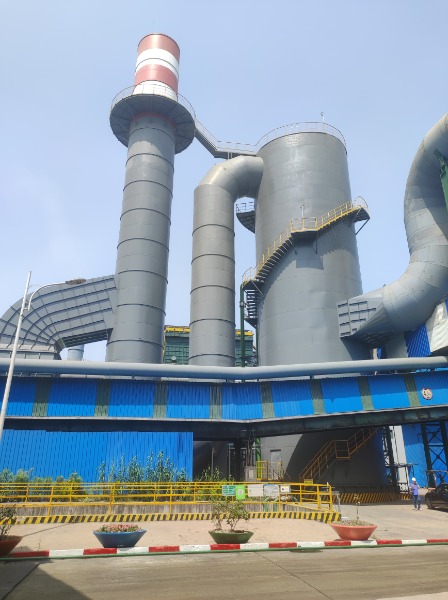
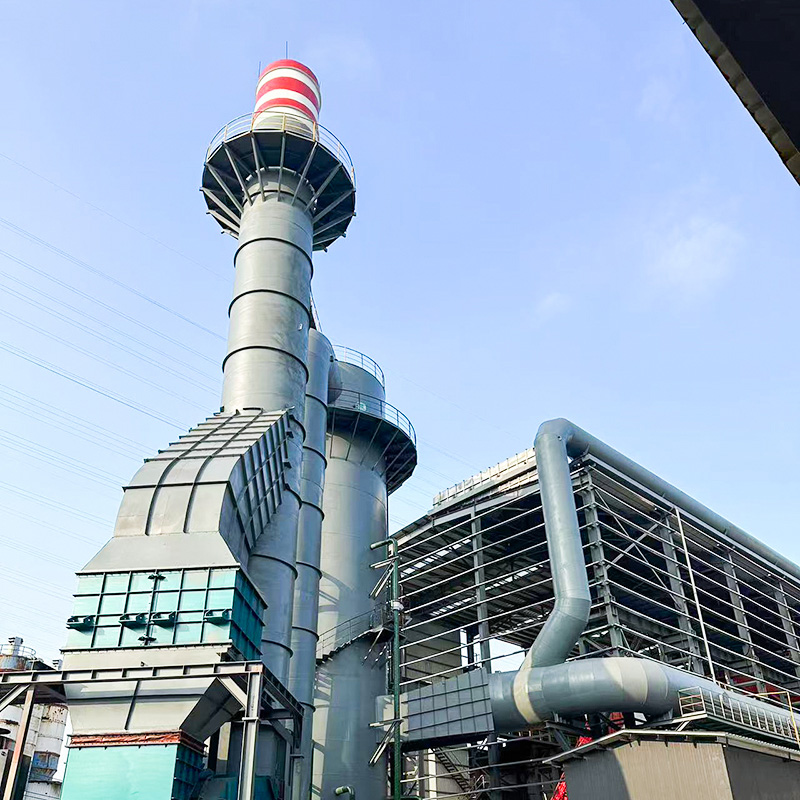
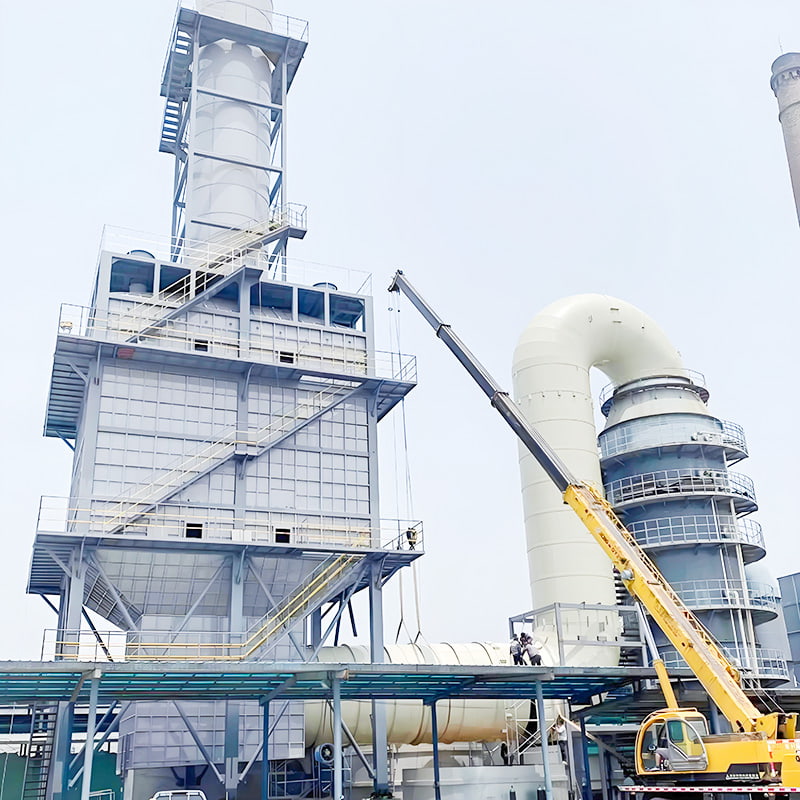
C'est ici que le moderne épurateur humide La technologie apparaît comme la solution standard de l’industrie, offrant simultanément le dépoussiérage, le refroidissement des gaz et l’absorption des produits chimiques dans un seul système intégré.
Comprendre la technologie des épurateurs humides pour les opérations de coke
Principes de fonctionnement fondamentaux
A épurateur humide fonctionne par contact direct entre des flux de gaz contaminés et des liquides de pulvérisation, généralement de l'eau ou des solutions chimiques. Dans les applications de séchage du coke, l'épurateur capture les particules grâce à des mécanismes d'impaction et d'interception tout en refroidissant simultanément les gaz de combustion et en absorbant les polluants gazeux.
Le processus se déroule en étapes distinctes : les gaz de combustion chauds pénètrent dans la chambre de lavage où des buses de pulvérisation atomisent le liquide en fines gouttelettes. Ces gouttelettes entrent en collision avec les particules de poussière et les capturent efficacement grâce à leur adhésion. Le mélange liquide-particules se déplace ensuite vers une chambre de séparation où les éléments de gravité et de désembuage éliminent les gouttelettes entraînées avant que le gaz propre ne quitte le système.
Pourquoi le récurage humide surpasse les méthodes sèches
Refroidissement simultané des gaz à haute température, réduisant les contraintes thermiques sur les équipements en aval
Efficacité de collecte améliorée pour les particules fines qui pénétreraient dans les filtres secs
Capacité d'absorption chimique intégrée pour le dioxyde de soufre et d'autres gaz acides
Production de déchets réduite par rapport à l'élimination des filtres à manches
Fonctionnement continu sans temps d'arrêt pour remplacement de filtre
Humidification naturelle du flux d'échappement, améliorant la visibilité et réduisant le réentraînement de la poussière
Architecture du système et composants
Principaux éléments d'équipement
Une installation complète d'épuration humide pour le séchage du coke comprend plusieurs composants critiques fonctionnant en harmonie intégrée :
Composant
Fonction
Spécifications critiques
Conduits d'arrivée de gaz
Canalise les gaz d'échappement chauds du tambour de séchage
Acier résistant à la chaleur, maintient la vitesse du gaz
Chambre de pulvérisation
Zone de contact primaire pour l'interaction gaz-liquide
Réseaux de buses multiples, temps de séjour 5 à 10 secondes
Section de désembuage
Élimine les gouttelettes de liquide entraînées
Conception à chevrons ou à coussinets en maille, surveillance de la chute de pression
Puisard et système de circulation
Stocke et fait circuler le liquide de nettoyage
Purge continue pour l'élimination des solides, alimentation en eau d'appoint
Ventilateur à tirage induit
Surmonte les chutes de pression du système
Variateur de fréquence pour le contrôle du débit
Flux opérationnel dans le lavage humide du séchage du coke
Le diagramme ci-dessus illustre le cycle opérationnel complet d'un système d'épuration humide de séchage de coke, depuis l'admission des gaz d'échappement contaminés jusqu'à l'évacuation des gaz propres et la gestion des solides.
Spécifications de performances et efficacité de suppression
Capacités d’élimination de la poussière et des particules
Moderne épurateur humide les systèmes atteignent une efficacité de collecte exceptionnelle sur tout le spectre des tailles de particules rencontrées dans les opérations de séchage du coke :
Réduction totale de la poussière : 95 à 99 % des particules à l'entrée capturées
Capture des particules fines (0,5-5 microns) : efficacité de 85 à 95 % grâce aux mécanismes d'impaction
Élimination des grosses particules (au-dessus de 10 microns) : taux de capture supérieur à 99 %
Concentration de poussière en sortie : généralement 20 à 50 mg/mètre cube, bien en dessous des limites réglementaires
Maintien de l’efficacité de la collecte dans des conditions transitoires à haute température
Performance d’absorption des polluants chimiques
Au-delà du dépoussiérage physique, les épurateurs humides intègrent des capacités d’absorption chimique essentielles pour un contrôle complet des émissions :
Polluant
Concentration typique à l'entrée
Suppression Efficiency
Niveau de sortie
Dioxyde de soufre
200-400 ppm
90-98%
5-40 ppm
Sulfure d'hydrogène
10-50 ppm
85-95%
1-8 ppm
Ammoniac
50-150 ppm
75-85%
10-40 ppm
Composés organiques volatils
100-300 ppm
50-75%
25-150 ppm
Considérations critiques de conception pour les applications de séchage de coke
Stratégie de gestion de la température
Les températures d'entrée élevées typiques des gaz d'échappement du séchage du coke (150-250 degrés Celsius) nécessitent des approches de conception spécialisées. La pulvérisation directe d'eau créerait un refroidissement par évaporation excessif et une génération de vapeur excessive, ce qui pourrait surcharger l'équipement de désembuage. Les installations professionnelles utilisent des stratégies de refroidissement par étapes :
Échange thermique indirect dans les conduits d'entrée pour pré-refroidir le gaz avant l'entrée de l'épurateur
Débits d’injection d’eau de pulvérisation contrôlés correspondant à la capacité de refroidissement par évaporation
Systèmes de récupération de la condensation de vapeur pour minimiser la consommation d'eau et la chaleur perdue
Gestion de la température de saturation pour éviter la formation de condensation dans les conduits en aval
Sélection des matériaux et protection contre la corrosion
La combinaison de températures élevées, de composants gazeux acides et d’usure mécanique nécessite une sélection minutieuse des matériaux dans tout le système. La construction en acier inoxydable de qualité industrielle, les revêtements de protection en caoutchouc dans les chambres de pulvérisation et les revêtements résistants aux produits chimiques sur les éléments structurels empêchent une dégradation prématurée et maintiennent la fiabilité opérationnelle pendant une durée de vie prolongée.
Gestion de la qualité de l’eau et de la recirculation
Un fonctionnement continu nécessite des protocoles complets de gestion de l’eau. Les solides déposés doivent être continuellement éliminés via des systèmes de sous-verse dédiés, tandis que la composition chimique de l'eau d'appoint doit être surveillée pour éviter la formation de tartre dans les buses de pulvérisation et les surfaces des échangeurs de chaleur. Les installations typiques intègrent des systèmes de contrôle automatique du pH utilisant du lait de chaux ou de la soude caustique pour optimiser l'efficacité de l'absorption et protéger l'équipement de la corrosion.
Optimisation des chutes de pression
Le dimensionnement du ventilateur du système dépend essentiellement d’un calcul précis de la chute de pression sur tous les composants. Les chutes de pression de fonctionnement typiques vont de 40 à 80 millimètres de colonne d'eau, ce qui nécessite des ventilateurs à fréquence variable correctement dimensionnés avec une capacité de secours en cas d'urgence. La conception des sections de désembuage influence considérablement la résistance globale du système, ce qui nécessite une sélection minutieuse entre les technologies de désembuage à chevrons, en treillis et autres technologies de désembuage.
Installation et intégration avec des installations de séchage de coke
Points d'intégration du système
L’intégration réussie d’un épurateur humide nécessite une coordination minutieuse avec l’infrastructure de séchage du coke existante. Le raccordement des conduits d'évacuation doit s'adapter aux caractéristiques de dilatation thermique, l'isolation des vibrations empêche la transmission des vibrations du ventilateur aux structures de l'installation, et le placement du ventilateur à tirage induit optimise les schémas d'écoulement du gaz sans créer de contre-pression sur le tambour de séchage.
Cadre de conformité réglementaire
Les protocoles d'installation doivent être conformes aux réglementations locales sur la qualité de l'air, aux normes de sécurité au travail et aux exigences de protection de l'environnement. La plupart des installations de cokéfaction modernes doivent atteindre des émissions de particules inférieures à 50 mg par mètre cube et des concentrations de dioxyde de soufre inférieures à 400 ppm. Un dimensionnement et un fonctionnement appropriés de l'épurateur humide garantissent une conformité constante sans nécessiter d'équipement de polissage supplémentaire en aval.
Systèmes d'instrumentation et de surveillance
La surveillance automatisée améliore la fiabilité opérationnelle et la conformité environnementale :
Détection de la température du gaz d'entrée avec réglage automatique du débit de pulvérisation
Surveillance de la chute de pression dans la section de désembuage pour indiquer les besoins de nettoyage
Mesure de la concentration de poussières de gaz de sortie à l'aide de capteurs d'opacité continue ou de particules en temps réel
Surveillance du pH des puisards pour optimiser l'absorption chimique
Mesure du débit d'eau en circulation pour vérifier un fonctionnement cohérent
Alarmes visuelles et sonores en cas de conditions de fonctionnement anormales
Avantages opérationnels et économiques
Avantages d'efficacité dans les opérations quotidiennes
Au-delà du respect des exigences réglementaires, les systèmes d'épuration par voie humide apportent des améliorations opérationnelles substantielles aux installations de cokéfaction. Le refroidissement simultané des gaz d'échappement élimine le besoin d'échangeurs de chaleur séparés dans de nombreuses applications, réduisant ainsi les dépenses d'investissement et la complexité du système. La nature intégrée du dépoussiérage et de l’absorption chimique minimise le nombre de composants d’équipement nécessitant une maintenance et un remplacement.
Performance des coûts à long terme
L’analyse économique des épurateurs humides sur une période d’exploitation de 10 ans révèle des avantages incontestables par rapport aux technologies alternatives :
Consommation d'énergie réduite grâce à un dimensionnement optimisé du ventilateur et au fonctionnement du variateur de fréquence
Besoins réduits en matière de stocks de pièces de rechange avec moins de composants spécialisés
Durée de vie prolongée de l'équipement grâce à une gestion thermique efficace et à la prévention de la corrosion
Temps d'arrêt minimal pour la maintenance par rapport aux systèmes de filtres à manches ou à cartouches nécessitant des remplacements périodiques
Potentiel de récupération des sous-produits ou de réutilisation bénéfique des solides capturés
Gérance environnementale
Au-delà de la conformité réglementaire, les installations d’épuration par voie humide démontrent un véritable engagement en faveur de la protection de l’environnement. La réduction spectaculaire des émissions de poussières atmosphériques améliore la qualité de l'air local, réduit les coûts de maintenance associés au dépôt de poussière sur les équipements des installations et minimise le besoin de restrictions opérationnelles lors d'épisodes de forte pollution. L’amélioration de la sécurité des travailleurs résulte d’une exposition professionnelle moindre aux poussières et vapeurs chimiques dangereuses.
Dépannage des problèmes courants et exigences de maintenance
Dégradation des performances des buses de pulvérisation
Au fil du temps, les dépôts minéraux et l’accumulation de particules peuvent réduire la qualité du jet de pulvérisation, nécessitant un nettoyage ou un remplacement périodique. Des protocoles d'inspection réguliers identifiant les changements dans la géométrie de pulvérisation empêchent la dégradation opérationnelle avant qu'elle n'affecte l'efficacité de la collecte. La teneur en minéraux doux de l'eau d'appoint et le conditionnement chimique approprié de l'eau de recirculation prolongent considérablement la durée de vie de la buse.
Accumulation de pression dans la section de désembuage
L'accumulation de solides entraînés sur les tampons de désembuage augmente la chute de pression du système et peut éventuellement restreindre le débit de gaz. La plupart des systèmes modernes intègrent des systèmes de nettoyage automatisés utilisant de l'air comprimé ou des vibrations mécaniques pour déloger les solides capturés. L'inspection manuelle pendant les intervalles de maintenance programmés garantit que les plaquettes restent correctement positionnées et fonctionnent comme prévu.
Corrosion et intégrité structurelle
Une inspection visuelle régulière de la ferronnerie exposée, la mesure de l'épaisseur des parois dans les zones vulnérables et une attention rapide aux dommages du revêtement évitent les défaillances structurelles. De nombreuses installations établissent des calendriers d'inspection trimestriels comprenant des mesures d'épaisseur par ultrasons des composants critiques contenant une pression. Cette approche préventive prolonge considérablement la durée de vie des équipements par rapport aux protocoles de maintenance réactive de réparation après panne.
Gestion des puisards et élimination des solides
L'élimination continue des solides déposés empêche le blocage des conduites de circulation et maintient un volume d'eau adéquat pour les systèmes de pulvérisation. De nombreuses installations intègrent des systèmes de sous-verse automatisés qui fonctionnent selon des cycles chronométrés, tandis que d'autres utilisent des capteurs de niveau pour un déchargement basé sur la demande. L'élimination appropriée des solides éliminés conformément aux exigences environnementales locales représente une responsabilité opérationnelle importante.
Analyse comparative des performances : contrôle des poussières humide et conventionnel
Comparaison directe avec les systèmes de filtration sèche
Comprendre les distinctions entre les approches d'épuration humide et de filtration sèche conventionnelle explique pourquoi les installations de cokéfaction modernes choisissent de plus en plus la technologie humide :
Facteur de performance
Épurateur humide
Filtre à manches sec
Efficacité de la collecte de poussière
95-99%
98-99%
Capacité de refroidissement du gaz
Excellente, réduction de 50 à 100 °C
Refroidissement médiocre et minimal
Absorption chimique
Capacité forte et intégrée
Aucun, unité séparée requise
Exigences d'entretien
Service modéré, buses et pompes
Remplacement intensif et régulier du filtre
Empreinte du système
Conception de tour compacte et verticale
Modules de cartouches plus grands et multiples
Coût d'exploitation par an
Moins de pièces de rechange
Élimination plus élevée et fréquente des cartouches
Évolution de l’industrie et orientations futures du développement
Intégration avancée des processus
Les installations de cokéfaction de nouvelle génération intègrent de plus en plus des systèmes de lavage humide avec des systèmes avancés de surveillance des processus et de contrôle automatisé. La mesure de la concentration de poussière en temps réel à l'aide de capteurs optiques permet un ajustement dynamique des taux de pulvérisation et du débit d'eau, optimisant ainsi l'efficacité de la collecte dans des conditions de fonctionnement variables. Les algorithmes d'apprentissage automatique analysent les modèles de données opérationnelles et prédisent les besoins de maintenance avant qu'une panne de composant ne se produise.
Technologies de conservation et de recyclage de l’eau
L’accent croissant mis sur les pratiques industrielles durables conduit au développement de systèmes améliorés de recyclage de l’eau dans les installations d’épuration par voie humide. Les technologies améliorées de séparation des solides permettent des taux de recirculation plus élevés, réduisant ainsi les besoins en eau d'appoint et minimisant les rejets d'eaux usées. Certaines installations modernes parviennent à réutiliser plus de 90 % de l’eau, transformant fondamentalement le profil environnemental des opérations d’épuration par voie humide.
Solutions intégrées de contrôle des émissions
Plutôt que de traiter le dépoussiérage, la désulfuration et la récupération de l'ammoniac comme des fonctions distinctes, les conceptions d'installations modernes envisagent des systèmes intégrés à plusieurs étages. La technologie des épurateurs humides sert de base, avec des étapes de polissage supplémentaires s'attaquant aux polluants spécifiques restant après l'épuration primaire. Cette approche globale permet d’obtenir une réduction globale des émissions supérieure à celle des équipements autonomes.
Foire aux questions
Q1 : Quelles températures de gaz d’entrée les épurateurs humides peuvent-ils gérer en toute sécurité dans les applications de séchage du coke ?
Les systèmes de pulvérisation d'eau directe peuvent s'adapter en toute sécurité à des températures d'entrée allant jusqu'à environ 250 degrés Celsius, avec une buse de taille appropriée et un contrôle du débit de pulvérisation d'eau. Des températures plus élevées peuvent nécessiter un refroidissement à l'entrée ou des étapes d'échange thermique indirect avant que le gaz n'entre dans l'épurateur. La plupart des gaz d'échappement du séchage du coke se situent dans cette plage opérationnelle, ce qui rend les épurateurs humides adaptés à une intégration directe avec un équipement de séchage standard.
Q2 : À quelle fréquence les buses de pulvérisation doivent-elles être inspectées et nettoyées ?
Les intervalles d'inspection dépendent de la teneur en minéraux de l'eau et de la conception du système, mais ont généralement lieu mensuellement ou trimestriellement. Les installations professionnelles établissent des calendriers de base et s'ajustent en fonction des changements de performances observés. De nombreux systèmes modernes intègrent des cycles de rinçage automatique des buses pendant le fonctionnement, prolongeant les intervalles d'entretien et maintenant des modèles de pulvérisation cohérents. Les systèmes de filtrage des particules réduisent la fréquence de blocage des buses.
Q3 : Quels paramètres de qualité de l’eau doivent être surveillés dans un puisard d’épurateur humide ?
Les paramètres critiques incluent le pH (généralement maintenu entre 7 et 9 pour une efficacité d'absorption optimale), la teneur totale en matières en suspension (idéalement inférieure à 5 000 ppm pour éviter le colmatage des buses) et la dureté minérale. Des tests réguliers en laboratoire de l’eau du puisard guident les ajustements du dosage des produits chimiques. De nombreuses installations surveillent la teneur en oxygène dissous, car les conditions anaérobies peuvent favoriser la croissance bactérienne et la génération de sulfure d'hydrogène dans le puisard.
Q4 : Les systèmes d'épurateur humide peuvent-ils fonctionner à charge partielle ou pendant le démarrage et l'arrêt de l'installation ?
Moderne wet scrubbers incorporate sophisticated controls enabling safe operation across the full range of facility operating conditions. Variable frequency drive fans adjust air flow proportionally with inlet gas conditions, preventing equipment overload during startup or partial load conditions. Many systems can safely operate at loads as low as 20-30 percent of design capacity, making them suitable for facilities with frequent operational fluctuations.
Q5 : Quelle est la durée de vie typique d’une installation d’épurateur humide ?
Avec un entretien approprié et le remplacement rapide des composants, les systèmes d’épuration par voie humide fonctionnent généralement pendant 15 à 20 ans avant qu’une reconstruction majeure ne devienne nécessaire. Les buses, les pompes et les composants d'usure doivent être remplacés tous les 3 à 7 ans en fonction des conditions de fonctionnement. Une surveillance régulière de la corrosion et l’entretien du revêtement protecteur influencent considérablement la longévité globale du système.
Q6 : Comment les épurateurs humides se comparent-ils aux précipitateurs électrostatiques pour le contrôle des poussières de séchage du coke ?
Les précipitateurs électrostatiques excellent dans la collecte de particules très fines, mais manquent de capacités de refroidissement des gaz et d'absorption chimique. Les épurateurs humides offrent une polyvalence supérieure pour les applications nécessitant simultanément un dépoussiérage et une désulfuration. Les systèmes électrostatiques maintiennent des pertes de charge plus faibles mais nécessitent une puissance électrique élevée et des systèmes de contrôle sophistiqués. Pour les applications de séchage du coke impliquant à la fois des polluants particulaires et gazeux, les épurateurs humides offrent généralement des performances globales supérieures.
Q7 : Qu'arrive-t-il à la poussière et aux boues capturées lors du fonctionnement de l'épurateur humide ?
Les solides déposés sont éliminés via le sous-verse du puisard et généralement dirigés vers un équipement d'épaississement et de déshydratation, produisant un gâteau solide et un liquide clarifié. Le gâteau déshydraté peut parfois être recyclé dans des procédés de cokéfaction, vendu comme combustible supplémentaire ou éliminé dans des installations agréées. Le liquide clarifié peut être recyclé vers le puisard de l'épurateur ou traité pour être rejeté. Les installations modernes évaluent de plus en plus les options de réutilisation bénéfiques avant d’envisager l’élimination.
Q8 : Y a-t-il des problèmes de bruit ou d'odeur associés au fonctionnement de l'épurateur humide ?
Les systèmes d'épuration humide bien conçus fonctionnent silencieusement, produisant des niveaux sonores de 75 à 85 décibels à distance de fonctionnement, comparables à ceux des équipements industriels conventionnels. Un désembuage adéquat empêche les panaches de vapeur visibles des cheminées de décharge. L'élimination des odeurs dépend de l'efficacité de l'absorption chimique du sulfure d'hydrogène et de l'ammoniac : la plupart des installations connaissent une réduction significative des odeurs par rapport aux opérations de séchage de coke non contrôlées. Les chambres de pulvérisation fermées et les couvercles de puisard minimisent la fuite des odeurs atmosphériques.


 English
 Français
 عربى
 简体中文