Comment une conception à tour unique répond aux objectifs d'émissions ultra-faibles dans les fours et les chaudières
MAISON / NOUVELLES / Actualités de l'industrie / Comment une conception à tour unique répond aux objectifs d'émissions ultra-faibles dans les fours et les chaudières
Comment une conception à tour unique répond aux objectifs d'émissions ultra-faibles dans les fours et les chaudières
Pourquoi le contrôle de plusieurs polluants est plus difficile qu’il n’y paraît
Les fours et chaudières industriels rejettent rarement un seul polluant. Leurs gaz d'échappement contiennent généralement du dioxyde de soufre, des oxydes d'azote et des particules fines, souvent à haute température, dont la composition varie en fonction de la qualité du carburant et de la charge de fonctionnement. De nombreuses régions ont resserré leurs règles d’émission jusqu’à atteindre des niveaux ultra-bas, et les équipements plus anciens conçus pour traiter un polluant à la fois ont du mal à les respecter.
Les ingénieurs d’usine sont généralement confrontés à trois pressions à la fois. L'empreinte est limitée, les délais de rénovation sont courts et les coûts d'exploitation doivent rester prévisibles pendant une décennie ou plus. Des épurateurs, réacteurs et filtres séparés peuvent atteindre les objectifs, mais chaque cuve supplémentaire apporte plus de conduits, plus de ventilateurs, plus de chute de pression et plus de boucles de contrôle à entretenir.
3 groupes de polluants traités dans une seule séquence de traitement
10 à 50 Plage de mg/Nm3 des limites courantes de particules et d'oxydes d'azote
90% élimination du soufre typique des étapes d'absorption bien contrôlées
La lutte contre plusieurs polluants crée également des problèmes d’interaction. La poussière qui atteint un catalyseur peut masquer sa surface active. Les gaz acides qui s'échappent de l'élimination en amont peuvent corroder les équipements en aval. Le séquençage compte autant que les technologies individuelles choisies.
Dans un système bien conçu, l’ordre de traitement est une décision technique à part entière, et non pas simplement un choix d’agencement.
À l’intérieur de la séquence de traitement
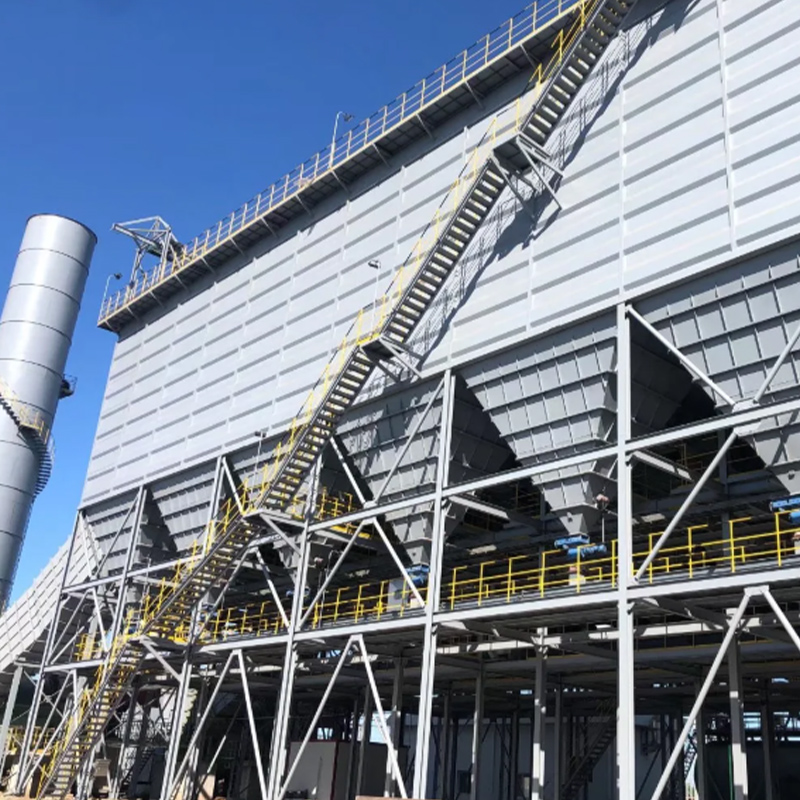
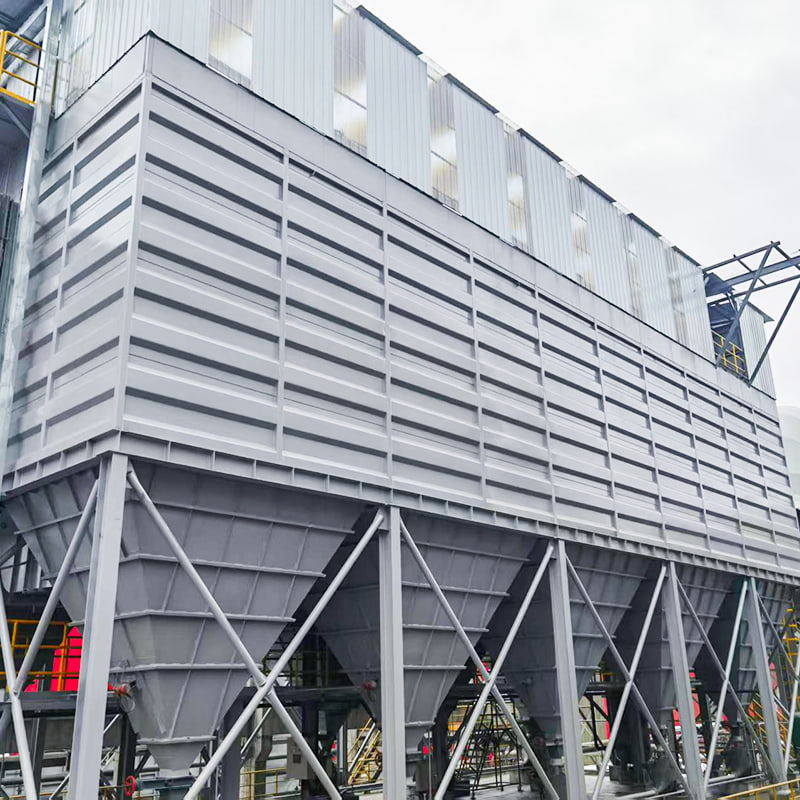
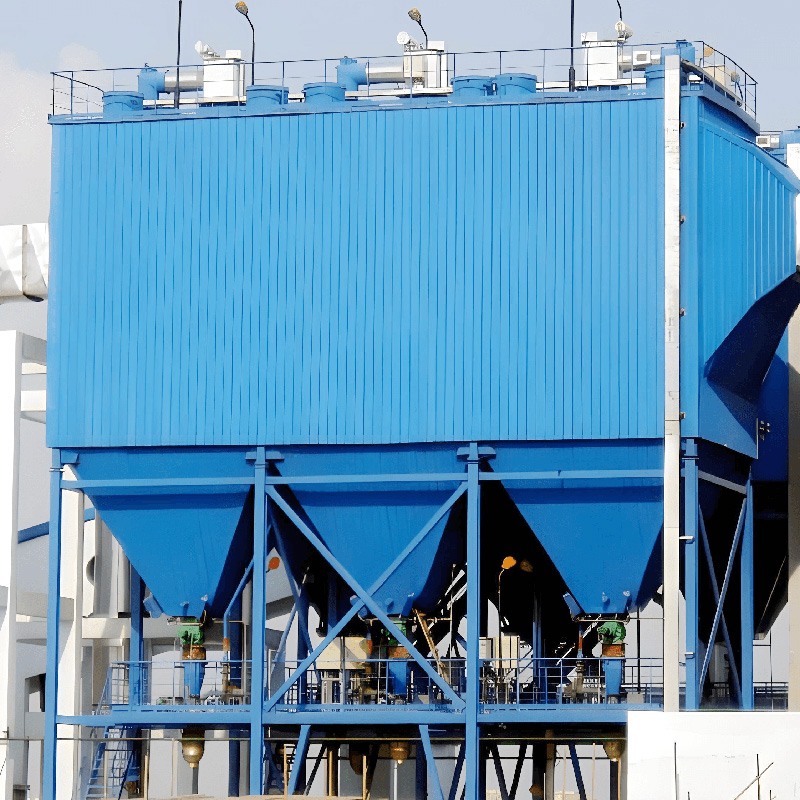
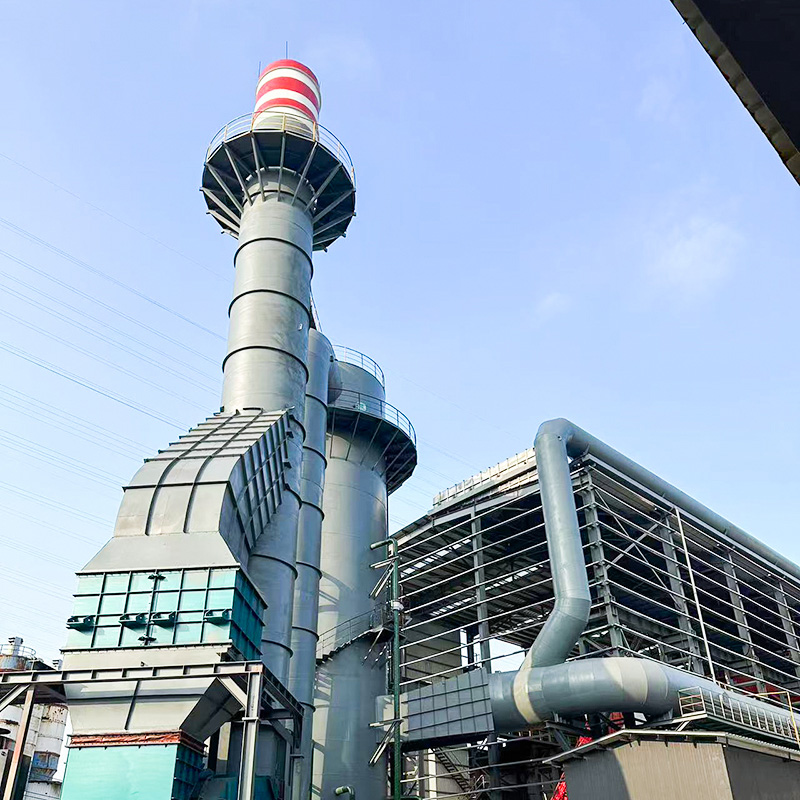
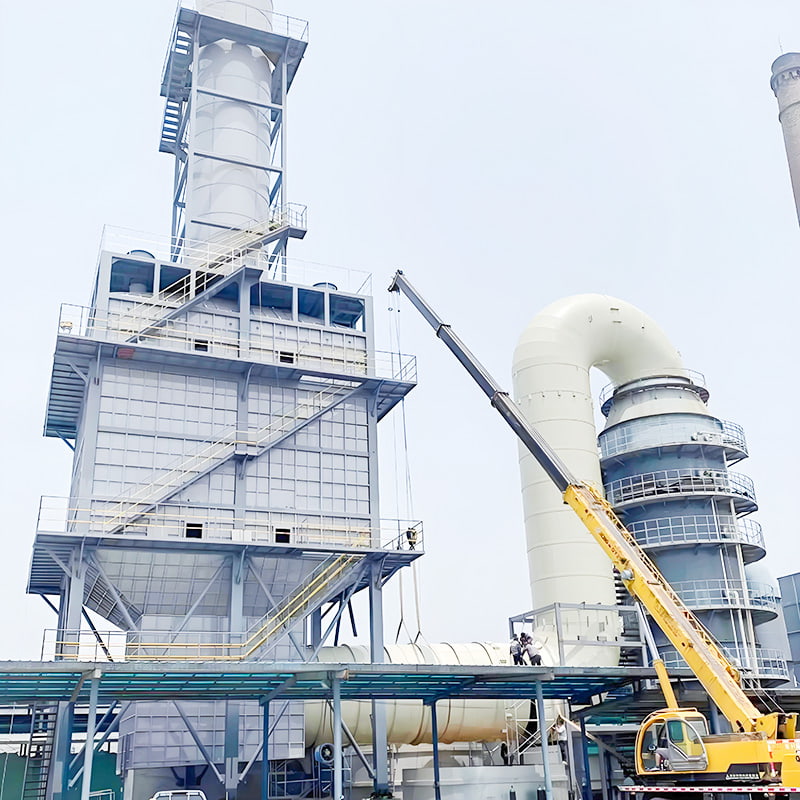
A tour intégrée de désulfuration et de dénitrification des gaz de combustion place l'absorption des gaz acides, la réduction des oxydes d'azote et la capturer de la poussière dans une seule coque verticale. Le gaz entre par la section inférieure, monte à travers des zones successives et sort par une cheminée dimensionnée pour le débit et la température de sortie requis. Le fait de conserver les étages dans une seule structure raccourcit les conduits internes et réduit le nombre de points où des fuites ou des pertes de chaleur peuvent se produire.
Étape d'absorption des gaz acides
L'absorption élimine le dioxyde de soufre en mettant le gaz en contact avec un sorbant alcalin, généralement une suspension ou une poudre sèche injectée dans le flux gazeux. L'efficacité de l'élimination dépend de la réactivité du sorbant, du rapport molaire du sorbant au soufre capturé et du temps de séjour dans la zone de contact. Les systèmes bien contrôlés utilisés dans les services industriels courants dépassent souvent les 90 pour cent d'élimination.
Étape de réduction des oxydes d'azote
La dénitrification repose généralement sur une réduction catalytique sélective ou une réduction sélective non catalytique, à l'aide d'un agent réducteur tel que l'ammoniac ou l'urée. Les voies catalytiques nécessitent une fenêtre de température définie, généralement comprise entre 300 et 400 degrés Celsius environ, selon la formulation du catalyseur. Les voies non catalytiques nécessitent des températures plus élevées et tolèrent moins de variations de fonctionnement. Placer cette étape à l’intérieur de la tour permet au concepteur d’adapter la fenêtre de réaction au profil réel de température du gaz.
Étape de capture des particules
La filtration sur tissu ou la filtration assistée électrostatique capte les poussières fines qui survivent aux étapes précédentes. Maintenir une faible charge de poussière avant la zone du catalyseur protège l'activité du catalyseur et prolonge sa durée de vie. C'est pourquoi l'étape particulaire est souvent positionnée en pensant au catalyseur plutôt que traitée comme un polissage final.
Adaptation de la tour à différents fours et chaudières
Il n’existe pas deux sources de combustion qui produisent des gaz d’échappement identiques. Le volume de gaz, la température, la nature de la poussière et le type de combustible influencent tous les choix de conception les plus importants. Le tableau ci-dessous propose des plages indicatives pour un dépistage précoce. La conception finale dépend toujours des données mesurées du projet.
Demande
Volume de gaz typique
Température du gaz
Principal souci de conception
Accent sur la conception
Four à chaux
50 000 à 250 000 Nm3/h
120 à 250 degrés Celsius
Charge élevée de poussière alcaline
Pré-dépoussiérage et manipulation des absorbants
Four à ciment
150 000 à 600 000 Nm3/h
200 à 350 degrés Celsius
Grandes variations de volume et de température
Fenêtre du catalyseur et dosage des réactifs
Four métallurgique
80 000 à 400 000 Nm3/h
150 à 300 degrés Celsius
Composition polluante variable
Contrôle flexible et résistance à la corrosion
Chaudière industrielle
20 000 à 200 000 Nm3/h
120 à 220 degrés Celsius
Mélange de polluants défini par type de carburant
Encombrement compact et suivi de charge
Les unités alimentées au charbon produisent généralement les charges de soufre les plus élevées, tandis que les unités alimentées au gaz mettent l'accent sur le contrôle des oxydes d'azote. Les chaudières à biomasse introduisent des espèces alcalines et chlorées qui influencent la sélection du catalyseur et le choix des matériaux. L'analyse du carburant doit donc faire partie de chaque exercice de sélection.
Objectifs d’émissions ultra-faibles et comment ils sont vérifiés
Les limites d’émission ultra-faibles sont écrites sous forme de valeurs de concentration corrigées par rapport à un niveau d’oxygène de référence. Une référence couramment citée pour les sources combinées fixe les particules à 10 mg/Nm3, le dioxyde de soufre à 35 mg/Nm3 et les oxydes d'azote à 50 mg/Nm3. Les références diffèrent selon la région et le secteur, de sorte que la norme en vigueur doit toujours être confirmée avant le début de la conception.
Des plantes qui soutiennent émissions ultra faibles les résultats les vérifient généralement de manière structurée plutôt que de s’appuyer sur un seul test. La vérification comprend généralement :
Surveillance continue des émissions au niveau de la cheminée, appuyée par des analyseurs calibrés et des contrôles réguliers de dérive.
Tests périodiques de pile par des tiers à des points de charge définis qui représentent un fonctionnement normal et maximal.
Enregistrements enregistrés du dosage des réactifs et de l'activité du catalyseur qui relient les intrants chimiques aux résultats mesurés.
Mesures de base documentées avant et après toute modification, afin que les changements de performances puissent être retracés.
La correction de l'oxygène mérite une attention particulière lors du reporting. Une concentration qui semble conforme à un niveau de référence peut paraître différente à un autre, les méthodes de calcul doivent donc être convenues avec l'autorité avant la mise en service.
Tour intégrée ou unités séparées : peser les compromis
Empreinte et travaux de génie civil
Une structure intégrée verticale nécessite généralement moins de surface au sol qu’une rangée de navires séparés reliés par de longs conduits. Cela est particulièrement important dans les rénovations où les bâtiments existants limitent l’expansion. Les charges des fondations et le support structurel doivent cependant être évalués avec soin, car une structure haute et concentrée impose des exigences différentes au site.
Complexité opérationnelle
Moins d’interfaces signifie moins d’endroits où la logique de contrôle peut dériver. Un seul système intégré simplifie également la formation des opérateurs. Le contrepoint est qu'un problème dans une zone peut affecter l'ensemble de la séquence, de sorte que la planification de la redondance et l'accès à la maintenance deviennent plus importants.
Facteur
Tour intégrée
Unités séparées
Empreinte
Disposition verticale compacte
Réparti sur plusieurs navires
Interfaces de contrôle
Coordonné au sein d’un seul système
Plusieurs interfaces à gérer
Accès maintenance
Concentré, nécessite une planification
Réparti sur les unités
Aptitude à la modernisation
Solide là où l'espace est restreint
Solide là où l'espace est généreux
Idéal pour les conceptions intégrées : des sites contraints, des cibles polluantes combinées et des opérateurs qui valorisent une architecture de contrôle plus simple.
Idéal pour les unités séparées : des sites dotés de suffisamment d'espace, des plans d'investissement par étapes et une forte préférence pour l'isolement de chaque étape du processus.
Une liste de contrôle de sélection pratique
Avant de comparer les offres, un acheteur ou un ingénieur doit être en mesure de répondre aux questions suivantes avec une précision raisonnable. Les données manquantes à ce stade conduisent souvent à des cotations révisées ultérieurement.
Volume de gaz Concentrations d'entrée Plage de température Caractère de poussière Empreinte du site Fenêtre de panne
Volumes de gaz normaux, minimum et pic, y compris le profil de charge sur un mois typique.
Concentrations à l'entrée de dioxyde de soufre, d'oxydes d'azote et de poussière, avec variation saisonnière notée.
Plage de température du gaz et toutes les sections où de la condensation pourrait se produire.
Propriétés de la poussière telles que la taille des particules, l'alcalinité et le caractère collant, qui affectent la conception du filtre et du catalyseur.
Surface au sol disponible, limites de hauteur et capacité des fondations à l'emplacement prévu.
Chute de pression admissible du système, basée sur la capacité du ventilateur existant et les plans d'expansion futurs.
Fenêtre d'arrêt planifiée et durée acceptable de toute interruption de production.
Facteurs de coûts d'exploitation tout au long de la durée de vie de l'équipement
Sur un horizon de dix ans, les coûts d'exploitation sont généralement dominés par quatre éléments : la consommation de réactifs, l'électricité pour les ventilateurs et les pompes, le remplacement du catalyseur et la main d'œuvre de maintenance. La chute de pression mérite une attention particulière, car chaque incrément supplémentaire de résistance augmente la demande de puissance du ventilateur aussi longtemps que le système fonctionne.
Un exercice de planification utile compare au moins trois scénarios de fonctionnement : un cas de base à la charge nominale, un cas conservateur avec des concentrations d'entrée plus élevées et un cas à faible charge dans lequel le dosage des réactifs peut être surapprovisionné. Les équipes planifiant un rénovation de four et de chaudière constatent souvent que le cas de faible charge révèle les opportunités d'optimisation les plus utiles.
Le coût du cycle de vie dépend moins du prix d’achat que de la fiabilité du système à rester dans sa fenêtre de fonctionnement.
Efficacité des réactifs : un contrôle précis du dosage réduit la consommation sans sacrifier les performances d’élimination.
Gestion du catalyseur : garder la poussière et les poisons loin du catalyseur prolonge sa durée de vie active.
Puissance du ventilateur : les composants internes à faible résistance et la distribution de gaz bien planifiée réduisent la consommation d'électricité.
Foire aux questions
Q1 : Une tour intégrée coûte-t-elle toujours moins cher que des unités séparées ?
Pas toujours. Une structure intégrée peut réduire les conduits, les fondations et le matériel de contrôle, mais le coût en capital dépend des conditions du site, du choix des matériaux et de la capacité de traitement requise. La comparaison la plus fiable provient d'une estimation côte à côte couvrant la construction, l'installation, les coûts d'exploitation et la maintenance sur la durée de vie prévue.
Q2 : De combien d’espace une rénovation nécessite-t-elle généralement ?
Les besoins en espace varient en fonction du volume de gaz et du nombre d'étapes de traitement incluses. Les conceptions verticales compactes sont souvent choisies là où la surface au sol est limitée. Les premières études d'aménagement devraient vérifier la hauteur de la tour, l'accès pour la maintenance, la portée de la grue et l'espace libre par rapport aux structures existantes avant de passer toute commande d'équipement.
Q3 : Combien de temps dure habituellement un catalyseur de dénitrification ?
La durée de vie du catalyseur dépend de la charge de poussière, de la stabilité de la température, de la teneur en poison du carburant et de la fréquence des cycles thermiques. De nombreuses installations prévoient un remplacement ou une régénération sur plusieurs années, avec des performances vérifiées régulièrement. Le suivi de l'activité par rapport aux valeurs de conception permet de prédire le bon timing et d'éviter les arrêts imprévus.
Q4 : Une tour peut-elle gérer une charge élevée de poussière provenant des processus de chaux ou de ciment ?
Une charge élevée de poussière est gérable lorsqu’une étape de prétraitement élimine la fraction grossière avant les étapes réactives. L’étape de capture des particules traite ensuite les matières fines restantes. La conception du prétraitement doit refléter la chimie de la poussière, car les particules collantes ou alcalines se comportent différemment des particules inertes.
Q5 : Qu'arrive-t-il aux performances lors des changements de charge ?
Volume de gaz and temperature shift with load, which changes residence time and the reaction window. Good designs use control logic that adjusts reagent dosing and monitors outlet concentrations continuously. Operators should confirm that the system holds compliance across the full operating range, not only at design load.
Q6 : Quelles informations un fournisseur doit-il demander avant de proposer une conception ?
Une proposition complète nécessite des plages de volumes de gaz, des concentrations de polluants à l'entrée, des profils de température, des caractéristiques de poussière, des dimensions du site, une chute de pression admissible, la norme d'émission en vigueur et la fenêtre de panne prévue. Fournir ces informations dès le début raccourcit le cycle de conception et réduit le risque de révisions coûteuses ultérieurement.


 English
 Français
 عربى
 简体中文