Comment fonctionne une tour intégrée de désulfuration et de dénitrification des gaz de combustion et ce qui détermine ses performances
MAISON / NOUVELLES / Actualités de l'industrie / Comment fonctionne une tour intégrée de désulfuration et de dénitrification des gaz de combustion et ce qui détermine ses performances
Comment fonctionne une tour intégrée de désulfuration et de dénitrification des gaz de combustion et ce qui détermine ses performances
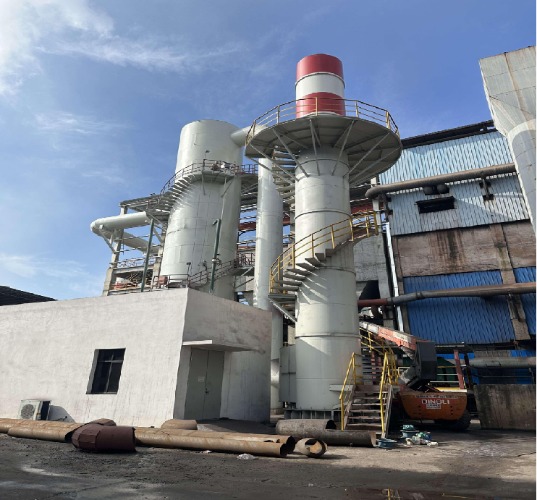
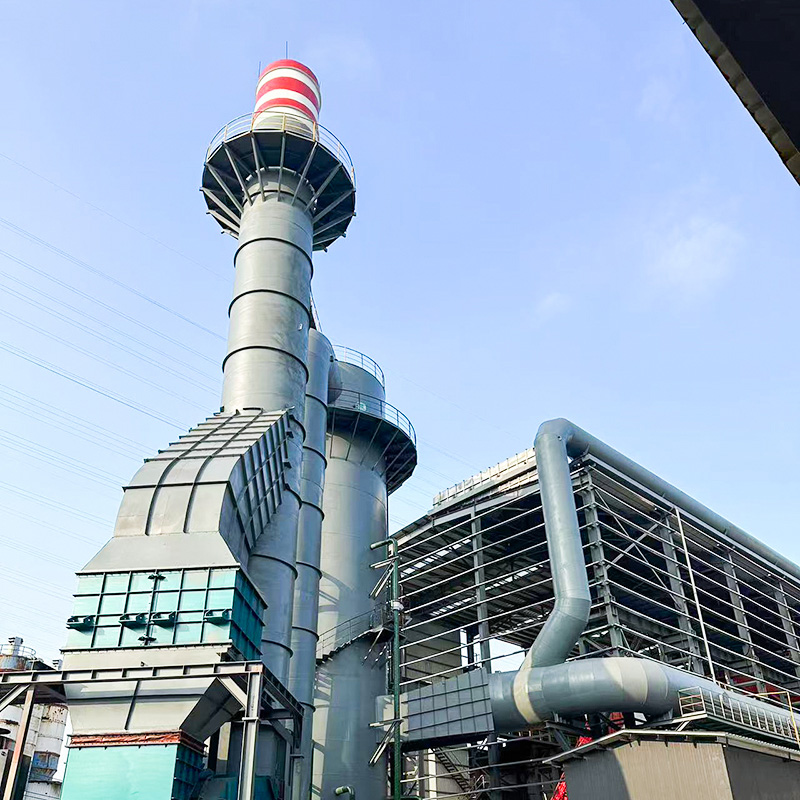
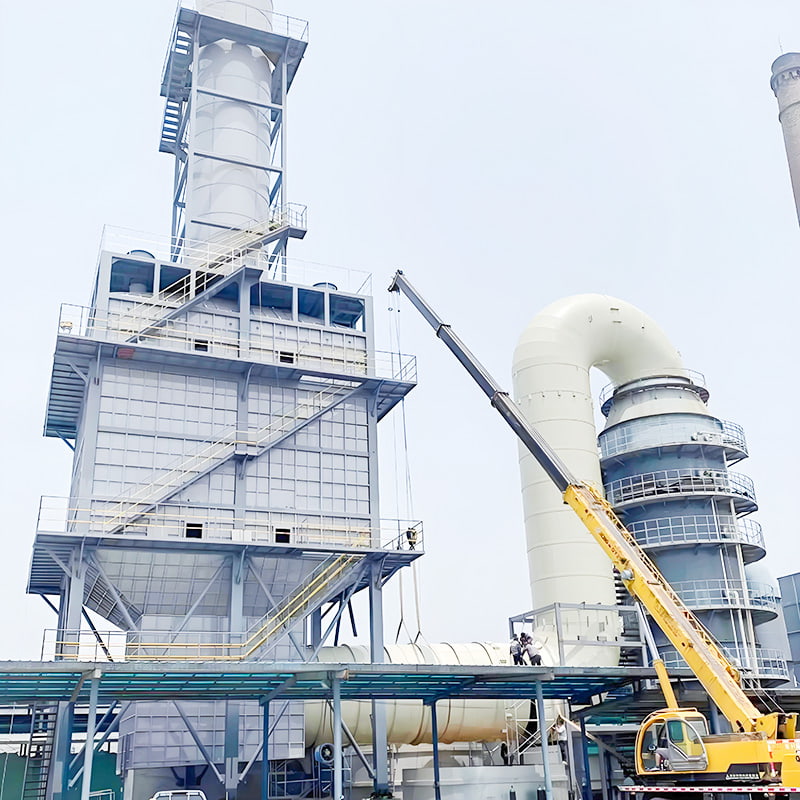
Les installations industrielles qui brûlent du combustible ou calcinent des minéraux libèrent des gaz de combustion chargés de dioxyde de soufre, d'oxydes d'azote et de fines particules. Pendant de nombreuses années, ces polluants ont été traités par une chaîne d'équipements distincts : un dépoussiéreur, un absorbeur de désulfuration et un réacteur de dénitrification, chacun doté de ses propres conduits, ventilateurs et boucles de contrôle. Un tour intégrée de désulfuration et de dénitrification des gaz de combustion adopte une approche différente en plaçant les étapes d’élimination du soufre et de l’azote à l’intérieur d’un seul récipient. Le résultat est un chemin de gaz plus court, moins de conduits d’interconnexion et une empreinte au sol réduite.
L’attrait ne concerne pas seulement l’espace. Les usines avec des fenêtres de construction étroites ne peuvent souvent pas se permettre de longs arrêts pour les travaux de canalisations et de fondations, et les propriétaires disposant de terrains limités ont besoin d'un équipement adapté à une configuration existante. Les conceptions intégrées peuvent également réduire le nombre de points de chute de pression dans le système, ce qui simplifie la sélection des ventilateurs et peut réduire la consommation d'électricité à long terme.
L’intégration implique des compromis. Un récipient combiné concentre plusieurs processus chimiques dans un seul espace, le contrôle de la température, la distribution des réactifs et l'accès pour la maintenance doivent donc être planifiés avec soin. Ce guide explique comment ces tours fonctionnent, quelles plages de performances sont réalistes, quelles variables déterminent les coûts et où les spécifications sont le plus souvent erronées. Les lecteurs repartiront avec une liste de contrôle pratique pour évaluer les propositions.
Comment les quatre étapes fonctionnelles interagissent à l’intérieur d’un même vaisseau
Quels sont les chiffres de performance typiques et de quoi ils dépendent
Comment le type d’industrie et les conditions du gaz modifient la configuration
D’où viennent les coûts d’exploitation et les dépenses cachées du projet
À retenir : une tour intégrée remplace plusieurs unités distinctes par un seul navire machiné. Sa valeur dépend de données d'entrée précises, d'un fonctionnement discipliné et d'une spécification qui définit clairement chaque élément de la portée.
Comment fonctionne la tour intégrée
Bien que la conception diffère selon les fournisseurs et les applications, la plupart des tours intégrées font passer le gaz à travers quatre étapes fonctionnelles. Comprendre chaque étape permet d'examiner plus facilement une proposition et de poser les bonnes questions techniques.
Arrivée de gaz et conditionnement. Les gaz de combustion chauds entrent par un collecteur de distribution conçu pour répartir le flux uniformément sur la section transversale. La température est ajustée, généralement par pulvérisation d'eau ou par mélange de gaz plus froid, de sorte que le gaz reste dans la fenêtre de fonctionnement du sorbant et du catalyseur.
Zone de désulfuration. Un sorbant alcalin, généralement une bouillie de chaux ou de calcaire dans les conceptions humides ou une poudre sèche dans les conceptions semi-sèches, entre en contact avec le gaz. Le dioxyde de soufre est capté et converti en sels solides qui sont collectés en aval.
Zone de dénitrification. Un agent réducteur est injecté et le gaz traverse soit une couche de catalyseur fonctionnant dans une bande de température définie, soit une zone de réaction à haute température. Les oxydes d'azote sont convertis en azote et en vapeur d'eau.
Désembuage et sortie. Les gouttelettes et les solides fins entraînés sont éliminés par des dévésiculeurs et le gaz nettoyé s'échappe par la sortie vers la cheminée ou un ventilateur en aval.
Le temps de séjour et même la distribution comptent autant que la taille du navire. Une tour peut être de taille généreuse et néanmoins sous-performante si le gaz s'écoule le long d'un mur et laisse des poches de flux non traité. La modélisation des flux lors de la phase de conception et les dispositifs de distribution tels que les plaques perforées ou les agencements d'aubes sont donc des fonctionnalités essentielles plutôt que des options supplémentaires.
Pourquoi les fenêtres de température contrôlent tout
Le catalyseur de dénitrification présente une plage de température optimale. En dessous de cette bande, la réaction ralentit et l'agent réducteur n'ayant pas réagi peut s'échapper sous forme de glissement d'ammoniac. Au-dessus, le catalyseur peut se dégrader et certains réactifs se décomposent avant de réagir. La zone de désulfuration a ses propres limites : si le gaz est trop chaud, l'absorbant sèche rapidement et s'il fait trop froid, l'humidité peut se condenser et former des dépôts collants sur les composants internes. Une conception sonore tient les deux fenêtres à la fois, c'est pourquoi l'étape de conditionnement mérite une attention particulière dans toute proposition.
Benchmarks de performance à prévoir
Les chiffres de performance des propositions peuvent paraître similaires sur le papier tout en représentant des marges de conception très différentes. Le tableau ci-dessous donne des gammes de référence industrielles générales qui peuvent servir de point de départ avant de demander des garanties liées à des conditions d'entrée spécifiques.
Paramètre
Gamme typique
Principales dépendances
Soufre dioxide removal efficiency
90% à 98%
Type de sorbant, rapport de réactif, température du gaz
Azote oxides removal efficiency
70% à 95%
Agent réducteur, volume de catalyseur, fenêtre de température
Sortie particulate concentration
En dessous de 10 mg/Nm3
Dépoussiérage en amont, conception antibuée
Chute de pression à travers la tour
1500 à 3000 Pa
Vitesse du gaz, disposition interne, profondeur du lit
Utilisation des absorbants
60% à 85%
Taux de recirculation, taille des particules, qualité du mélange
Ces valeurs sont des plages générales signalées dans de nombreuses applications industrielles. Les chiffres garantis réels dépendent de la concentration à l'entrée, du débit, de la température et de la limite de sortie autorisée. Une plage à elle seule ne doit donc jamais être considérée comme un engagement.
Que vérifier dans une garantie de performance
Que la garantie s'applique à la charge maximale, à la charge moyenne ou à une charge minimale définie
Quelles concentrations d'entrée sont supposées et si le fournisseur garantira des performances à des valeurs plus élevées
Comment le ratio de réactifs est défini et si la consommation est garantie ainsi que l'efficacité
Quel comportement de prise est attendu pendant les conditions de démarrage, d'arrêt et de perturbation ?
Qui effectue le test d'acceptation et quelle norme de mesure régit les résultats
Adapter la configuration à votre secteur d'activité
Le même concept de tour intégrée peut être configuré de manières très différentes selon la source des fumées. Quatre secteurs présentent des modèles distincts qui influencent les choix de conception, et leur compréhension aide les acheteurs à juger si une proposition reflète une expérience réelle.
Fours à chaux
Le gaz des fours à chaux contient souvent des concentrations élevées de dioxyde de soufre en raison de la teneur en soufre du combustible et du processus de calcination lui-même, et il arrive généralement avec une quantité importante de poussière. Les conceptions donnent donc la priorité à une manipulation robuste des absorbants et à un prétraitement efficace des poussières. La production du four fluctue en fonction des calendriers de production, la tour a donc besoin d'une plage de préparation qui maintient l'élimination stable à un débit réduit.
Lignes de production de ciment
Le gaz du four à ciment a généralement un volume élevé et contient d’importantes oxydes d’azote formés dans la zone de combustion à haute température. Les exigences en matière d'émissions ultra-faibles dans de nombreuses régions poussent ces projets vers une dénitrification catalytique avec une injection de réactifs soigneusement contrôlée. L'intégration est intéressante ici car elle réduit la longueur totale des conduits dans un grand système et simplifie l'architecture de contrôle.
Chaudières industrielles
Les chaudières varient considérablement en taille et en type de combustible. Les unités plus petites associent souvent une désulfuration semi-sèche à une réduction sélective non catalytique, ce qui évite un lit de catalyseur mais dépend fortement du contrôle de la température et du mélange des réactifs. Les propriétaires de chaudières plus anciennes trouvent souvent qu’une rénovation intégrée s’intègre mieux dans les structures existantes qu’une série de nouvelles unités autonomes.
Fours métallurgiques
Le gaz de fournaise peut contenir des vapeurs métalliques, des particules fines et des variations de composition au cours des cycles de lots. Les projets dans ce secteur nécessitent une caractérisation minutieuse du gaz sur un cycle d’exploitation complet plutôt que sur un seul instantané. Les conceptions ajoutent souvent une protection contre la corrosion, des portes d'accès plus larges pour le nettoyage et des limites de vitesse plus conservatrices.
Facteurs de coûts d’exploitation
Le coût du capital reçoit la plus grande attention dans les discussions d'achat, mais les dépenses d'exploitation s'accumulent sur de nombreuses années et déterminent souvent le véritable coût de possession. Plusieurs postes récurrents représentent l'essentiel du budget, et chacun répond à des décisions de conception et d'exploitation.
Consommation de absorbant. Le absorbant constitue généralement la dépense récurrente la plus importante. La consommation augmente avec la charge en soufre et diminue avec un meilleur contact gaz-absorbant, c'est pourquoi la recirculation et le contrôle de la taille des particules sont si importants.
Consommation d'agent réducteur. L'utilisation d'ammoniac ou d'urée dépend de la charge en oxydes d'azote et du taux d'élimination visé. Une injection excessive augmente les coûts et peut créer des fuites d’ammoniac, ce qui devient un problème d’émission secondaire.
Remplacement du catalyseur. Lorsque la dénitrification catalytique est utilisée, la durée de vie du catalyseur s'étend sur plusieurs années avant que son activité ne diminue suffisamment pour nécessiter son remplacement. La durée de vie dépend de la charge de poussière, de l'historique de température et de l'empoisonnement par des composants traces.
Électricité. Les ventilateurs, les pompes à lisier et les mélangeurs consomment une charge continue. Une chute de pression plus faible dans la tour réduit l'énergie du ventilateur pendant toute la durée de vie de l'installation. La résistance doit donc faire partie de chaque comparaison.
Gestion de l'eau et des déchets. Les systèmes humides produisent des sous-produits solides et peuvent générer des eaux usées nécessitant un traitement. Les options sèches et semi-sèches déplacent les coûts de la gestion de l’eau vers l’utilisation des absorbants et l’élimination des solides.
Main d'œuvre d'entretien et pièces de rechange. Les buses, les dévésiculeurs et les instruments nécessitent une attention périodique. La conception des accès et les composants standardisés peuvent réduire le temps de travail lors des pannes programmées.
Un moyen pratique de comparer les options consiste à calculer le coût d’exploitation annuel pour chaque configuration en utilisant les mêmes données d’entrée, la même hypothèse de disponibilité et le même tarif d’électricité. Les propositions qui semblent moins chères à l'achat peuvent devenir plus chères une fois que ces éléments récurrents sont inclus sur une durée de vie réaliste du projet.
Considérations relatives à l'installation et au site
Une tour qui répond à tous les objectifs de performance sur papier peut toujours entraîner des retards si le site n'a pas été évalué de manière approfondie. Quatre facteurs méritent un examen précoce, et chacun peut modifier le budget du projet d'une manière qui risque de passer inaperçu lors des comparaisons initiales.
Fondation et charge structurelle
La cuve, les réservoirs à lisier et les silos à réactifs transfèrent des charges importantes aux fondations. Les conditions du sol, les exigences sismiques et la charge du vent influencent toutes la conception civile. Les travaux de génie civil représentent souvent une part significative du coût d'installation, et certaines propositions les excluent entièrement, laissant à l'acheteur le soin de les approvisionner séparément.
Compatibilité des ventilateurs
Chaque lit, couche de buse et antibuée ajouté augmente la résistance du système. Avant de vous engager dans une configuration, vérifiez si le ventilateur à tirage induit existant dispose d'une marge suffisante. Si ce n’est pas le cas, le remplacement ou la modification du ventilateur doit être ajouté à la portée du projet, ainsi que les améliorations du moteur et de l’électricité qui pourraient suivre.
Conduits, isolation et protection contre la corrosion
La longueur et le tracé des conduits entre la source et la tour affectent la perte de chaleur, le risque de condensation et le choix des matériaux. Les gaz contenant du soufre ou des composés fluorés nécessitent souvent une protection doublée ou renforcée de fibres, ce qui coûte nettement plus cher que l'acier au carbone standard. La qualité de l'isolation affecte directement si le gaz reste dans la fenêtre de température correcte lorsqu'il atteint la tour, et un conception de tour intégrée doit être évalué avec ses conduits, et non isolément.
Mise en service et réception
La mise en service doit suivre un programme de tests défini, de préférence avec des mesures par un tiers. Convenez à l'avance de la durée du test, des lieux d'échantillonnage, des méthodes de mesure et si l'essai comprend une période sous charge de production réelle. Des critères d'acceptation clairs évitent les litiges une fois que l'équipement est déjà en service.
Erreurs de spécification courantes
De nombreux projets peu performants sont dus à un petit nombre d’erreurs récurrentes. Les éviter lors de la spécification revient généralement beaucoup moins cher que de les corriger après l'installation.
Utilisation des données d'entrée moyennes uniquement
Les conditions moyennes des fumées masquent les pics. Spécifiez les valeurs de conception pour la concentration maximale et le débit maximal, et confirmez que l'équipement peut les gérer sans dépasser les limites de sortie.
Ignorer les conditions de démarrage et de perturbation
Les émissions augmentent souvent lors du démarrage ou lorsque la qualité du carburant change. La spécification doit définir un comportement d'émission acceptable pendant ces périodes et les mesures de contrôle qui le limitent.
Comparer des devis avec différentes portées
Une proposition peut inclure les fondations, les ventilateurs et les commandes, tandis qu'une autre les laisse de côté. Normalisez les devis en répertoriant chaque élément de la portée côte à côte avant de comparer les totaux.
Sous-estimer la logistique des réactifs
La capacité de stockage, les équipements de déchargement et les systèmes de préparation du sorbant ou de l’agent réducteur nécessitent de l’espace et de la main d’œuvre. Les omettre peut laisser une tour de son sans moyen pratique de fonctionner au quotidien.
Maintenance et fiabilité à long terme
Un fonctionnement fiable dépend d’un plan de maintenance adapté au processus. Le graphique ci-dessous montre une répartition typique des efforts de maintenance planifiés entre les principaux sous-systèmes d'une installation de taille moyenne. Les chiffres sont indicatifs et varient en fonction de la conception et des conditions de fonctionnement.
Les pratiques de routine qui font la plus grande différence comprennent l'inspection régulière des buses, le lavage programmé du dévésiculeur, l'étalonnage des contrôles d'alimentation en réactifs et la surveillance des tendances de chute de pression. Les tendances des chutes de pression, en particulier, donnent une alerte précoce en cas de dépôts ou de blocages partiels avant qu'ils n'affectent les performances d'émission, et leur suivi est peu coûteux avec les instruments existants.
La stratégie en matière de pièces de rechange est également importante. Le fait de conserver les buses critiques, les joints de pompe et les composants de capteurs sur site réduit les pannes imprévues, tandis que la documentation des intervalles d'inspection dans le système de maintenance permet de garder le plan visible pour les opérateurs et la direction.
Foire aux questions
Q1 : Comment mesure-t-on l’efficacité d’élimination d’une tour intégrée ?
L'efficacité est déterminée en comparant les concentrations de polluants à l'entrée et à la sortie dans les mêmes conditions de fonctionnement, à l'aide d'une méthode d'échantillonnage reconnue. Étant donné que les concentrations à l'entrée fluctuent, les résultats sont généralement rapportés sous forme de moyennes sur une période définie, et le test doit enregistrer la charge et la température parallèlement aux données d'émission.
Q2 : Une tour intégrée peut-elle être installée dans une usine existante ?
Les rénovations sont courantes, surtout lorsque la configuration existante permet à une tour de remplacer plusieurs unités plus anciennes. La faisabilité dépend de l'espace disponible, de la marge des ventilateurs existants et de la quantité de conduits à réacheminer. Une étude détaillée du site est le moyen le plus fiable de confirmer si une rénovation est pratique.
Q3 : Qu'est-ce qui détermine si une configuration sèche ou humide est meilleure ?
Le choix dépend de la disponibilité de l'eau, des options de traitement des sous-produits, de la charge en soufre et de la limite de sortie requise. Les procédés humides atteignent généralement une efficacité d'élimination élevée mais nécessitent un traitement des eaux usées. Les procédés secs et semi-secs évitent le rejet de liquide mais peuvent consommer plus de sorbant pour atteindre le même résultat.
Q4 : Combien de temps dure le catalyseur dans la zone de dénitrification ?
La durée de vie du catalyseur varie considérablement et se situe souvent dans une fourchette de plusieurs années. La charge de poussière, la température de fonctionnement et les traces de poisons dans le gaz sont les principaux facteurs. Des tests d'activité réguliers permettent aux opérateurs de planifier le remplacement à l'avance plutôt que de réagir aux dépassements d'émissions.
Q5 : Est-il possible de commencer par la désulfuration et d’ajouter la dénitrification plus tard ?
Des projets par étapes sont possibles lorsque la conception initiale laisse de la place pour de futures zones de réaction et systèmes de réactifs. Planifier l'aménagement à l'avance évite des modifications coûteuses ultérieurement. Les propriétaires doivent confirmer auprès du fournisseur quels composants sont réutilisables et lesquels devraient être remplacés pendant l'agrandissement.


 English
 Français
 عربى
 简体中文