Convertisseur de contrôle de la poussière des gaz de combustion secondaires : sélection de dépoussiéreurs à manches pulsés hors ligne et guide des prix
MAISON / NOUVELLES / Actualités de l'industrie / Convertisseur de contrôle de la poussière des gaz de combustion secondaires : sélection de dépoussiéreurs à manches pulsés hors ligne et guide des prix
Convertisseur de contrôle de la poussière des gaz de combustion secondaires : sélection de dépoussiéreurs à manches pulsés hors ligne et guide des prix
Pourquoi le contrôle de la poussière commence généralement trop tard
La poussière industrielle devient rarement une crise du jour au lendemain. Une station de broyage, une ligne de conditionnement ou un point de transfert de matière peut fonctionner pendant des années avec un équipement sous-dimensionné ou vieillissant. dépoussiéreur , et les signes avant-coureurs sont faciles à ignorer : un film de poudre fine sur les poutres suspendues, un ventilateur qui sonne plus fort que l'année dernière ou des filtres qui doivent être changés un peu plus tôt chaque saison. La plupart des installations n'examinent sérieusement leur équipement de filtration qu'après un avis d'inspection, une plainte d'un voisin ou un goulot d'étranglement de production causé par un média obstrué.
Le problème sous-jacent est rarement un échec isolé. Le plus souvent, il s’agit d’un écart entre la façon dont une usine a changé et la façon dont son système de contrôle des poussières a été conçu à l’origine. Les taux de production augmentent, de nouveaux matériaux sont introduits, des équipes supplémentaires sont ajoutées et le collecteur doit traiter plus d'air et de particules plus fines que ses spécifications n'avaient jamais été envisagées. Parce que le système semble toujours fonctionner, l’écart se creuse progressivement jusqu’à ce qu’un audit ou une plainte d’un opérateur le révèle.
Un dépoussiéreur bien choisi répond à trois objectifs à la fois : garder les particules hors du lieu de travail, protéger les équipements en aval de l'accumulation d'abrasifs et récupérer les matériaux ayant une valeur commerciale. Pour atteindre ces trois objectifs, il faut adapter le type de collecteur, le média filtrant et la méthode de nettoyage aux conditions réelles de poussière et de débit d'air plutôt qu'à une description générique du catalogue.
Comment fonctionne un dépoussiéreur à cartouche
Dans une conception à cartouche, l'air chargé de poussière pénètre dans le boîtier et passe à travers des éléments cylindriques plissés qui emprisonnent les particules sur leur surface extérieure. L'air pur circule à travers le noyau du média et sort par le plénum de sortie. La géométrie plissée offre une grande surface de filtration dans un encombrement compact, c'est pourquoi les unités à cartouche sont courantes dans les installations où l'espace au sol est limité.
Le cycle de fonctionnement qui assure le fonctionnement du système comporte quatre étapes :
L'air sale pénètre dans la section d'entrée, où les particules les plus lourdes tombent avant d'atteindre le filtre.
La poussière fine est capturée sur la surface extérieure de chaque cartouche lorsque l'air circule à travers les plis.
Lorsque la chute de pression atteint un seuil défini, une explosion programmée d'air comprimé soulève le gâteau de poussière du support.
La poussière délogée tombe dans la trémie et est évacuée par un sas ou un convoyeur à vis pour être éliminée ou réutilisée.
De nombreux opérateurs pensent à filtre à cartouche en tant qu'élément passif, mais ses performances dépendent fortement de la manière dont chaque cycle de nettoyage rétablit la perméabilité de la surface. Un système qui nettoie trop rarement laisse le gâteau de poussière s'épaissir et augmente la résistance, tandis qu'un système qui nettoie trop agressivement peut endommager le support et raccourcir sa durée de vie. Le réglage de l'intervalle et de la durée des impulsions constitue donc l'une des tâches de mise en service les plus importantes.
Filtres à cartouche et filtres à manches en un coup d'œil
Les deux modèles sont des filtres en tissu, et tous deux peuvent respecter des limites d'émission strictes lorsqu'ils sont correctement spécifiés. Les différences résident principalement dans l'encombrement, le comportement de nettoyage et la main d'œuvre requise pour le remplacement du filtre. La comparaison ci-dessous résume les compromis pratiques que pèsent la plupart des ingénieurs d’usine.
Facteur
Conception de cartouche
Conception de sac traditionnelle
Surface de filtration par empreinte
Élevé, en raison du support plissé
Modéré, dépend du nombre de bagages
Remplacement du filtre
Échange de cartouche entière, souvent d'un seul côté
Retrait des sacs individuels, plus de travail
Méthode de nettoyage courante
Jet pulsé
Pulse, air inversé ou shaker
Meilleur ajustement
Plantes compactes et poussière fine
Très hautes températures ou très gros volumes
Dépendance à la sélection des médias
Très élevé
Élevé
Aucune des deux conceptions n’est universellement supérieure. Les cartouches s'avèrent généralement plus efficaces là où l'espace est restreint et où les particules sont fines, tandis que les systèmes à poches restent intéressants pour les flux de gaz chauds et les très grands volumes d'air, là où un matériel simple et éprouvé est le plus important.
Choisir le bon média filtrant
La sélection des médias est le point où de nombreux projets réussissent ou échouent. Le tissu filtrant détermine l'efficacité de capture, la chute de pression, la réponse au nettoyage et la durée de vie. Il doit donc être choisi en fonction des caractéristiques de la poussière et des gaz plutôt que par habitude.
Média membranaire de surface
Les supports laminés à membrane portent une fine couche de fluoropolymère à leur surface. La poussière s'accumule sur la membrane plutôt que de pénétrer dans le tissu, elle se libère donc plus facilement lors du nettoyage par impulsion. Cela maintient la chute de pression stable sur de longues périodes et permet une forte capture des particules fines, y compris celles de l'ordre du submicron. Les compromis sont un coût de matériau plus élevé et la nécessité de protéger la membrane de la poussière abrasive, des dommages causés par l'installation et des particules collantes qui peuvent s'étaler sur sa surface.
Mélanges de fibres synthétiques
Le polyester est un choix économique pour les températures modérées et la poussière sèche. Le sulfure de polyphénylène supporte des températures plus élevées et de nombreux environnements chimiques, tandis que les fibres d'aramide offrent une forte résistance thermique aux flux de gaz chauds. Chaque fibre a son propre plafond de température, son comportement à l'hydrolyse et sa tolérance chimique, de sorte que l'enveloppe de fonctionnement doit être vérifiée par rapport aux pires conditions que l'usine connaîtra, et pas seulement au profil de fonctionnement normal.
Support traité pour poussière collante ou humide
Les finitions de surface qui repoussent l'huile et l'eau sont utiles lorsque la poussière est hygroscopique, huileuse ou générée par des processus humides. Les traitements réduisent la tendance des particules à se lier aux fibres et améliorent leur libération lors du nettoyage. Ils ne compensent pas la condensation à l'intérieur du boîtier, c'est pourquoi l'isolation, le traçage thermique et la marge de température sont toujours importants.
La sélection des médias doit commencer par la poussière elle-même. La température, l’humidité, la composition chimique et la distribution granulométrique déterminent généralement le résultat bien plus que n’importe quelle caractéristique du produit.
Avant de choisir un média, les apports suivants doivent être documentés :
Température du gaz pendant le fonctionnement normal et pendant les perturbations du processus
Teneur en humidité et marge au-dessus du point de rosée
Chimie des poussières, y compris les résidus acides, alcalins et huileux
Distribution granulométrique et abrasivité
Concentration de points de vente requise et base réglementaire applicable
Dimensionnement du flux d'air et de la zone de filtre
Le dimensionnement commence par le débit volumétrique et la vitesse de filtration que le média peut supporter dans le temps. La vitesse de filtration, souvent appelée rapport air/tissu, décrit le nombre de mètres d'air qui traversent chaque mètre carré de média par minute. Des vitesses plus faibles réduisent la charge sur chaque cartouche et prolongent généralement la durée de vie, mais elles augmentent également la surface de filtre requise et la taille physique du collecteur. Les concepteurs équilibrent ces facteurs par rapport au budget et à l’espace disponible.
0,8 à 1,2 Mètres par minute, une plage de vitesse de filtration typique pour les poussières fines
Moins de 2 pour cent Ciblez les fuites pour un boîtier et une plaque tubulaire bien scellés
Moins de 1200 pascals Un plafond de résistance commun pour des conceptions de cartouches efficaces
Les vraies centrales fonctionnent rarement dans un seul état stable. Le dimensionnement doit tenir compte des pics de production, de l’expansion prévue et des périodes pendant lesquelles une hotte ou une section de conduit est partiellement ouverte. Dans le pire des cas, le sous-dimensionnement du collecteur est l'une des causes les plus courantes d'émissions chroniques élevées, car le système est obligé de fonctionner au-dessus de sa vitesse de conception.
Chute de pression et consommation d'énergie
La chute de pression est la résistance qu'un collecteur impose au système de ventilation. Il monte à mesure que le gâteau de poussière se forme et retombe après chaque impulsion de nettoyage. La résistance moyenne au cours d'un cycle est ce qui génère l'énergie du ventilateur, la stratégie de nettoyage a donc un effet direct sur la consommation électrique. Un collecteur nettoyé à intervalles réguliers peut fonctionner avec une chute de pression moyenne inférieure à celui d'un collecteur chargé lourdement et ensuite nettoyé durement.
La puissance du ventilateur et la durée de vie du filtre sont étroitement liées. La réduction de la résistance permet d'économiser de l'énergie toutes les heures de fonctionnement du système, mais uniquement si les paramètres de support et de nettoyage contrôlent toujours les émissions. Les opérateurs qui se concentrent uniquement sur l'énergie découvrent parfois plus tard qu'une petite économie leur a coûté une durée de vie plus courte des cartouches.
Les leviers pratiques pour une meilleure performance énergétique comprennent :
Sélection de supports présentant une faible résistance initiale et un comportement de libération stable
Réglage de la pression pulsée et de l'intervalle à l'aide des tendances de pression différentielle mesurées
Réparer les fuites dans les conduits et les boîtiers avant d'augmenter la vitesse du ventilateur
Vérifier que les hottes d'entrée captent à la vitesse de conception plutôt que d'aspirer l'excès d'air
Des habitudes de maintenance qui prolongent la durée de vie des cartouches
Un bon entretien est avant tout une question de cohérence, et cela n'est nulle part plus visible que dans le timing de nettoyage par impulsions . La plupart des premières pannes de cartouche sont dues à des conditions évitables plutôt qu'à des défauts du support lui-même. Une simple routine détecte ces conditions avant qu’elles ne deviennent coûteuses.
Enregistrez quotidiennement la pression différentielle et comparez-la avec la référence de mise en service.
Inspectez l'alimentation en air comprimé pour déceler de l'humidité et de l'huile, ce qui pourrait aveugler le support et endommager les cartouches.
Vérifiez le calage de la soupape d'impulsion et l'état de la membrane à intervalles réguliers.
Vérifiez le déchargement de la trémie afin que la poussière collectée ne rebondisse pas vers le côté propre.
Remplacez les cartouches par un ensemble complet lorsque les performances chutent sur une section, ce qui maintient une répartition uniforme du flux d'air.
Tenez un journal des dates de remplacement, des relevés de pression et des résultats d’émission. Sur plusieurs cycles, cet enregistrement révèle si un problème récurrent réside dans le média, le système de nettoyage ou le process en amont.
Exemples de terrain issus d'installations réelles
Les exemples suivants sont anonymisés mais reflètent les résultats opérationnels couramment rapportés dans des applications similaires.
Zone de chargement de la fonderie
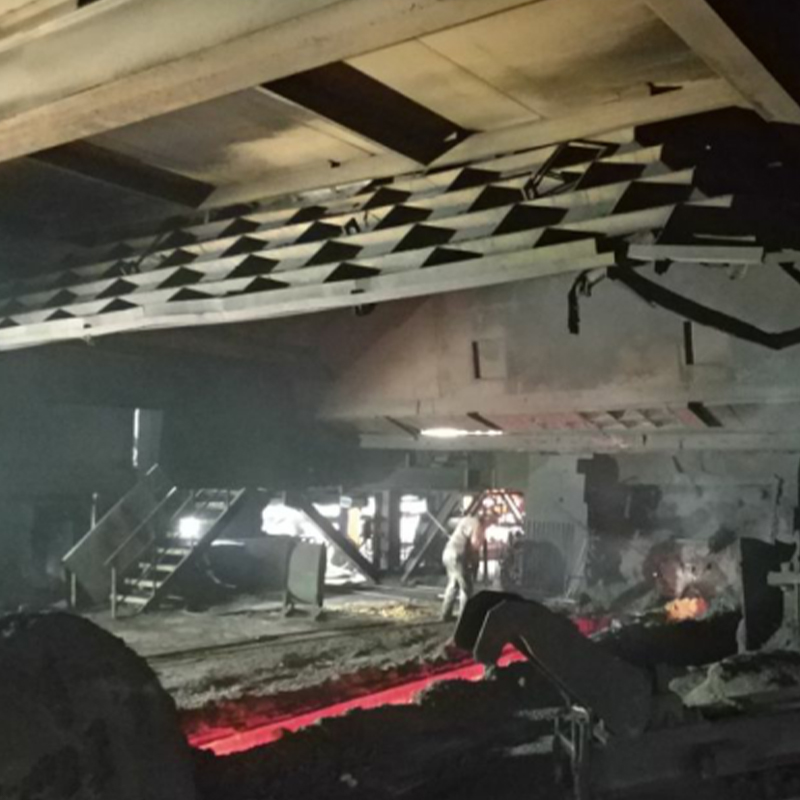
Une installation de coulée de métaux était confrontée à des émissions visibles provenant de ses zones de chargement et de prélèvement. Le collecteur d'origine avait été dimensionné pour un calendrier de production antérieur. Après que l'usine ait ajouté des équipes, le système a fonctionné presque à sa limite de vitesse et les filtres se sont bouchés en deux mois. Une mise à niveau avec un parc de cartouches plus grand, un support membranaire adapté à la température du gaz et une séquence d'impulsions révisée a amené les lectures de sortie bien en dessous de la limite locale et a prolongé les intervalles de changement à plus d'un an.
Ligne de ponçage du bois
Un fabricant de meubles a été confronté à de fortes poussières fines provenant de plusieurs ponceuses. La pression différentielle augmentait régulièrement car le cycle de nettoyage avait été réglé une seule fois et n'avait jamais été revu. Après que les opérateurs ont adopté un examen mensuel des tendances de pression et ajusté l'intervalle d'impulsion, la résistance moyenne a chuté d'environ un cinquième et le courant du ventilateur a diminué en conséquence. La poussière visible dans la zone de production a sensiblement diminué dès la première semaine.
Station d'emballage de minéraux
Dans une station d'ensachage, de la poudre fine s'échappe lors du remplissage. La cause première était la conception de la hotte plutôt que le collecteur lui-même. L'ajout d'une enceinte scellée et la correction de la vitesse d'entrée ont permis à un collecteur plus petit et correctement adapté de surpasser une unité plus grande qui captait mal.
Modèles de défaillance courants et comment les repérer
La plupart des problèmes de collectionneurs s'annoncent avant qu'ils ne deviennent graves. Apprendre à lire ces premiers signaux est l’une des compétences les plus rentables qu’une équipe de maintenance puisse développer.
Chute de pression croissante qui ne se rétablit pas après l'impulsion, souvent causée par l'humidité, l'huile ou une surface de fluide aveuglée
Fuite de poussière du côté propre, généralement due à une cartouche endommagée ou à un joint mal positionné
Durée de vie courte de la cartouche malgré un débit d'air normal, souvent liée à des poussières abrasives ou à une pression de nettoyage incorrecte
Pontage de la trémie, qui arrête le déversement et fait monter le niveau de poussière
Performances inégales entre les sections de la plaque tubulaire, indiquant des problèmes de distribution ou de valve d'impulsion
Liste de contrôle de pré-spécification
Une spécification approfondie évite la plupart des litiges qui surviennent après la mise en service. Les éléments suivants méritent d’être confirmés avant la commande de l’équipement.
Confirmer les températures normales et maximales des gaz, avec une marge de sécurité supérieure à la valeur attendue la plus élevée
Définir la concentration de sortie requise et la base réglementaire de celle-ci
Documenter la chimie de la poussière, la teneur en humidité et la distribution granulométrique
Préciser la méthode de nettoyage et la qualité de l'air comprimé disponible sur place
Planifier l'accès pour le remplacement des cartouches et l'inspection de la trémie
Demander des engagements de performance liés à des résultats mesurables en matière de chute de pression et d'émissions
Foire aux questions
Q1 : Comment puis-je savoir si un dépoussiéreur à cartouche convient à mon usine ?
Il s’agit généralement d’une option intéressante lorsque la poussière est fine, que l’espace au sol est limité et que les limites d’émission sont strictes. Confirmez votre choix en fonction de vos caractéristiques de poussière et de votre profil de température avant de vous engager.
Q2 : À quelle fréquence les cartouches doivent-elles être remplacées ?
Le calendrier de remplacement dépend de la charge de poussière, de l’efficacité du nettoyage et du type de support. Tendance aux chutes de pression et aux émissions plutôt que de se fier uniquement à un intervalle de calendrier fixe.
Q3 : Les performances peuvent-elles être améliorées en modifiant uniquement le support ?
Parfois, notamment lorsque les supports existants ne sont pas adaptés à la poussière ou à la température. Mais souvent, le système de nettoyage, la distribution du flux d’air ou la conception de la hotte nécessitent également une attention particulière.
Q4 : Qu'est-ce qui provoque généralement une augmentation soudaine de la chute de pression ?
Les causes courantes incluent la condensation d'humidité, un brouillard huileux dans le flux de gaz, de l'air comprimé contaminé ou une vanne d'impulsion défectueuse qui laisse le gâteau de poussière en place.
Q5 : Une zone de filtre plus grande est-elle toujours préférable ?
Pas nécessairement. Une plus grande surface réduit la vitesse et prolonge généralement la durée de vie, mais cela augmente le coût et l'empreinte au sol. La meilleure conception équilibre les performances d’émission requises par rapport aux limites d’exploitation pratiques.


 English
 Français
 عربى
 简体中文